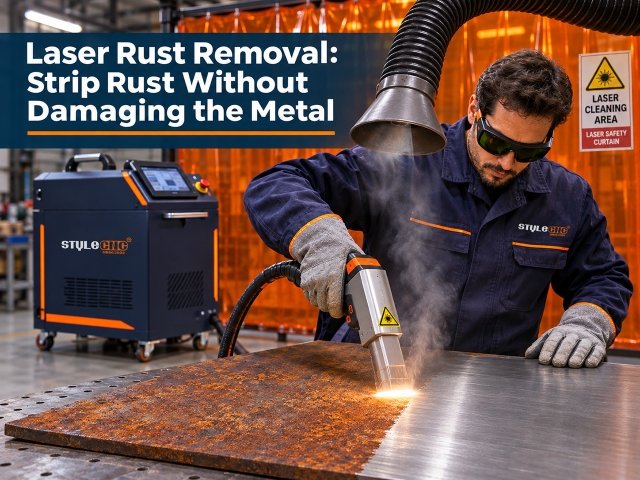
เครื่องกำจัดสนิมด้วยเลเซอร์: หลักการทำงานของการทำความสะอาดด้วยเลเซอร์
2026-11-06ใช้เวลาอ่าน 5 นาทีBy Carrie

เครื่องกำจัดสนิมด้วยเลเซอร์: หลักการทำงานของการทำความสะอาดด้วยเลเซอร์

เครื่องกำจัดสนิมด้วยเลเซอร์จะกำจัดสนิมโดยการยิงลำแสงเลเซอร์เป็นจังหวะ ชั้นออกไซด์สีดำจะดูดซับและระเหยไป ในขณะที่โลหะพื้นฐานที่อยู่ด้านล่างซึ่งมีสีสว่างกว่าจะสะท้อนลำแสงส่วนใหญ่และไม่ได้รับผลกระทบ กระบวนการนี้ไม่ใช้ทราย สารเคมี หรือน้ำ ดังนั้นจึงไม่ต้องซื้อหรือทำความสะอาดวัสดุสำหรับพ่น เครื่องแบบยิงเป็นจังหวะจะทำความสะอาดอย่างอ่อนโยนสำหรับชิ้นส่วนที่มีความแม่นยำ ในขณะที่เครื่องแบบยิงต่อเนื่องจะกำจัดสนิมและสีที่หนาได้อย่างรวดเร็วที่สุดเมื่อเทียบกับราคา
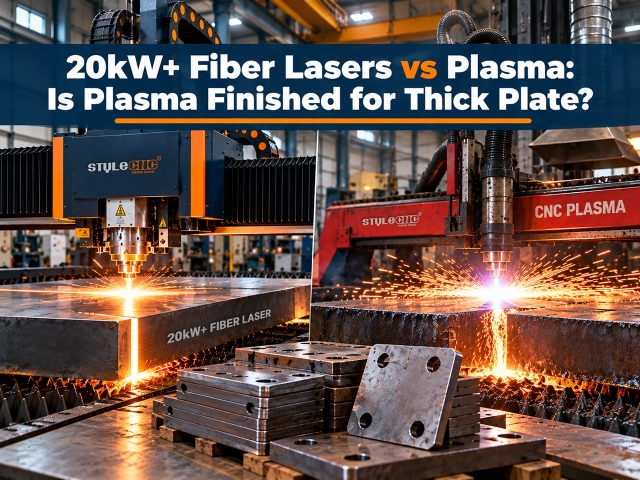
เลเซอร์ไฟเบอร์ 20 กิโลวัตต์ขึ้นไป เทียบกับ เลเซอร์พลาสม่า สำหรับแผ่นโลหะหนา
2026-11-04ใช้เวลาอ่าน 6 นาทีBy Charles

เลเซอร์ไฟเบอร์ 20 กิโลวัตต์ขึ้นไป เทียบกับ เลเซอร์พลาสม่า สำหรับแผ่นโลหะหนา

เทคโนโลยีพลาสมายังไม่หมดไป แต่ขอบเขตการใช้งานของมันลดลง ปัจจุบันเลเซอร์ไฟเบอร์ 20 กิโลวัตต์ สามารถตัดได้ดีกว่าระบบพลาสมา 300 แอมป์ ในเหล็กกล้าคาร์บอนและสแตนเลสที่มีความหนาประมาณ 20 มิลลิเมตร และเลเซอร์ 30 ถึง 40 กิโลวัตต์ กำลังเข้ามาลดช่องว่างใน1ช่วงความหนา 20 ถึง 50 มิลลิเมตร โดยให้ขอบที่เรียบกว่าและงานปรับแต่งเพิ่มเติมที่น้อยกว่า อย่างไรก็ตาม พลาสมายังคงได้เปรียบในเรื่องต้นทุนการลงทุน ในแผ่นโลหะหนามาก และในโรงงานที่ต้องการการตัดโครงสร้างหยาบและการลงทุนเริ่มต้นต่ำมากกว่าความแม่นยำ

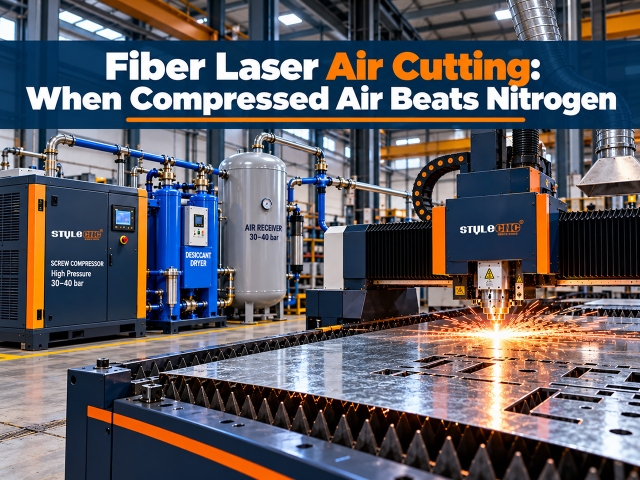
การตัดด้วยเลเซอร์ไฟเบอร์โดยใช้ลมเทียบกับการตัดด้วยไนโตรเจน: ต้นทุนและการติดตั้ง
2026-11-02ใช้เวลาอ่าน 6 นาทีBy Jimmy

การตัดด้วยเลเซอร์ไฟเบอร์โดยใช้ลมเทียบกับการตัดด้วยไนโตรเจน: ต้นทุนและการติดตั้ง

การตัดด้วยเลเซอร์ไฟเบอร์แบบใช้ลม ใช้ลมอัดแห้งที่ผ่านการกรองแล้ว ซึ่งโดยทั่วไปจะมีแรงดันสูงถึง 16 บาร์ เป็นก๊าซช่วยแทนไนโตรเจนบรรจุขวด สามารถตัดเหล็กอ่อนบางถึงปานกลาง แผ่นเหล็กชุบสังกะสี และอลูมิเนียมบางได้ โดยมีต้นทุนก๊าซประมาณ 0.01 ถึง 0.03 ดอลลาร์ต่อนาที ในขณะที่ไนโตรเจนมีต้นทุน 0.20 ถึง 0.40 ดอลลาร์ ข้อเสียคือขอบสแตนเลสอาจเกิดคราบออกไซด์เล็กน้อย ดังนั้นการใช้ลมจึงคุ้มค่ากว่าในด้านต้นทุน แต่ไนโตรเจนยังคงเป็นตัวเลือกที่ดีกว่าหากต้องการขอบที่เรียบและพร้อมสำหรับการเชื่อม

การติดตั้งเลเซอร์ไฟเบอร์ภายในองค์กร เทียบกับการจ้างภายนอก: คู่มือการคืนทุน
2026-10-31ใช้เวลาอ่าน 5 นาทีBy Charles

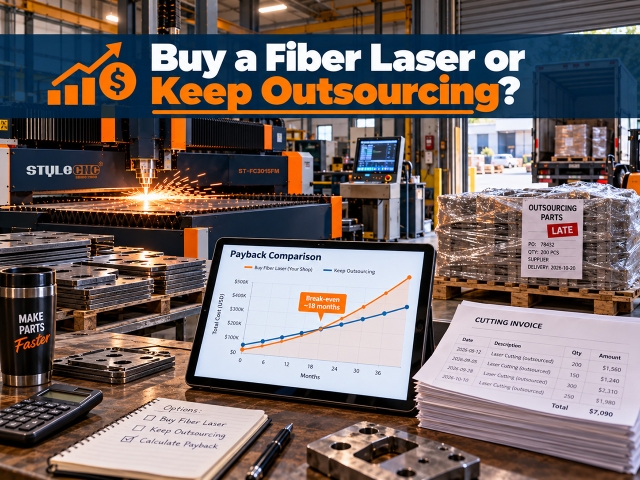
การติดตั้งเลเซอร์ไฟเบอร์ภายในองค์กร เทียบกับการจ้างภายนอก: คู่มือการคืนทุน

การนำเครื่องตัดเลเซอร์มาทำเองภายในองค์กรมักจะคุ้มค่าเมื่อร้านค้าใช้เวลาลงทุนประมาณ... $5ค่าใช้จ่ายประมาณ 000 หรือมากกว่าต่อเดือนสำหรับการจ้างตัดภายนอก ในระดับนั้น การติดตั้งเลเซอร์ไฟเบอร์จะมีราคาประมาณ... $9โดยทั่วไปแล้ว การลงทุน 0,000 บาท จะคืนทุนภายใน 1-2 ปีครึ่ง เนื่องจากค่าใช้จ่ายในการดำเนินงานภายในองค์กรนั้นมักจะต่ำกว่าค่าบริการตัดเลเซอร์ต่อชั่วโมงถึงหนึ่งในสี่ ด้านล่างนี้คือรายละเอียดเพิ่มเติม $2โดยทั่วไปแล้ว การเอาท์ซอร์สจะมีราคาถูกกว่าที่ 000 ดอลลาร์ต่อเดือน

การตัดขอบด้วยเลเซอร์: อธิบายการตัดขอบแบบ V, Y, X และ K
2026-10-29ใช้เวลาอ่าน 6 นาทีBy Jimmy

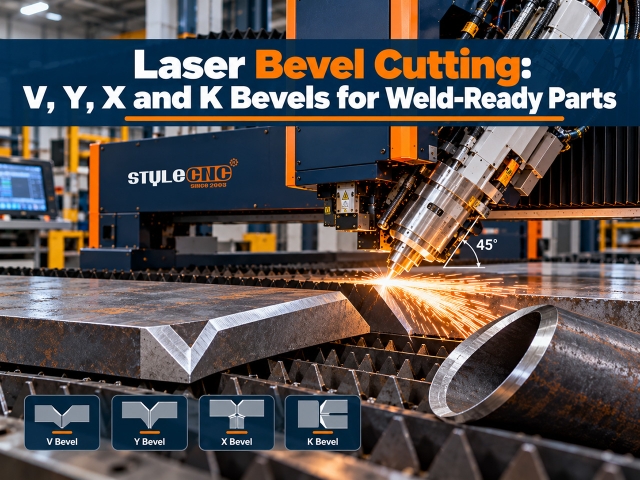
การตัดขอบด้วยเลเซอร์: อธิบายการตัดขอบแบบ V, Y, X และ K

การตัดขอบด้วยเลเซอร์แบบเอียง คือการเอียงลำแสงเลเซอร์ โดยปกติจะเอียงได้ถึง ±45 องศา เพื่อให้ขอบของชิ้นส่วนถูกตัดเป็นมุมที่พร้อมสำหรับการเชื่อม 3D หัวตัดเฉียงสามารถสร้างมุมเอียงรูปตัว V, Y, X และ K ได้ในขั้นตอนเดียวกับการตัดตามรูปทรง ซึ่งช่วยลดขั้นตอนการเจียรหรือการกัดที่ปกติใช้สำหรับการเตรียมงานเชื่อม ใช้งานได้ดีที่สุดกับแผ่นโลหะที่มีความหนาประมาณ 25 ถึง 40 มม. และปลายท่อสำหรับข้อต่อท่อและโครงสร้าง

ต้นทุนการตัดด้วยเลเซอร์ไฟเบอร์ต่อชั่วโมง: ต้นทุนการดำเนินงานจริง
2026-10-29ใช้เวลาอ่าน 6 นาทีBy Hattie

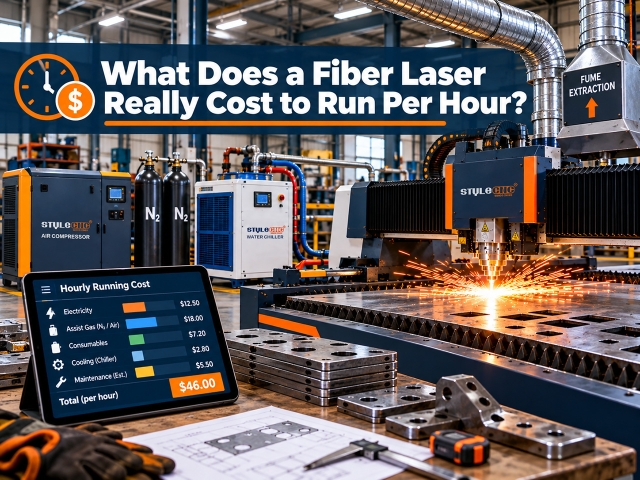
ต้นทุนการตัดด้วยเลเซอร์ไฟเบอร์ต่อชั่วโมง: ต้นทุนการดำเนินงานจริง

เครื่องตัดเลเซอร์ไฟเบอร์โดยทั่วไปมีราคาประมาณ $30 ไป $6ค่าใช้จ่ายในการเดินเครื่องประมาณ 5 ปอนด์ต่อชั่วโมง (รวมผู้ควบคุมเครื่อง) หากไม่รวมค่าแรง ค่าไฟฟ้า ค่าแก๊สช่วย ค่าวัสดุสิ้นเปลือง และค่าบำรุงรักษา จะอยู่ที่ประมาณ 5 ปอนด์ $6 ไปยัง $40 ต่อชั่วโมง ขึ้นอยู่กับกำลังเลเซอร์และก๊าซ ไฟฟ้าเป็นสายส่งที่เล็กที่สุด มักจะ $2 ไปยัง $7 หนึ่งชั่วโมง; ไนโตรเจนและแรงงานเป็นส่วนประกอบที่ใหญ่ที่สุด

ควรคิดค่าบริการตัดโลหะด้วยเลเซอร์เท่าไหร่ดี
2026-11-02ใช้เวลาอ่าน 6 นาทีBy Stephen

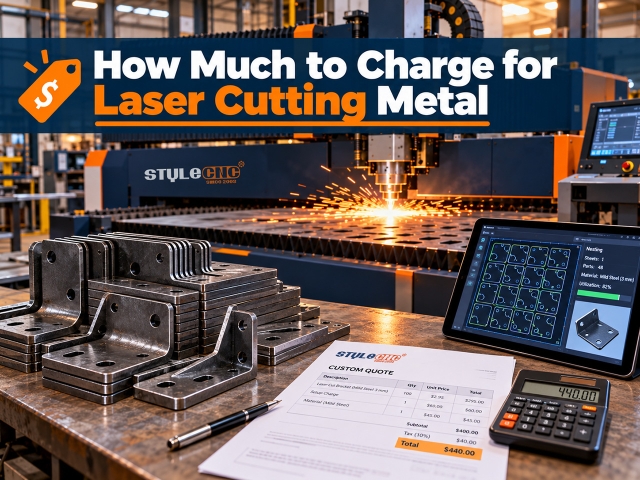
ควรคิดค่าบริการตัดโลหะด้วยเลเซอร์เท่าไหร่ดี

ในการกำหนดราคาการตัดโลหะด้วยเลเซอร์ ให้คิดค่าใช้จ่ายดังนี้: (เวลาใช้งานเครื่อง × อัตราค่าบริการของร้านคุณ) + (ต้นทุนวัสดุ × กำไร) + ค่าติดตั้ง โดยกำหนดค่าสั่งซื้อขั้นต่ำเป็นราคาพื้นฐาน ควรคำนวณอัตราค่าบริการจากต้นทุนของคุณเอง แทนที่จะลอกเลียนแบบคู่แข่ง: โดยทั่วไปแล้ว ร้านตัดเลเซอร์ไฟเบอร์ขนาดเล็กจะคุ้มทุนที่ประมาณ... $60 ไป $70 ต่อชั่วโมงการทำงานของเครื่องจักร และใบเสนอราคา $90 หรือมากกว่าเมื่อเพิ่มระยะขอบแล้ว

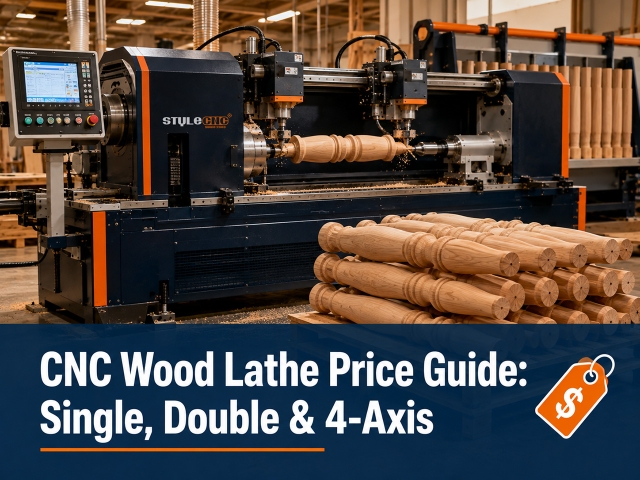
ราคาเครื่องกลึงไม้ CNC: แกนเดี่ยว แกนคู่ และแกน 4
2026-10-29ใช้เวลาอ่าน 5 นาทีBy Jimmy

ราคาเครื่องกลึงไม้ CNC: แกนเดี่ยว แกนคู่ และแกน 4

ราคาเครื่องกลึงไม้ CNC อยู่ที่ประมาณ $200 สำหรับเครื่องจักรงานอดิเรกขนาดเล็กและ $1,200 ถึง $3เครื่องกลึงขนาดกลางราคา 600 บาท $2,800 ถึง $11,180 สำหรับเครื่องจักรผลิตอัตโนมัติแบบแกนเดี่ยวและแกนคู่ โดยมีรุ่นแกะสลัก 4 แกนขนาดเต็มรูปแบบให้เลือก $13,000 บาท ราคาจะขึ้นอยู่กับจำนวนแกน ความจุของแท่นพิมพ์ และระบบอัตโนมัติ โดยช่วงราคาที่เหมาะสมจะขึ้นอยู่กับจำนวนชิ้นงานที่คุณผลิตในแต่ละวัน

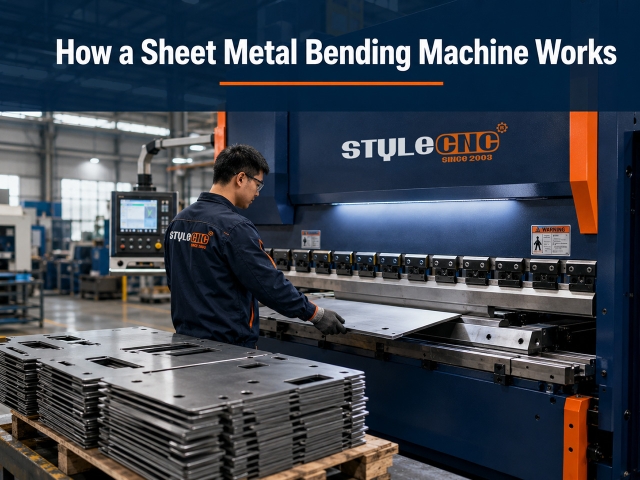
เครื่องดัดแผ่นโลหะทำงานอย่างไร
2026-10-29ใช้เวลาอ่าน 5 นาทีBy Hattie

เครื่องดัดแผ่นโลหะทำงานอย่างไร

เครื่องดัดแผ่นโลหะจะขึ้นรูปแผ่นโลหะแบนให้เป็นรูปทรงมุมต่างๆ โดยการกดแม่พิมพ์หรือพับแผ่นโลหะรอบขอบที่ยึดไว้ ในกระบวนการผลิต การดัดเป็นขั้นตอนที่สองของกระบวนการตัดแล้วดัด: เครื่องตัดเลเซอร์หรือพลาสมาจะตัดแผ่นโลหะแบนที่มีความแม่นยำก่อน จากนั้นเครื่องดัดจะขึ้นรูปให้เป็นชิ้นส่วนสำเร็จรูป

คู่มือเครื่องกลึงขาโต๊ะ: ขาโต๊ะแบบปรับขนาดได้
2026-10-29ใช้เวลาอ่าน 5 นาทีBy Nicole

คู่มือเครื่องกลึงขาโต๊ะ: ขาโต๊ะแบบปรับขนาดได้

เครื่องกลึงขาโต๊ะเป็นเครื่องกลึงไม้ CNC ที่ออกแบบมาสำหรับการผลิตขาเฟอร์นิเจอร์ โดยจะกลึงไม้เนื้อแข็งทรงสี่เหลี่ยมให้เป็นขาโต๊ะทรงเรียว ขาโต๊ะทรงโค้ง หรือขาโต๊ะแกะสลักตามแบบที่วาดไว้ สามารถผลิตขาโต๊ะได้หนึ่งชิ้นทุกๆ สองสามนาที และขาโต๊ะทุกชิ้นในชุดจะมีลักษณะเหมือนกัน ขาโต๊ะทรงเรียวเรียบใช้เครื่องจักรแกนเดียว ขาโต๊ะทรงโค้งใช้เครื่องจักรแกนเดียวหรือสองแกน และขาโต๊ะทรงร่องหรือทรงบิดเกลียวต้องใช้เครื่องจักร 4 แกนที่มีแกนหมุนสำหรับแกะสลัก

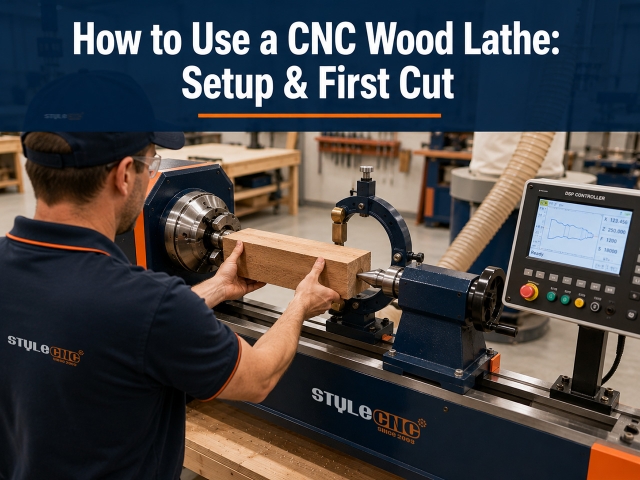
วิธีใช้งานเครื่องกลึงไม้ CNC: การตั้งค่าและการตัดครั้งแรก
2026-10-29ใช้เวลาอ่าน 5 นาทีBy Christina

วิธีใช้งานเครื่องกลึงไม้ CNC: การตั้งค่าและการตัดครั้งแรก

วิธีใช้เครื่องกลึงไม้ CNC: เตรียมชิ้นงานตรงและเป็นรูปสี่เหลี่ยมจัตุรัสที่ยาวกว่าชิ้นงานเล็กน้อย ยึดชิ้นงานไว้ระหว่างหัวจับขับและศูนย์กลางท้ายเครื่อง วางแท่นรองใต้ส่วนที่เรียวบาง โหลดหรือวาดแบบครึ่งโปรไฟล์ในตัวควบคุม ทำการกลึงหยาบเพื่อทำให้ชิ้นงานโค้งมน จากนั้นทำการกลึงละเอียดตามเส้นโค้งที่ตั้งโปรแกรมไว้ ปัญหาส่วนใหญ่มักเกิดจากคุณภาพของชิ้นงาน การรองรับ หรือสภาพของใบมีด มากกว่าโปรแกรม

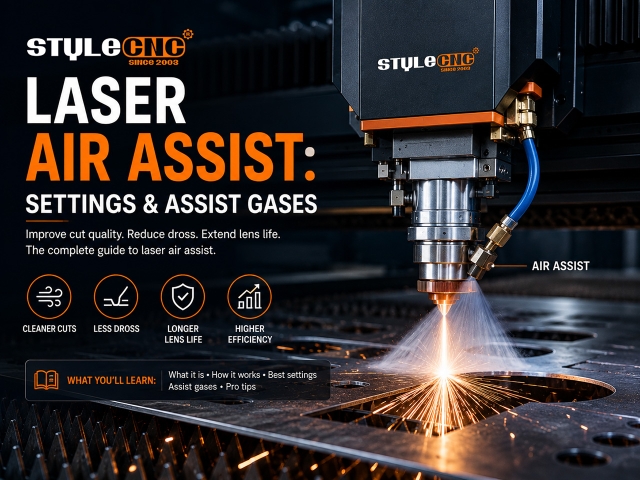
คู่มือการใช้เลเซอร์ช่วยเป่าลม: คืออะไร การตั้งค่า และก๊าซช่วยเป่าลม
2026-09-07ใช้เวลาอ่าน 5 นาทีBy Carrie

คู่มือการใช้เลเซอร์ช่วยเป่าลม: คืออะไร การตั้งค่า และก๊าซช่วยเป่าลม

ระบบเป่าลมช่วยดันกระแสแก๊สผ่านหัวฉีดเลเซอร์ไปยังจุดตัด ช่วยกำจัดควันและเศษวัสดุหลอมเหลว ป้องกันเลนส์ ดับเปลวไฟ และทำให้ขอบคมขึ้น แรงดันเริ่มต้นโดยทั่วไป: 0.2 ถึง 1 บาร์สำหรับการแกะสลัก 1 ถึง 3 บาร์สำหรับ CO2 สำหรับการตัดด้วยแก๊สไฟเบอร์โลหะ แรงดัน 6 ถึง 16 บาร์

คู่มือเครื่องดัดโลหะ CNC: ระบบไฮดรอลิกเทียบกับระบบเซอร์โวไฟฟ้า
2026-10-29ใช้เวลาอ่าน 6 นาทีBy Stephen

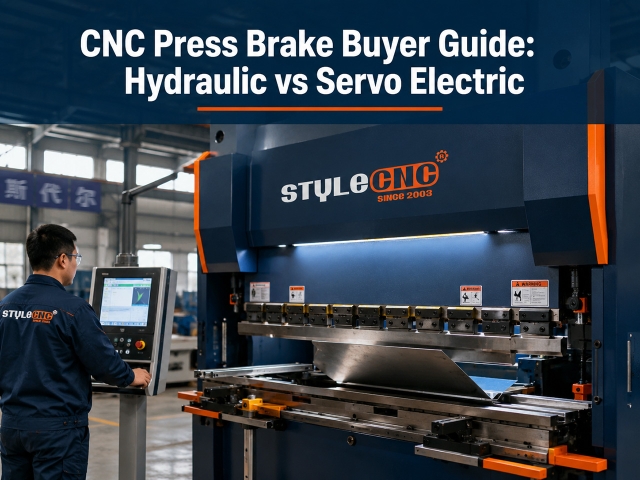
คู่มือเครื่องดัดโลหะ CNC: ระบบไฮดรอลิกเทียบกับระบบเซอร์โวไฟฟ้า

เครื่องดัดโลหะแผ่น CNC ดัดแผ่นโลหะโดยการกดหมัดด้านบนลงบนแม่พิมพ์ด้านล่างภายใต้การควบคุมของคอมพิวเตอร์ รุ่นไฮดรอลิกเหมาะสำหรับแผ่นโลหะหนาและแรงกดสูง ในขณะที่รุ่นเซอร์โวไฟฟ้าให้ความแม่นยำสูงกว่าและประหยัดพลังงานได้ 50 ถึง 70 เปอร์เซ็นต์สำหรับแผ่นโลหะบาง เลือกประเภทการขับเคลื่อนให้เหมาะสมกับความหนาของวัสดุ ความคลาดเคลื่อนของชิ้นงาน และปริมาณการดัดในแต่ละวัน

คู่มือเครื่องกลึงไม้ CNC: จำนวนแกนและตัวเลือกแกนหมุน
2026-10-29ใช้เวลาอ่าน 6 นาทีBy Jimmy

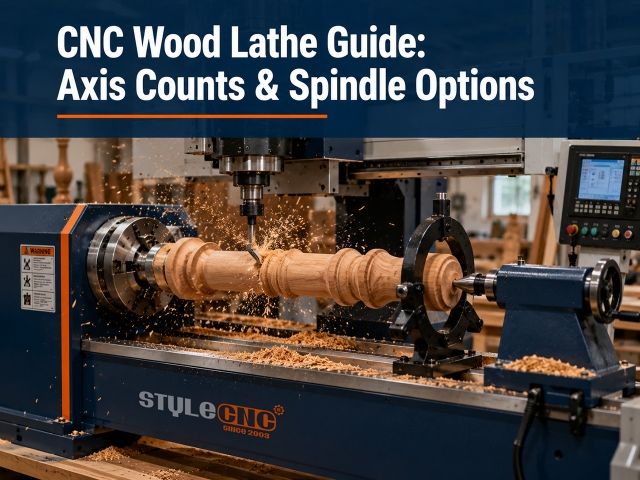
คู่มือเครื่องกลึงไม้ CNC: จำนวนแกนและตัวเลือกแกนหมุน

เครื่องกลึงไม้ CNC เปลี่ยนไม้สี่เหลี่ยมหรือไม้กลมให้เป็นรูปทรงสำเร็จรูปโดยอัตโนมัติ โดยใช้แบบร่าง CAD แทนการใช้สิ่วหรือแม่แบบแบบมือถือ จำนวนแกนจะเป็นตัวกำหนดความสามารถ: เครื่องจักรแบบแกนเดียวและสองแกนผลิตแกนกลมได้เร็ว ในขณะที่เครื่องจักร 4 แกนที่มีแกนแกะสลักสามารถเพิ่มร่อง เกลียว และการแกะสลักพื้นผิวได้ในรอบเดียวกัน

เครื่องแกะสลักด้วยเลเซอร์จำเป็นต้องมีระบบระบายอากาศหรือไม่? คู่มือการดูดควัน
2026-08-26ใช้เวลาอ่าน 5 นาทีBy Evelyn

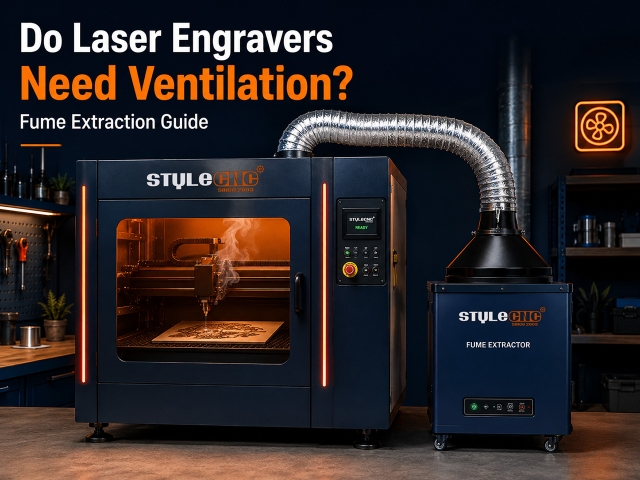
เครื่องแกะสลักด้วยเลเซอร์จำเป็นต้องมีระบบระบายอากาศหรือไม่? คู่มือการดูดควัน

ใช่แล้ว งานเลเซอร์ทุกชิ้นจะปล่อยอนุภาคขนาดเล็กและก๊าซออกมา ดังนั้นการระบายอากาศจึงเป็นสิ่งจำเป็น ไม่ใช่ทางเลือก ควรต่อท่อระบายอากาศออกไปภายนอกผ่านท่อปิดสนิท หรือหมุนเวียนอากาศผ่านเครื่องดูดควันที่มีตัวกรอง HEPA และถ่านกัมมันต์ คำนวณปริมาณการไหลของอากาศจากปริมาตรของตู้: ประมาณ 150 CFM สำหรับเครื่องตั้งโต๊ะ และ 300 ถึง 500 CFM สำหรับตู้ขนาดใหญ่ CO2 เครื่อง

การตั้งค่าการแกะสลักด้วยเลเซอร์สี MOPA สำหรับสแตนเลส
2026-08-24ใช้เวลาอ่าน 5 นาทีBy Charles

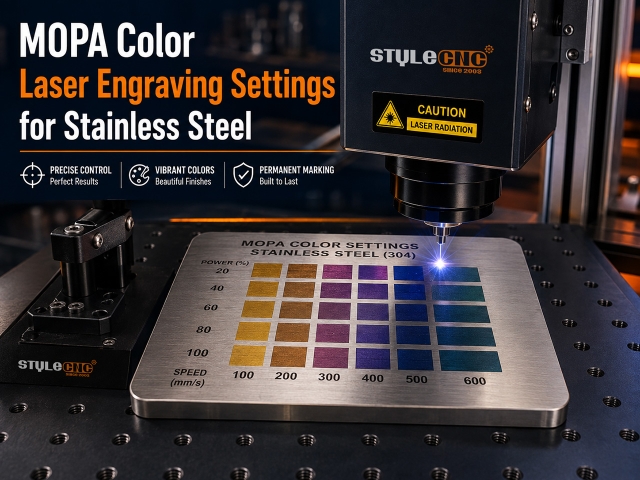
การตั้งค่าการแกะสลักด้วยเลเซอร์สี MOPA สำหรับสแตนเลส

เลเซอร์ไฟเบอร์ MOPA สร้างสีให้กับสแตนเลสโดยการสร้างฟิล์มออกไซด์บาง ๆ ซึ่งความหนาของฟิล์มจะหักเหแสงทำให้เกิดสีต่าง ๆ 20W แหล่งกำเนิดแสงสีทองเริ่มต้นที่ความเร็วประมาณ 550 มม./วินาที ที่ความถี่ 230 kHz ด้วยพัลส์สั้น ในขณะที่สีน้ำเงินเข้มเริ่มต้นที่ความเร็วประมาณ 250 มม./วินาที ที่ความถี่ 80 kHz ด้วยพัลส์ยาว ค่าที่แน่นอนขึ้นอยู่กับเครื่องแต่ละชนิด ดังนั้นควรทำการทดสอบสีด้วยเมทริกซ์ก่อน

วัสดุที่คุณไม่ควรตัดด้วยเลเซอร์ (ควรใช้วัสดุเหล่านี้แทน)
2026-08-21ใช้เวลาอ่าน 6 นาทีBy Charles

วัสดุที่คุณไม่ควรตัดด้วยเลเซอร์ (ควรใช้วัสดุเหล่านี้แทน)

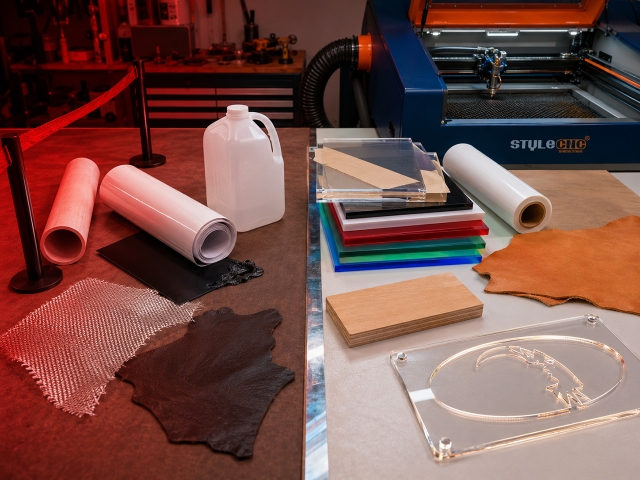
ห้ามตัดด้วยเลเซอร์วัสดุต่อไปนี้เด็ดขาด: PVC และไวนิล (ปล่อยก๊าซคลอรีนซึ่งกลายเป็นกรดไฮโดรคลอริก), ABS (ปล่อยไฮโดรเจนไซยาไนด์), HDPE (ติดไฟและละลาย), โพลีคาร์บอเนตหนา (เปลี่ยนสีและไหม้), PTFE/เทฟลอน (สารประกอบฟลูออรีนที่เป็นพิษ), ไฟเบอร์กลาสและวัสดุคอมโพสิตอีพ็อกซี (ควันเรซินที่เป็นพิษ), หนังฟอกโครม (ควันโครเมียมที่ก่อมะเร็ง) และพลาสติกที่ไม่สามารถระบุชนิดได้ มีวัสดุทางเลือกที่ปลอดภัยกว่าสำหรับทุกวัสดุเหล่านี้ โดยเฉพาะอะคริลิกหล่อและหนังฟอกฝาด

การแกะสลักด้วยเลเซอร์บนแก้วเคลือบสีฝุ่น: การตั้งค่าและขั้นตอน
2026-08-21ใช้เวลาอ่าน 5 นาทีBy Stephen

การแกะสลักด้วยเลเซอร์บนแก้วเคลือบสีฝุ่น: การตั้งค่าและขั้นตอน

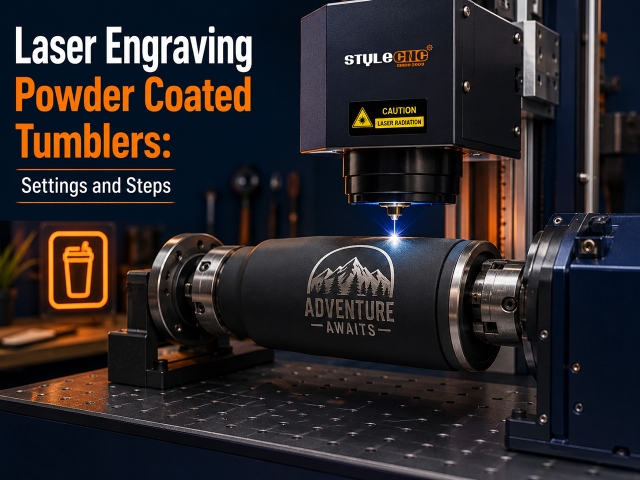
แก้วเคลือบผงจะสลักลวดลายโดยการกัดเซาะชั้นเคลือบเพื่อเผยให้เห็นผิวสแตนเลสเงาวาวด้านล่าง จุดเริ่มต้น: ก. 30W ใยแก้วนำแสงมีความเร็ว 600 ถึง 900 มม./วินาที ที่ระดับ 50 ถึง 70 เปอร์เซ็นต์ 60W CO2 ทำงานด้วยความเร็ว 300 ถึง 400 มม./วินาที ที่ความโค้ง 20 ถึง 35 เปอร์เซ็นต์ โดยหมุนรอบแกนเสมอ และตั้งจุดโฟกัสไว้ที่จุดสูงสุดของเส้นโค้ง

การอบอ่อนด้วยเลเซอร์เทียบกับการแกะสลักบนสแตนเลส
2026-08-21ใช้เวลาอ่าน 5 นาทีBy Carrie

การอบอ่อนด้วยเลเซอร์เทียบกับการแกะสลักบนสแตนเลส

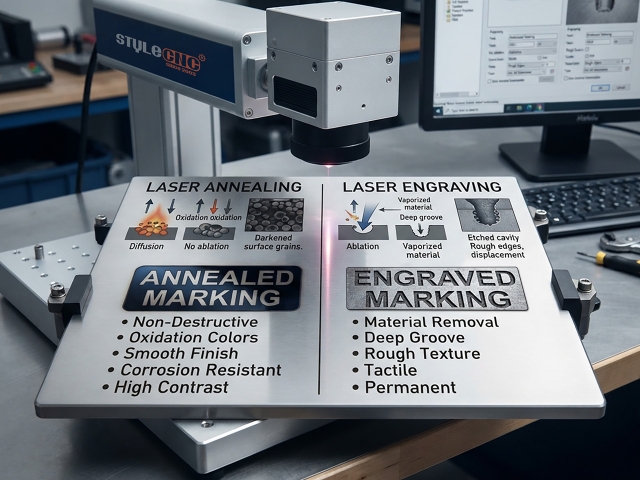
การอบอ่อนด้วยเลเซอร์จะให้ความร้อนแก่เหล็กกล้าไร้สนิมจนเกิดเป็นชั้นออกไซด์สีเข้มเรียบเนียน โดยไม่กำจัดสิ่งใดออกไปและยังคงรักษาคุณสมบัติต้านทานการกัดกร่อนไว้ ในขณะที่การแกะสลักจะตัดความลึกที่วัดได้ และการกัดกรดจะอยู่ระหว่างนั้น 30W แหล่งกำเนิดไฟเบอร์ การอบอ่อนเริ่มต้นที่ความเร็วประมาณ 150 มม./วินาที ที่ 50 ถึง 70 เปอร์เซ็นต์ ความถี่ 40 ถึง 60 กิโลเฮิร์ตซ์ โดยลำแสงเบี่ยงเบน 1 ถึง 3 มม.

ตารางแสดงการตั้งค่าความเร็วและกำลังในการแกะสลักด้วยเลเซอร์ตามวัสดุ
2026-08-20ใช้เวลาอ่าน 5 นาทีBy Evelyn

ตารางแสดงการตั้งค่าความเร็วและกำลังในการแกะสลักด้วยเลเซอร์ตามวัสดุ

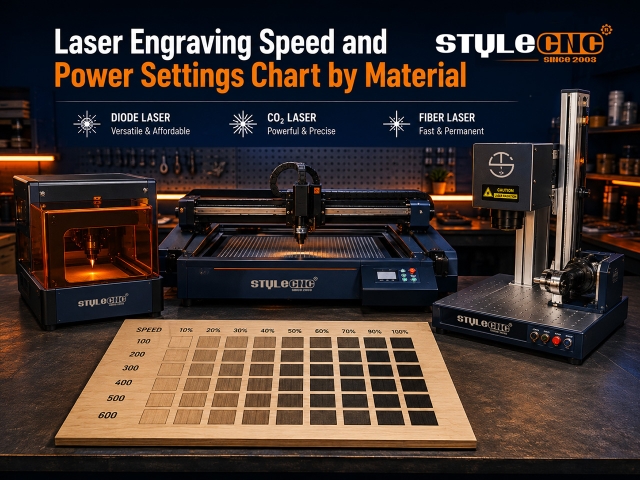
การตั้งค่าการแกะสลักด้วยเลเซอร์ขึ้นอยู่กับประเภทของเลเซอร์ กำลังไฟ และวัสดุ โดยทั่วไปแล้ว เลเซอร์ไดโอดจะแกะสลักไม้ด้วยความเร็ว 3000 ถึง 6000 มม./นาที และกำลังไฟ 40 ถึง 70 เปอร์เซ็นต์ CO2 เลเซอร์ทำงานที่ความเร็ว 300 ถึง 500 มม./วินาที ที่ความเที่ยงตรง 12 ถึง 25 เปอร์เซ็นต์ และเลเซอร์ไฟเบอร์สามารถทำเครื่องหมายบนโลหะได้ที่ความเร็ว 300 ถึง 900 มม./วินาที ควรตรวจสอบค่าต่างๆ ด้วยตารางทดสอบขนาดเล็กก่อนการผลิตเสมอ

  • 1
  • 2
  • 3
  • >
  • การแสดง 222 รายการบน 12 หน้า