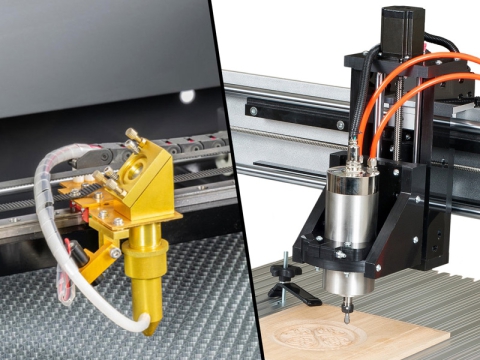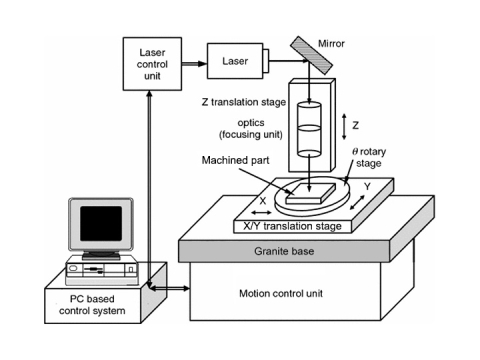
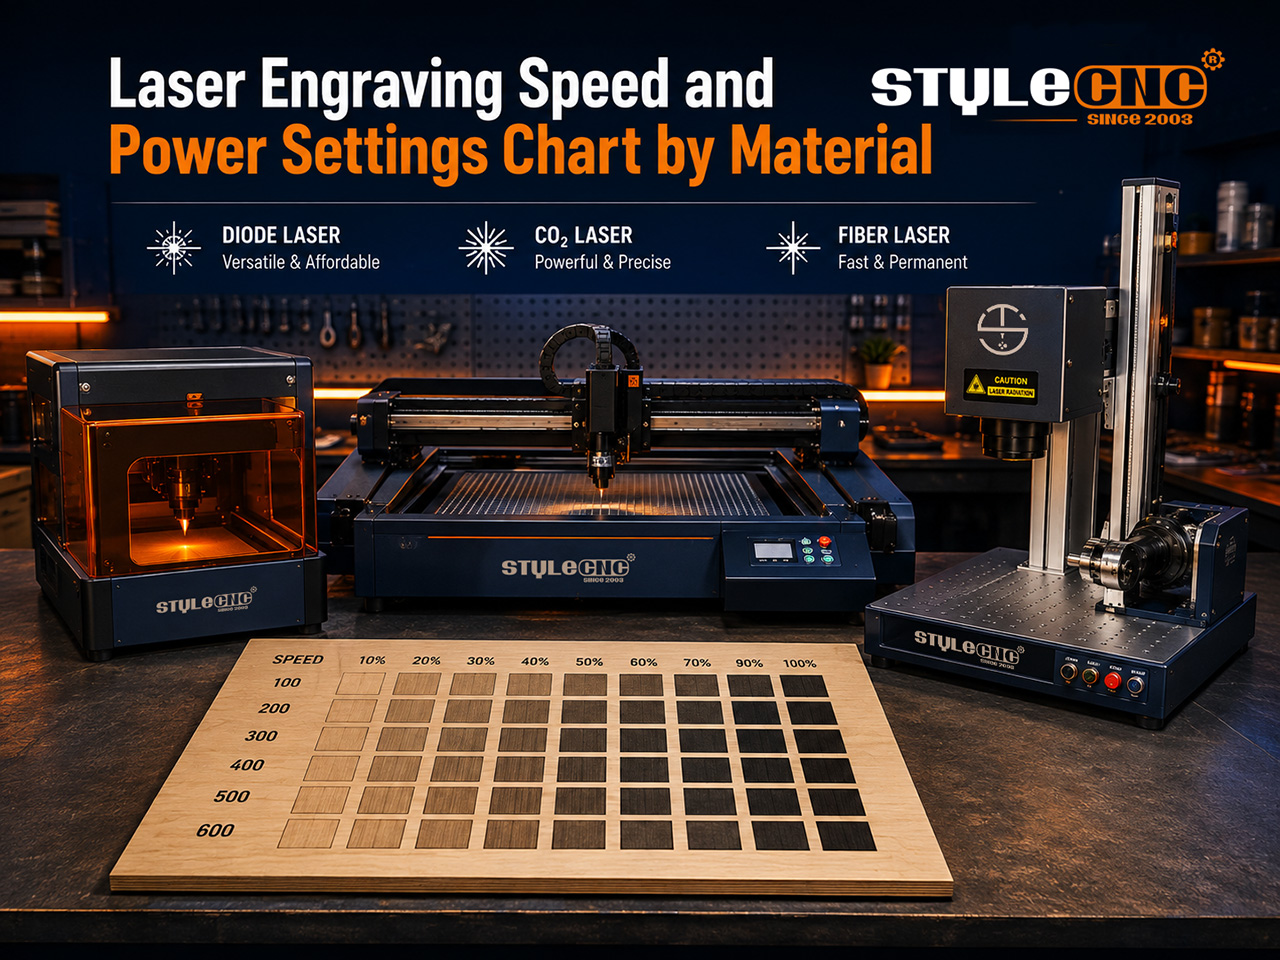
แผ่นไม้อัดแผ่นเดียวกันแสดงพฤติกรรมที่แตกต่างกัน 3 แบบเมื่ออยู่ภายใต้โมดูลไดโอด CO2 ท่อ และแหล่งเส้นใย คู่มือนี้ให้ค่าเริ่มต้นแบบอนุรักษ์นิยมสำหรับทั้งสามอย่าง จากนั้นแสดงวิธีการที่ทำซ้ำได้สำหรับการปรับแต่งวัสดุใหม่ใดๆ
ความเร็วและพลังทำงานร่วมกันได้อย่างไร
รอยไหม้ทุกจุดเกิดจากพลังงานต่อจุด ซึ่งก็คือพลังงานหารด้วยความเร็ว ถ้าลดความเร็วลง รอยไหม้ก็จะเข้มและลึกขึ้น ถ้าเพิ่มความเร็ว รอยไหม้ก็จะจางลง
หน่วยวัดเป็นกับดักแรก ซอฟต์แวร์เกี่ยวกับไดโอดมักแสดงค่าเป็นมิลลิเมตร/นาที ในขณะที่ซอฟต์แวร์ส่วนใหญ่แสดงค่าเป็นหน่วยอื่น CO2 และตัวควบคุมไฟเบอร์ใช้หน่วยเป็นมิลลิเมตรต่อวินาที ดังนั้นค่าที่คัดลอกมาอาจคลาดเคลื่อนจากเป้าหมายได้ถึงหกสิบเท่า
กำลังไฟฟ้าเป็นกับดักที่สอง สูตรที่ปรับแต่งมาสำหรับ... 10W โมดูลจะไหม้เกรียมบน 20W ตั้งค่าหัวที่ตัวเลขเท่ากัน ดังนั้นควรลดกำลังลงในสัดส่วนโดยประมาณก่อนทำการทดสอบ ทั่วทั้ง เครื่องแกะสลักเลเซอร์หลากหลายรุ่นนิสัยข้อเดียวนี้ช่วยป้องกันการสูญเสียสินค้าส่วนใหญ่ได้
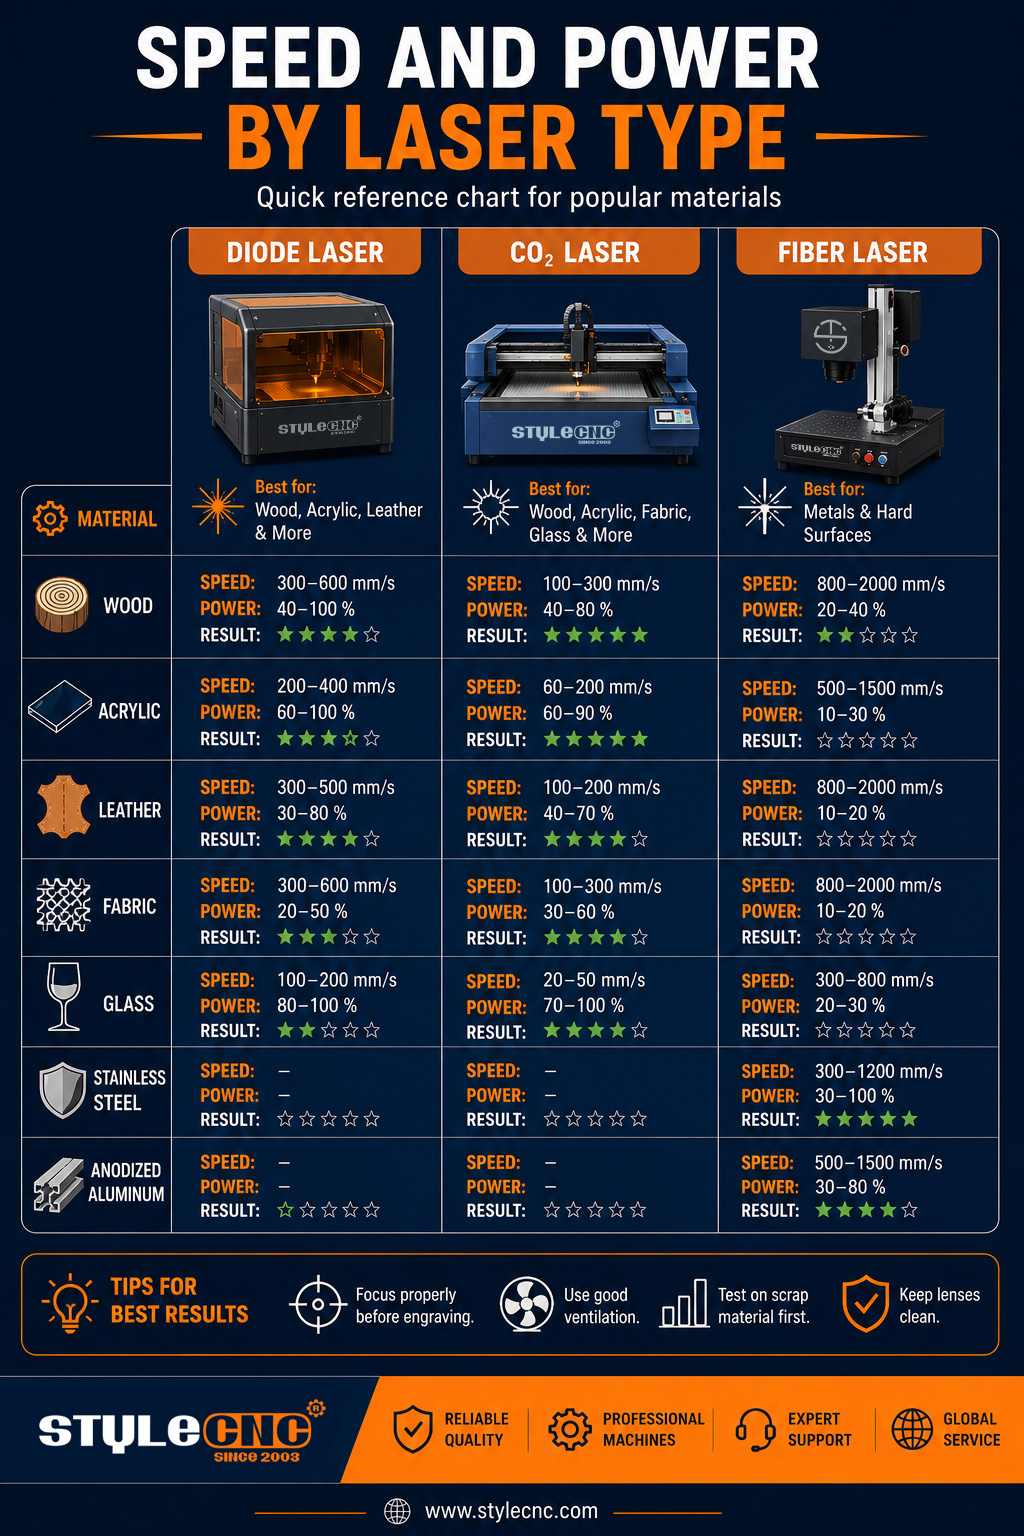
ตารางการตั้งค่าหลัก: ไดโอดเทียบกับ CO2 เทียบกับไฟเบอร์
ค่าด้านล่างนี้เป็นค่าเริ่มต้นแบบอนุรักษ์นิยมสำหรับ 3 รูปแบบการกำหนดค่าทั่วไป: ก. 10W เครื่องแกะสลักไดโอด, 80W CO2 เครื่องตัดเลเซอร์และใน 50W กัลโว เครื่องยิงเลเซอร์ปรับเพิ่มขึ้นเฉพาะหลังจากได้ผลการทดสอบที่สะอาดแล้วเท่านั้น
| วัสดุและการดำเนินงาน | เลเซอร์ไดโอด 10W | CO2 เลเซอร์ 80W | เลเซอร์ไฟเบอร์ 50W |
| การวัด | ความเร็วในหน่วยมิลลิเมตร/นาที กำลังในหน่วยเปอร์เซ็นต์ | ความเร็วในหน่วยมิลลิเมตร/วินาที กำลังในหน่วยเปอร์เซ็นต์ | ความเร็วในหน่วยมิลลิเมตรต่อวินาที กำลังในหน่วยเปอร์เซ็นต์ ความถี่ในหน่วยกิโลเฮิร์ตซ์ |
| การแกะสลักไม้เนื้ออ่อน | 5000-6000 ที่ 45-60% | 350-450 ที่ 12-18% | ไม่เหมาะสม |
| ไม้อัดตัดหนา 3 มม. | 250-350 ที่ 95-100%ผ่านบอล 2-3 ครั้ง | 18-25 ที่ 55-65% ผ่านครั้งเดียว | ไม่เหมาะสม |
| การแกะสลักไม้เนื้อแข็ง | 3500-4500 ที่ 60-75% | 300-400 ที่ 18-24% | ไม่เหมาะสม |
| การแกะสลักอะคริลิกหล่อ | 4500-5500 ที่ 35-45% ทึบแสงเท่านั้น | 280-350 ที่ 20-28% | ไม่เหมาะสม |
| การตัดอะคริลิกหล่อ 5 มม. | ไม่เหมาะสำหรับใช้กับแผ่นใส | 10-14 ที่ 70-80%ผ่านครั้งเดียว | ไม่เหมาะสม |
| การแกะสลักหนัง | 4000-5000 ที่ 30-40% | 450-550 ที่ 10-15% | ทดสอบด้วยกำลังไฟต่ำเท่านั้น |
| แก้วแกะสลัก | ไม่เหมาะสม | 350-450 ที่ 15-20% | ไม่เหมาะสม |
| การทำเครื่องหมายด้วยอะลูมิเนียมชุบอะโนไดซ์ | 2500-3500 ที่ 70-85% | ต้องใช้สารทำเครื่องหมาย | 700-900 ที่ 30-40%25-35 kHz |
| รอยดำบนสแตนเลส | ต้องใช้กาวสำหรับทำเครื่องหมาย | ต้องใช้สารทำเครื่องหมาย | 300-500 ที่ 40-60%40-60 kHz |
| การแกะสลักลึกบนทองเหลือง | ไม่เหมาะสม | ไม่เหมาะสม | 250-350 ที่ 85-100%20 kHz, ผ่านซ้ำหลายครั้ง |
ค่าทั้งหมดที่ระบุไว้เป็นไปตามเงื่อนไขที่ว่าเลนส์ต้องสะอาด โฟกัสต้องอยู่ในระยะที่ถูกต้อง และมีการใช้ลมช่วยในการตัดทุกครั้ง ให้ถือว่าค่าที่ระบุว่าไม่เหมาะสมนั้นเป็นข้อจำกัดของความยาวคลื่น ไม่ใช่ข้อจำกัดของกำลังไฟ
ตัวเลขสำคัญที่ควรจดจำ
• โดยทั่วไป อัตราการป้อนไดโอดจะอยู่ระหว่าง 1000 ถึง 6000 มม./นาที ซึ่งช้าที่สุดในบรรดาแหล่งกำเนิดแสงทั้ง 3 ประเภท
• เครนเคลื่อนที่ CO2 เครื่องจักรมีอัตราเร็วเฉลี่ย 300 ถึง 600 มม./วินาที สำหรับงานแกะสลักพื้นผิว
• กัลโว่ มุ่งหน้าสู่เป้าหมาย เครื่องมาร์คกิ้งไฟเบอร์เลเซอร์ การกวาดด้วยความเร็วสูงสุดถึง 7000 มม./วินาที
• การลดกำลังไฟในการแกะสลักไม้ลง 10 ถึง 15 เปอร์เซ็นต์ จะช่วยขจัดรอยไหม้ที่ขอบส่วนใหญ่ได้ โดยไม่ทำให้ความคมชัดลดลงอย่างเห็นได้ชัด
• โดยทั่วไปแล้ว การรีดด้วยความร้อนต่ำ 2 ครั้ง จะทำให้ขอบอะคริลิกเรียบเนียนกว่าการรีดด้วยความร้อนสูงเพียงครั้งเดียว
• ผลการทดสอบในอุตสาหกรรมที่รายงานโดย The Fabricator แสดงให้เห็นว่า ปัจจุบันอากาศอัดมีคุณภาพการตัดที่เทียบเท่ากับไนโตรเจนในงานตัดเส้นใยหลายประเภท
วิธีการเรียกใช้ตารางทดสอบ
วาดตารางขนาด 5x5 โดยแต่ละช่องมีขนาด 10 มิลลิเมตร กำหนดความเร็วให้กับแต่ละแถว และกำหนดระดับกำลังให้กับแต่ละคอลัมน์ โดยครอบคลุมช่วงที่แผนภูมิของคุณแนะนำ
สลักตารางลงบนเศษวัสดุจากล็อตเดียวกันกับที่คุณจะใช้ในการผลิต เนื่องจากปริมาณกาว ความชื้น และความหนาของสารเคลือบจะส่งผลต่อผลลัพธ์ระหว่างแผ่น ดังนั้นเศษวัสดุจากล็อตเดียวกันจึงเป็นตัวอย่างที่เที่ยงตรงที่สุด
เลือกช่องสี่เหลี่ยมที่สะอาดที่สุดและบันทึกข้อมูลเครื่องจักร วัสดุ ความสูงของจุดโฟกัส และจำนวนรอบการกลึง ซอฟต์แวร์ควบคุมที่นิยมใช้จะมีตัวสร้างการทดสอบวัสดุในตัวที่ช่วยให้การทำงานบนตารางทั้งหมดเป็นไปโดยอัตโนมัติ
ทำการทดสอบทุกครั้งโดยใช้แว่นตาป้องกันดวงตาที่ได้รับการรับรองความยาวคลื่นตามคำแนะนำของสถาบันเลเซอร์แห่งอเมริกา และดูดควันผ่านตัวกรอง เครื่องดูดควันสำหรับเครื่องเลเซอร์เอกสารสรุปเกี่ยวกับอันตรายจากเลเซอร์ของ OSHA เป็นเอกสารสั้น ๆ ที่มีประโยชน์สำหรับทุกคนที่กำลังจัดตั้งพื้นที่ทำงานใหม่
คำถามที่ผู้ประกอบการถามจริง ๆ
ความเร็วเท่าใดจึงจะหยุดไม่ให้ไม้อัดหนา 3 มม. ไหม้เกรียมที่ขอบ?
รักษาความเร็วในการตัดไว้ ลดกำลังไฟลง 10 ถึง 15 เปอร์เซ็นต์ และเพิ่มการตัดซ้ำครั้งที่สองหากรอยตัดเปิดช้า การใช้เทปกาวปิดหน้าชิ้นงานร่วมกับการเป่าลมอย่างต่อเนื่องจะช่วยขจัดรอยไหม้ที่เหลืออยู่ได้ส่วนใหญ่
ทำไมของใหม่ของฉันถึงเป็นแบบนี้ 20W โมดูลเผาไม้ตามการตั้งค่าเก่าของฉัน 10W รักเหรอ?
กำลังแสงที่เพิ่มขึ้นเป็นสองเท่า ณ จุดที่มีจำนวนเท่ากัน จะทำให้พลังงานต่อจุดเพิ่มขึ้นเป็นสองเท่า ให้ลองหารค่ากำลังแสงด้วยสองเป็นค่าประมาณเบื้องต้น จากนั้นค่อยปรับให้แม่นยำยิ่งขึ้นด้วยตารางกริดอย่างรวดเร็ว
การตั้งค่าใดที่ทำให้สแตนเลสกลายเป็นสีดำแทนที่จะเป็นสีเทา?
ลดความเร็วของหัวปล่อยคลื่นลง เพิ่มความถี่ไปที่ 40 ถึง 60 kHz และปรับโฟกัสให้เบลอเล็กน้อย เพื่อให้คลื่นความร้อนไปกระทบพื้นผิวแทนที่จะพุ่งชน ความแตกต่างระหว่างแหล่งสัญญาณ MOPA และ Q-switched อธิบายว่าเหตุใดการควบคุมจังหวะการเต้นของชีพจรจึงเป็นตัวกำหนดเฉดสี
ข้อผิดพลาดทั่วไปที่ทำให้การตั้งค่าเสียหาย
• การคัดลอกค่าระหว่างกำลังวัตต์ที่แตกต่างกันโดยไม่ต้องปรับขนาดกำลังไฟก่อน
• สับสนระหว่างหน่วย mm/s กับ mm/min เมื่อเปลี่ยนระหว่างตัวควบคุมต่างๆ
• ภาพแกะสลักไม่ชัด ทำให้จุดภาพกว้างขึ้นและรายละเอียดเล็กๆ จางหายไป
• การใช้ความร้อนสูงแต่ช้าๆ เพียงครั้งเดียวในการตัดครั้งเดียว จะทำให้ได้ผลลัพธ์ที่สะอาดกว่า
• ข้ามขั้นตอนการเป่าลมช่วย และปล่อยให้ควันตกค้างดูดซับพลังงานจากลำแสงในระหว่างการทำงาน
• ทดสอบบนแผ่นหนึ่งก่อน แล้วจึงผลิตจริงบนแผ่นอีกชุดหนึ่ง
• การตั้งค่าเริ่มต้นเป็นกำลังไฟ 100 เปอร์เซ็นต์ ซึ่งจะทำให้อายุการใช้งานของหลอดหรือไดโอดสั้นลง
• การละเลยการทำความสะอาดเลนส์; เลนส์ที่สกปรกสามารถดูดซับกำลังไฟได้เป็นจำนวนมาก
รายการตรวจสอบการตั้งค่าก่อนการแกะสลัก
✓ โปรดตรวจสอบหน่วยความเร็วที่แสดงบนตัวควบคุมก่อนป้อนค่า
✓ ตั้งค่าโฟกัสโดยใช้เกจที่ให้มา หรือใช้ฟังก์ชันโฟกัสอัตโนมัติของเครื่อง
✓ ปรับกำลังไฟให้ตรงกับกำลังไฟที่ระบุไว้จริงของเครื่องของคุณ
✓ ทดสอบชิ้นงานเศษวัสดุจากล็อตการผลิตโดยใช้ตารางทดสอบขนาด 25 ช่อง
✓ เปิดใช้งานระบบช่วยเป่าลมทุกครั้งที่ทำการตัด
✓ ทำความสะอาดเลนส์และตรวจสอบการจัดแนวลำแสงเป็นประจำทุกสัปดาห์
✓ บันทึกค่าที่ได้ผลลัพธ์ที่ดีที่สุด โดยระบุวัสดุ ความสูงในการโฟกัส และจำนวนรอบการผ่านฟิล์ม
คำถามที่พบบ่อย (FAQs)
ทำไมผลลัพธ์ของฉันจึงแตกต่างจากตารางการตั้งค่าทุกอันที่ฉันเจอ?
แผนภูมิเหล่านี้ได้รับการปรับแต่งให้เหมาะสมกับเครื่องจักร เลนส์ และวัสดุแต่ละล็อตโดยเฉพาะ กำลังขยายทางแสง ความสูงของจุดโฟกัส และแม้แต่ปริมาณกาวในไม้อัดก็ส่งผลต่อผลลัพธ์ ควรใช้ค่าที่เผยแพร่เป็นเพียงจุดเริ่มต้น จากนั้นทำการทดสอบเล็กๆ กับวัสดุของคุณเองก่อนที่จะตัดสินใจผลิตจริง
6000 มม./นาที เท่ากับ 100 มม./วินาที หรือไม่?
ใช่ครับ นำค่า mm/min มาหารด้วย 60 เพื่อให้ได้ค่า mm/s โดยปกติโปรแกรมเกี่ยวกับไดโอดจะแสดงค่าเป็น mm/min ในขณะที่โปรแกรมอื่นๆ ส่วนใหญ่จะแสดงค่าเป็น mm/s CO2 และตัวควบคุมไฟเบอร์ใช้หน่วยเป็น mm/s ดังนั้นค่าที่คัดลอกมาโดยไม่แปลงหน่วยจะทำให้ค่าที่ได้ร้อนหรือเร็วเกินไปถึงหกสิบเท่า โปรดตรวจสอบหน่วยที่ตัวควบคุมของคุณใช้ก่อนเสมอ
เหตุใดไม้อัดชนิดเดียวกันจึงแกะสลักได้แตกต่างกันระหว่างแผ่น?
ไม้อัดแต่ละชนิดมีกาว ชนิดของไม้แกนกลาง และความชื้นแตกต่างกัน ซึ่งแต่ละปัจจัยส่งผลต่อปริมาณพลังงานที่พื้นผิวดูดซับ แผ่นไม้อัดที่เก็บไว้ในโรงงานที่มีความชื้นสูงอาจต้องการพลังงานมากกว่าแผ่นที่เก็บไว้ในที่แห้งอย่างเห็นได้ชัด ควรทดสอบเศษไม้อัดจากทุกชุดการผลิตใหม่และบันทึกความแตกต่าง
เลเซอร์ไดโอดสามารถตัดอะคริลิกใสได้หรือไม่?
ไม่ครับ คลื่นแสงจากไดโอดสีน้ำเงินจะทะลุผ่านแผ่นอะคริลิกใสโดยตรง แทนที่จะถูกดูดซับ ดังนั้นแผ่นอะคริลิกจึงแทบไม่ร้อนเลย อะคริลิกหล่อสีเข้มหรือทึบแสงสามารถแกะสลักได้ดี แต่การตัดแผ่นอะคริลิกใสเป็นของ... CO2 เครื่องจักรที่วัสดุดูดซับคลื่นความยาวคลื่นที่ยาวกว่าได้เกือบทั้งหมด
ควรใช้ความถี่เท่าใดสำหรับเลเซอร์ไฟเบอร์ในการตัดสแตนเลส?
เริ่มต้นที่ความถี่ระหว่าง 40 ถึง 60 kHz เพื่อให้ได้รอยดำที่เรียบเนียน และประมาณ 20 kHz เมื่อต้องการขจัดวัสดุอย่างรวดเร็ว ความถี่ที่สูงขึ้นจะสร้างพัลส์ที่อ่อนโยนกว่า ซึ่งจะให้ความร้อนแทนการกระแทกพื้นผิว ซึ่งเป็นสิ่งที่จำเป็นสำหรับการขัดผิวสแตนเลสให้เป็นสีดำสนิท
การส่งบอลเบาๆ หลายครั้ง ดีกว่าการส่งบอลแรงๆ ครั้งเดียวหรือไม่?
โดยทั่วไปแล้วใช่ครับ การตัดด้วยความร้อนต่ำ 2-3 ครั้ง จะช่วยให้ความร้อนกระจายตัว ทำให้ขอบอะคริลิกเรียบตรงขึ้น และไม้ไม่ไหม้เกรียม การตัดด้วยความร้อนสูงเพียงครั้งเดียวจะทำให้พลังงานกระจุกตัว ทำให้ร่องตัดกว้างขึ้น และเพิ่มความเสี่ยงต่อการเกิดเปลวไฟลุกไหม้บนวัสดุที่มีเรซิน
การโฟกัส h8 ส่งผลต่อผลลัพธ์มากน้อยแค่ไหน?
ลำแสงจะมีความเข้มสูงสุดเฉพาะที่จุดโฟกัสเท่านั้น แม้แต่ความคลาดเคลื่อนเพียง 1-2 มิลลิเมตรก็จะทำให้จุดลำแสงกว้างขึ้น รายละเอียดไม่คมชัด และบังคับให้คุณต้องชดเชยด้วยกำลังไฟที่เพิ่มขึ้น ควรปรับโฟกัสใหม่ทุกครั้งที่มีความหนาของวัสดุ และหลังจากเปลี่ยนเลนส์หรือหัวฉีดทุกครั้ง
ฉันจำเป็นต้องใช้ระบบเป่าลมช่วยในการแกะสลักหรือไม่ หรือเฉพาะการตัดเท่านั้น?
การตัดชิ้นงานจำเป็นต้องใช้ลมเป่าเสมอ เพราะลมจะช่วยพัดเศษวัสดุที่หลอมเหลวออกไปและดับเปลวไฟ สำหรับการแกะสลัก ลมแรงดันต่ำก็ยังช่วยได้โดยการป้องกันควันไม่ให้โดนเลนส์และลดคราบตกค้าง แม้ว่างานถ่ายภาพละเอียดมาก ๆ บางครั้งอาจได้ผลลัพธ์ที่สะอาดกว่าเมื่อลดแรงดันลมลง
ทำไมภาพสลักของฉันถึงจางลงเมื่อขับด้วยความเร็วสูง?
ความเร็วจะแบ่งพลังงานที่ลำแสงส่งไปยังแต่ละจุด การเพิ่มอัตราการป้อนเป็นสองเท่าจะทำให้การเผาไหม้ลดลงครึ่งหนึ่งโดยประมาณ ดังนั้นรอยไหม้จะจางและไม่สม่ำเสมอเมื่อความเร็วมากกว่ากำลัง ควรลดความเร็ว เพิ่มกำลัง หรือยอมรับสีที่จางลงหากเหมาะสมกับการออกแบบ