เครื่องจักรนี้จะทำการตัดโดยอัตโนมัติ แต่ไม่ใช่การตัดสินใจที่เกี่ยวข้อง คู่มือนี้จะครอบคลุมถึงการตัดสินใจ: การเลือกและเตรียมวัสดุที่เครื่องจักรสามารถไว้วางใจได้ การตั้งค่าการรองรับเพื่อให้ชิ้นงานที่บางทำงานได้อย่างเงียบ การตั้งโปรแกรมจากแบบร่างที่วาดไว้ การอ่านค่าการตัดครั้งแรก และการวินิจฉัยอาการผิดปกติเพียงไม่กี่อย่างที่เป็นสาเหตุของชิ้นส่วนที่ชำรุดเกือบทุกชิ้นที่เครื่องกลึงไม้ผลิตออกมา
ก่อนเข้าเครื่อง: การเลือกและการเตรียมชิ้นงานเปล่า
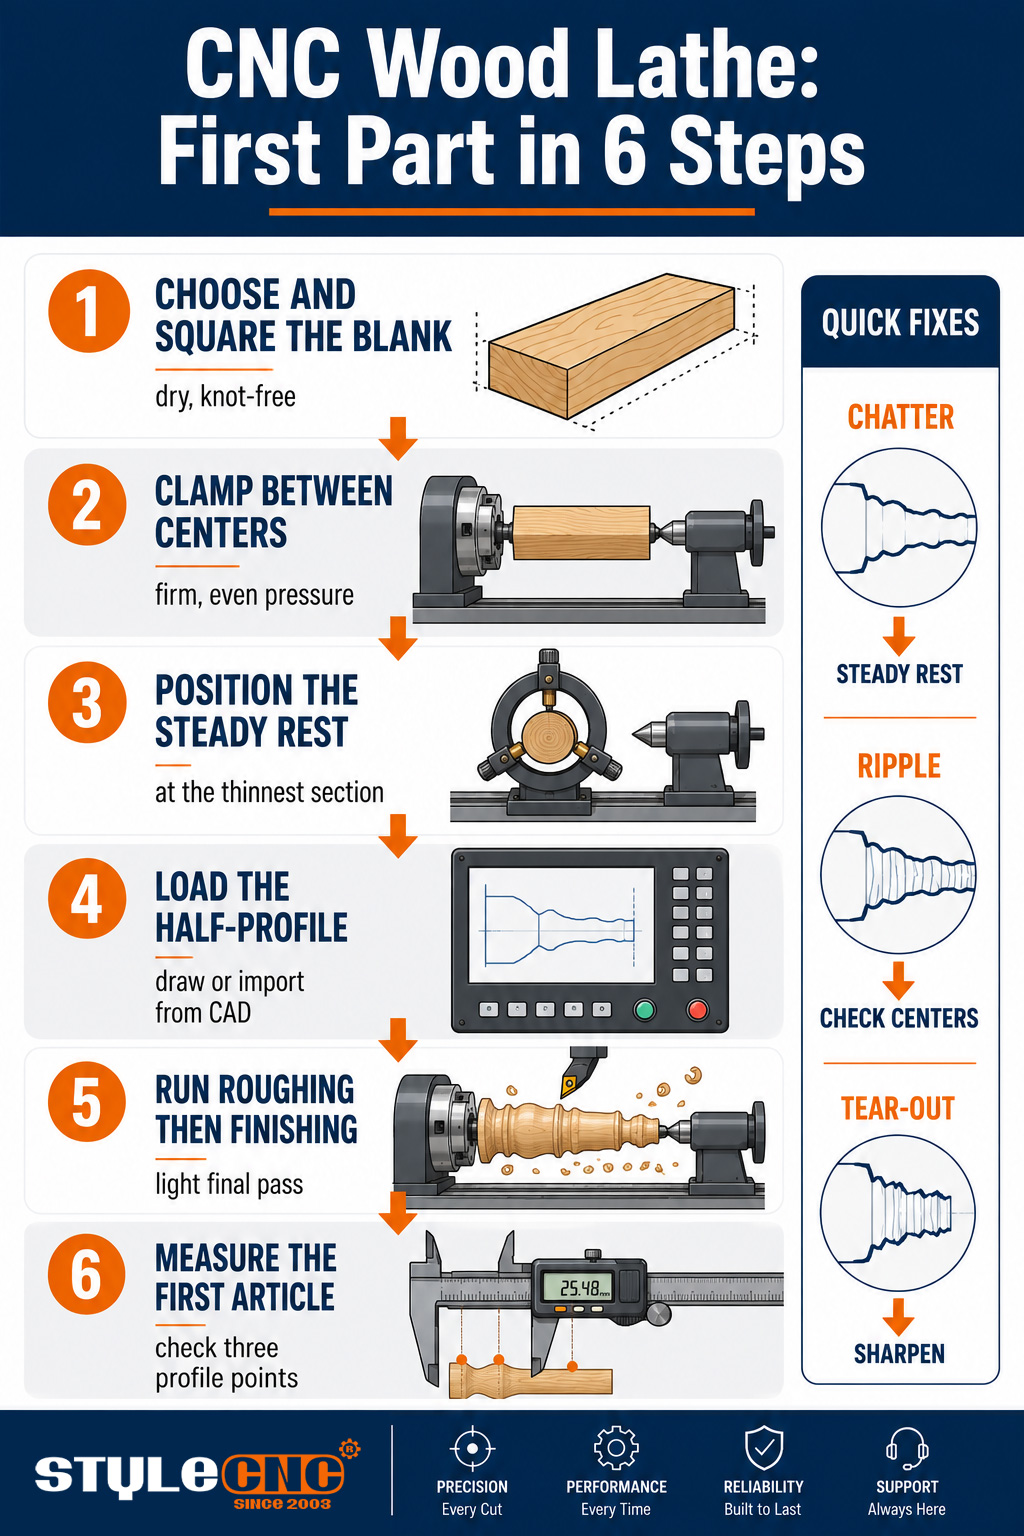
ชิ้นงานที่เสร็จสมบูรณ์ทุกชิ้นจะได้รับอิทธิพลมาจากชิ้นงานเริ่มต้น ดังนั้นการเตรียมชิ้นงานจึงเป็นช่วงเวลา 10 นาทีที่สำคัญที่สุดในกระบวนการทั้งหมด เลือกไม้ที่มีลายตรงและไม่มีปมหลวมๆ ตลอดความยาวในการกลึง เพราะปมในส่วนที่เรียวเล็กอาจหลุดออกมาได้ขณะกลึง ไม้แห้งและคงรูปจะรักษาขนาดไว้ได้หลังการตัด ในขณะที่ไม้ที่ยังมีการเปลี่ยนแปลงเนื่องจากความชื้นจะกลมในวันนี้และอาจกลายเป็นรูปไข่ในสัปดาห์หน้า
ตัดชิ้นงานให้เป็นสี่เหลี่ยมจัตุรัสและสม่ำเสมอ โดยให้ยาวกว่าชิ้นงานสำเร็จรูปเล็กน้อย เพื่อให้มีส่วนยึดที่ปลายแต่ละด้าน ทำเครื่องหมายและเจาะรูนำร่องก่อน หากหัวจับชิ้นงานของคุณเหมาะสม เพราะหากใส่ชิ้นงานไม่ตรงศูนย์กลาง จะทำให้การกัดหยาบตัดวัสดุออกไม่สม่ำเสมอ และทำให้เครื่องจักรต้องต่อสู้กับแรงสั่นสะเทือนตั้งแต่เริ่มแรก ไม้เนื้อแข็งเป็นวัสดุหลักที่ใช้ในอุตสาหกรรมนี้ การใช้งานเครื่องจักรแปรรูปไม้ในการผลิตไม้บีช ไม้เมเปิล ไม้เบิร์ช และไม้โอ๊ค ล้วนให้ผลลัพธ์ที่ดีเมื่อตัดแต่งอย่างเป็นระเบียบด้วยการตัดแต่งที่เรียบร้อย
การตั้งค่า: การหนีบ การหาจุดศูนย์กลาง และตัวรองรับชิ้นงาน
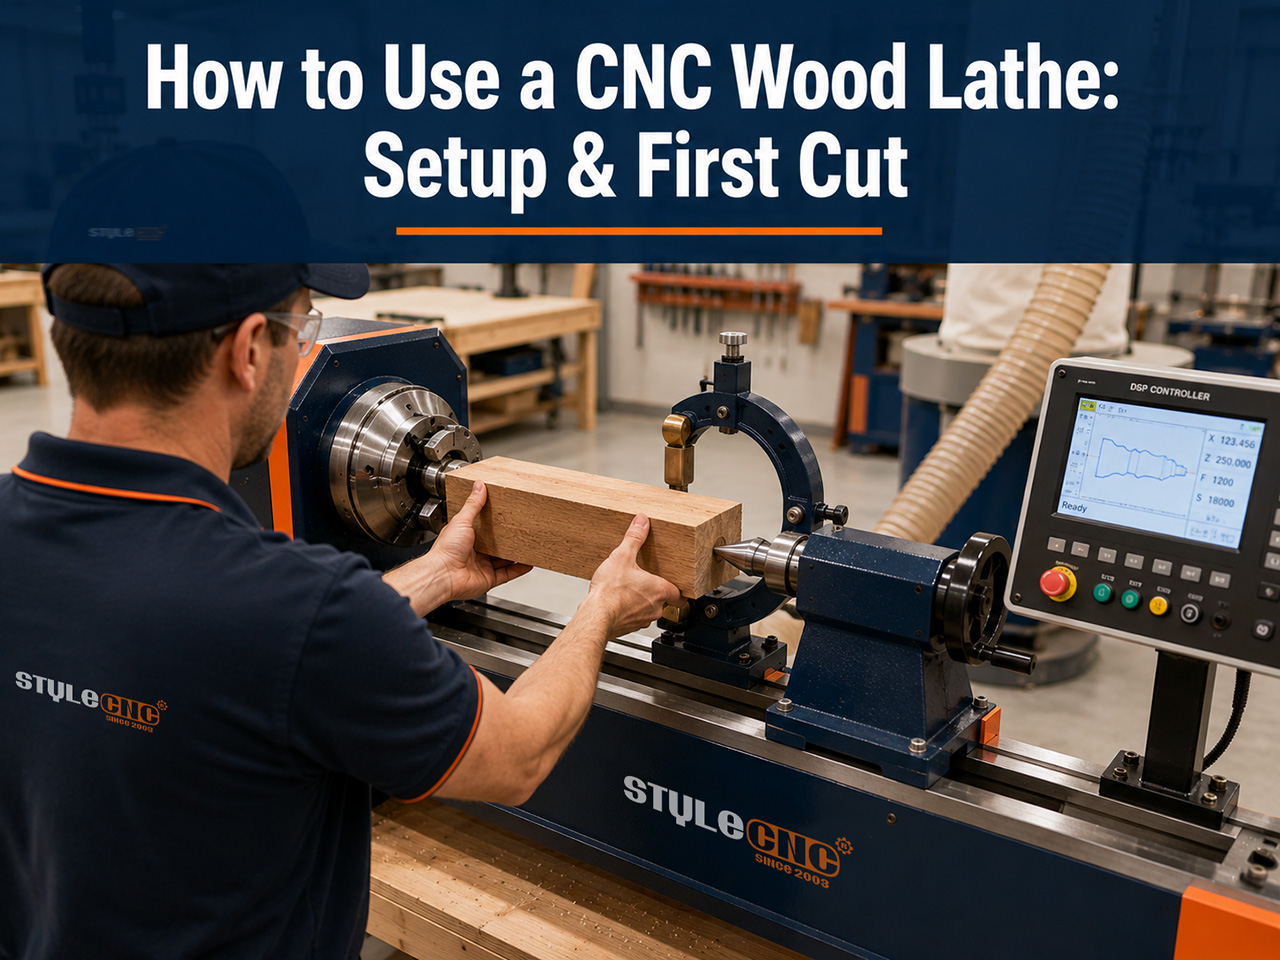
วางชิ้นงานระหว่างหัวจับที่หัวเครื่องและศูนย์กลางหมุนที่ท้ายเครื่อง แล้วกดทั้งสองอย่างให้แน่นและสม่ำเสมอ หากหลวมเกินไป ชิ้นงานจะลื่นไถลขณะทำการขึ้นรูปหยาบ หากแน่นเกินไป ชิ้นงานจะโค้งงอ ซึ่งการขึ้นรูปโปรไฟล์จะจำลองออกมาเป็นเส้นโค้งที่คุณไม่ได้วาดไว้
ตัวรองรับชิ้นงานที่มั่นคงคือความแตกต่างระหว่างเครื่องจักรที่สามารถกลึงชิ้นงานบางๆ ได้ กับเครื่องจักรที่ระบุไว้ในโบรชัวร์เท่านั้น ควรวางตัวรองรับชิ้นงานไว้ที่ส่วนที่บางที่สุดตามโปรแกรมก่อนเริ่มรอบการทำงาน เพราะด้ามไม้หรือด้ามค้อนที่วัดได้น้อยกว่าสองสามเซนติเมตรจะงอออกจากใบเลื่อยหากไม่มีตัวรองรับ และผลที่ได้คือการสั่นสะเทือนที่ไม่สามารถแก้ไขได้ด้วยการปรับพารามิเตอร์ใดๆ ผู้ใช้งานมักถามคำถามเดียวกันในหลายๆ รูปแบบว่า ทำไมตรงกลางแกนหมุนถึงหยาบ ในขณะที่ปลายทั้งสองข้างเรียบ? คำตอบคือการโก่งตัว และตัวรองรับชิ้นงานที่มั่นคงคือวิธีแก้ไข
ปิดฝาครอบป้องกันก่อนเริ่มหมุนเครื่องทุกครั้ง และยืนให้ห่างจากระนาบการหมุนในรอบแรกของชิ้นงานใหม่ เนื่องจากเป็นช่วงเวลาที่อาจเกิดรอยแตกหรือปมหลวมที่มองไม่เห็นได้ การทำเช่นนี้จะช่วยประหยัดเวลาเพียง 2 วินาที แต่หากไม่ทำ จะทำให้เรียนรู้บทเรียนได้ในขณะที่เครื่องกำลังทำงานด้วยความเร็วสูง การดูดฝุ่นตั้งแต่การตัดครั้งแรกก็เป็นส่วนหนึ่งของวินัยเดียวกันนี้ เพื่อป้องกันไม่ให้เศษไม้ติดรางและฝุ่นละอองขนาดเล็กปนเปื้อนในอากาศที่ผู้ปฏิบัติงานหายใจเข้าไปตลอดทั้งกะ
การตั้งค่าโปรไฟล์
โปรแกรมเริ่มต้นด้วยภาพตัดขวางครึ่งหนึ่ง: โครงร่าง 2 มิติของด้านหนึ่งของชิ้นส่วนสำเร็จรูปจากปลายด้านหนึ่งไปยังอีกด้านหนึ่ง วาดลงในซอฟต์แวร์ของตัวควบคุมหรือนำเข้าจาก CAD กำหนดเส้นผ่านศูนย์กลางและความยาวของชิ้นงาน และซอฟต์แวร์จะสร้างขั้นตอนการกัดหยาบและการกัดละเอียดให้เอง ไม่จำเป็นต้องตัดแม่แบบและไม่ต้องเขียน G-code ด้วยมือบนเครื่องจักรที่ทันสมัย
มีค่าการตั้งค่าโปรแกรม 2 อย่างที่ควรให้ความสนใจในทุกชิ้นงานใหม่ ตั้งค่าความลึกของการกัดหยาบเพื่อให้ชิ้นงานสี่เหลี่ยมค่อยๆ กลมขึ้นทีละน้อยอย่างสบายๆ แทนที่จะกัดทีเดียวให้คมกริบ และตั้งค่าการป้อนชิ้นงานละเอียดให้ช้ากว่าที่รู้สึกว่าจำเป็นสำหรับชิ้นงานแรก ขั้นตอนการทำงานตั้งแต่การเขียนแบบจนถึงการผลิตชิ้นงานอย่างสมบูรณ์ พร้อมภาพหน้าจอซอฟต์แวร์และตัวอย่างการใช้งาน จะอธิบายไว้ทีละขั้นตอนในส่วนนี้ คู่มือการใช้งานเครื่องกลึงไม้ขั้นพื้นฐานซึ่งเข้ากันได้ดีกับหน้านี้สำหรับผู้ประกอบการสัปดาห์แรก
ขั้นตอนที่ 1: พารามิเตอร์และการอ่านผลลัพธ์
เริ่มต้นอย่างระมัดระวัง และปล่อยให้การตัดบอกคุณว่าขอบเขตอยู่ที่ไหน:
• ความเร็วแกน: เริ่มต้นที่ความเร็วรอบต่ำๆ ในระดับพันรอบต่อนาที สำหรับขนาดเส้นผ่านศูนย์กลางขาไม้ทั่วไป ลดความเร็วรอบลงสำหรับขนาดเส้นผ่านศูนย์กลางที่ใหญ่ขึ้น และค่อยๆ เพิ่มความเร็วรอบเมื่อการตัดยังคงราบเรียบ
• หยาบ: ป้อนอาหารปานกลาง กัดเบาๆ เป้าหมายคือการได้เนื้อที่กลมสวย ไม่ใช่ผิวที่เรียบเนียน
• จบ: การตัดผ่านเบาๆ อย่างต่อเนื่องด้วยอัตราการป้อนที่ลดลงจะสร้างพื้นผิว การตัดผ่านแบบลังเลสองครั้งจะสร้างเส้นบ่งชี้
• ฟังและดูการตัดที่สะอาดหมดจดจะให้เสียงที่สม่ำเสมอและทำให้ได้เศษผ้าเป็นเส้นริ้ว หากมีเสียงดังเหมือนการตอกและมีฝุ่นฟุ้งกระจาย แสดงว่าคมมีดหรือการป้อนผ้าไม่ถูกต้อง
เริ่มผลิตชิ้นงานแรก หยุด และวัดเทียบกับแบบร่างที่ 3 จุดตามแนวโปรไฟล์ก่อนที่จะยืนยันการผลิตล็อตใหญ่ เครื่องจักรสามารถทำผิดพลาดซ้ำได้ถึงสี่สิบครั้งด้วยความสม่ำเสมอที่สมบูรณ์แบบ ดังนั้นชิ้นงานแรกจึงมีค่าการตรวจสอบทั้งหมด ตัวอย่างชิ้นงานสำเร็จรูปบริเวณขา ราวบันได และคานใน... แกลเลอรีโครงการเครื่องกลึงไม้ CNC แสดงให้เห็นว่าชิ้นงานแรกที่ได้รูปทรงที่ต้องการควรมีลักษณะพื้นผิวอย่างไรก่อนการขัด
การแก้ไขปัญหา: อาการ สาเหตุ วิธีแก้ไข
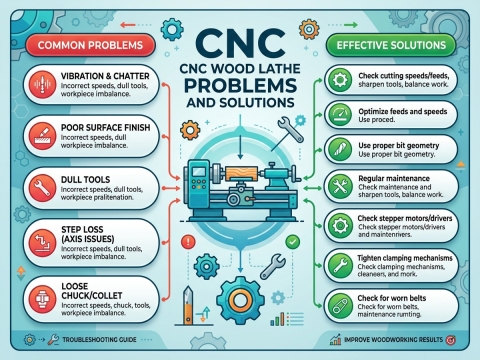
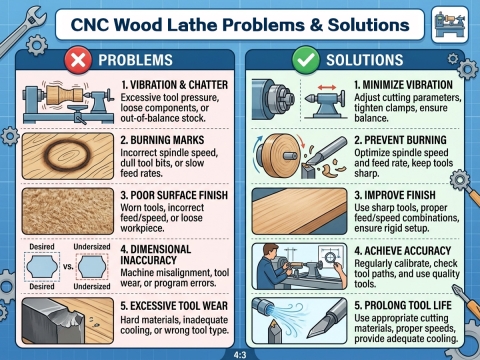
ชิ้นส่วนที่ชำรุดเกือบทุกชิ้นที่ผลิตจากเครื่องกลึงไม้ มักมีสาเหตุมาจาก 5 อาการดังต่อไปนี้:
| อาการ | สาเหตุที่เป็นไปได้ | แก้ไขปัญหา | การวัด |
|---|---|---|---|
| รอยขีดข่วนบนแผ่นบาง | ชิ้นส่วนที่ไม่ได้รับการรองรับจะงอออกห่างจากใบมีด | เพิ่มหรือปรับตำแหน่งที่รองรับชิ้นงานให้มั่นคงในบริเวณที่ชิ้นงานบาง ลดความลึกของการตัด | สังเกตเห็นการเบี่ยงเบนที่จุดพักระหว่างการส่งผ่าน |
| ระลอกคลื่นตลอดแนวโปรไฟล์ | ส่วนกลางสึกหรอ ส่วนประกอบหลวม หรือใบมีดเลยคมไปแล้ว | ปรับตำแหน่งศูนย์กลางให้เข้าที่ ขันน็อตยึดให้แน่น หมุนหรือเปลี่ยนใบพัด | ระยะห่างของระลอกคลื่นจะซ้ำกันตามการหมุนของแกนหมุน |
| รอยฉีกขาดบนลายไม้ | การป้อนวัสดุรุนแรงเกินไปสำหรับเนื้อไม้ ทำให้คมมีดทื่อ | ลดความเร็วในการป้อนวัสดุในขั้นตอนสุดท้าย ใช้กระดาษทรายเบา ๆ ในขั้นตอนสุดท้าย และลับคมมีดให้คม | พื้นผิวสัมผัสเรียบเนียนเมื่อสัมผัสด้วยปลายนิ้วหลังการลูบ |
| ร่องรอยการไหม้ในหุบเขา | ใบพัดค้างอยู่ ความเร็วสูงเกินไปสำหรับเส้นผ่านศูนย์กลาง | เพิ่มอัตราการป้อนผ่านช่องว่าง ลดความเร็วรอบแกนหมุน | รอยไหม้ปรากฏขึ้นที่จุดเดียวกันในแต่ละส่วน |
| ชิ้นส่วนแต่ละชิ้นอาจแตกต่างกันไปในแต่ละล็อต | ชิ้นงานเปล่าไม่สม่ำเสมอ แรงดันการหนีบเปลี่ยนแปลงไป | กำหนดมาตรฐานการเตรียมชิ้นงาน ตรวจสอบแรงกดของหัวจับและแท่นท้าย | การกระจายเส้นผ่านศูนย์กลางในสิบส่วนที่ต่อเนื่องกัน |
เมื่อพบอาการผิดปกติ ให้เริ่มวิเคราะห์จากบนลงล่างโดยเปลี่ยนตัวแปรทีละตัวจนกว่าจะพบวิธีแก้ไข แผนผังการวินิจฉัยที่ละเอียดกว่านั้น รวมถึงข้อผิดพลาดทางไฟฟ้าและตัวควบคุม นอกเหนือจากปัญหาการตัด จะอยู่ใน... คู่มือการแก้ไขปัญหาเครื่องกลึงไม้ซึ่งเป็นหน้าเว็บที่ควรคั่นหน้าไว้ข้างๆ เครื่อง
จังหวะการบำรุงรักษาที่ช่วยให้เครื่องตัดทำงานได้อย่างมีประสิทธิภาพ
• ทุกกะ: ทำความสะอาดเศษไม้จากรางและสกรู และตรวจสอบคมใบมีดก่อนเริ่มรอบแรก
• ทุกสัปดาห์: หล่อลื่นรางนำและสกรูบอลตามตารางในคู่มือ และตรวจสอบการจัดแนวของแท่นท้าย
• ทุกเดือนตรวจสอบความตึงของสายพาน ตรวจสอบการปรับตั้งกิบ และยืนยันว่าศูนย์กลางเคลื่อนที่ได้อย่างแม่นยำ
• ตามสภาพการใช้งาน: ควรหมุนหรือลับคมใบเลื่อยตั้งแต่เริ่มเห็นสัญญาณการฉีกขาดของเนื้อไม้ แทนที่จะรอจนเกิดความเสียหายกับเนื้อไม้แล้ว
รายการตรวจสอบก่อนการบินก่อนการขนส่งทุกครั้ง
✓ ไม้ดิบตรง แห้ง ตรวจสอบปมแล้ว และตัดให้ได้ความยาวสม่ำเสมอ
✓ หัวจับและฐานรองชิ้นงานต้องติดตั้งอย่างมั่นคงและสม่ำเสมอ วางแท่นรองชิ้นงานให้มั่นคงในส่วนที่บางที่สุด
✓ โหลดโปรไฟล์แล้ว ตั้งค่าขนาดชิ้นงานแล้ว ตรวจสอบความลึกในการกัดหยาบและอัตราการป้อนสำหรับการกัดละเอียดแล้ว
✓ ตรวจสอบใบมีดแล้ว ฝาครอบปิดสนิท ระบบดูดฝุ่นทำงานอยู่
✓ ชิ้นงานตัวอย่างชิ้นแรกได้รับการวัดที่ 3 จุดก่อนเริ่มการผลิตเป็นล็อตใหญ่
คำถามที่พบบ่อย (FAQs)
ฉันควรเริ่มต้นที่ความเร็วรอบแกนหมุนเท่าไหร่ดี?
เริ่มจากความเร็วรอบต่ำสำหรับชิ้นไม้ขนาดทั่วไป เช่น หลักพันรอบต่อนาที และลดความเร็วรอบลงสำหรับชิ้นไม้ขนาดใหญ่ จากนั้นค่อยๆ เพิ่มความเร็วรอบขึ้นเมื่อการตัดยังคงราบรื่นและเงียบ ความเร็วที่เหมาะสมจะแสดงออกมาเอง ความเร็วที่ไม่เหมาะสมจะทำให้เกิดเสียงดังหรือไหม้ก่อน
ทำไมส่วนนั้นถึงสั่นเฉพาะตรงส่วนกลางที่บางเท่านั้น?
ชิ้นงานที่บางจะงอออกจากใบมีดตรงจุดที่บางที่สุด และการกระเด้งจะทำให้เกิดรอยขรุขระ ให้วางแท่นรองชิ้นงานไว้ที่ส่วนนั้นและลดแรงในการตัดเก็บรายละเอียด การเปลี่ยนความเร็วหรืออัตราการป้อนวัสดุไม่สามารถทดแทนการรองรับได้
ฉันต้องลบเหลี่ยมชิ้นงานก่อนป้อนเข้าเครื่องหรือไม่ หรือเครื่องสามารถใช้ชิ้นงานเหลี่ยมได้เลย?
เครื่องจักรผลิตชิ้นงานจะรับชิ้นงานสี่เหลี่ยมโดยตรง จากนั้นการขึ้นรูปหยาบจะทำให้ชิ้นงานกลมขึ้นในเวลาไม่กี่วินาที สิ่งสำคัญคือชิ้นงานสี่เหลี่ยมต้องตรงและอยู่ตรงกลาง เพราะถ้าชิ้นงานไม่อยู่ตรงกลาง ใบมีดจะถูกกระแทกทุกครั้งที่หมุนจนกว่าจะกลม
ฉันจะป้องกันการฉีกขาดบนไม้ที่มีลวดลายหรือลายหยิกได้อย่างไร?
ลับคมก่อน จากนั้นลดความเร็วในการป้อนชิ้นงานขั้นสุดท้าย และลับเบาๆ ในขั้นตอนสุดท้าย เนื้อไม้ที่มีลวดลายจะเปลี่ยนทิศทางอยู่ตลอดเวลา และมีเพียงคมมีดที่คมกริบและการป้อนชิ้นงานที่นุ่มนวลเท่านั้นที่จะตัดได้อย่างสะอาดหมดจด เนื้อไม้ที่มีลวดลายมากบางชนิดจำเป็นต้องตั้งค่าเผื่อการขัดไว้ในโปรแกรมด้วย
ใบมีดสำหรับเครื่องไสไม้ต้องลับคมหรือเปลี่ยนบ่อยแค่ไหน?
พิจารณาจากสภาพ ไม่ใช่จำนวนวัน: รอยฉีกขาดหรือพื้นผิวที่ไม่เรียบครั้งแรกบนชิ้นงานที่เคยตัดได้เรียบเนียนมาก่อน คือสัญญาณเตือน ร้านที่แปรรูปไม้เนื้อแข็งทุกวันจะลับคมขอบชิ้นงานเป็นประจำทุกสัปดาห์ และเก็บชุดใบมีดสำรองที่ลับคมแล้วไว้สลับใช้โดยไม่ต้องหยุดการผลิต
โปรไฟล์ที่เสร็จสมบูรณ์ของฉันมีลวดลายเป็นเกลียวละเอียด อะไรเป็นสาเหตุของลวดลายนี้?
รูปแบบเกลียวปกติจะปรากฏขึ้นพร้อมกับการหมุน และชี้ไปยังกลไกต่างๆ เช่น แกนกลางสึกหรอหรือหลวม การเล่นตัวของตัวยึด หรือใบเลื่อยเลยคมไปแล้ว ให้ปรับแกนกลางให้เข้าที่ ขันตัวยึดให้แน่น และเปลี่ยนใบเลื่อยก่อนที่จะเริ่มใช้งานโปรแกรม
ฉันสามารถแปรรูปไม้สดหรือไม้ที่แห้งบางส่วนได้หรือไม่?
เครื่องจักรจะตัดชิ้นงานได้ แต่ชิ้นงานจะไม่คงรูปทรงตามที่ตัดไว้ ชิ้นงานดิบจะเสียรูปทรงเมื่อแห้ง ดังนั้นการกลึงเพื่อการผลิตจึงต้องการชิ้นงานที่แห้งและคงรูป การกลึงชิ้นงานดิบเหมาะสำหรับงานฝีมือทำชามที่ต้องเผื่อเวลาให้แห้ง ไม่ใช่สำหรับการกลึงชิ้นงานจำนวนมากด้วยแกนหมุน
การบำรุงรักษาตามปกติแบบไหนที่สำคัญที่สุด?
การขจัดเศษโลหะออกจากรางและสกรูทุกครั้งที่เปลี่ยนกะ การหล่อลื่นตามกำหนดเวลา และสภาพใบเลื่อยที่ดี นิสัยทั้ง 3 อย่างนี้ช่วยป้องกันการสึกหรอที่จะนำไปสู่การสั่นไหว เสียงดัง และความแม่นยำที่ลดลง ทุกอย่างในคู่มือสำคัญหมด แต่ 3 อย่างนี้ให้ผลตอบแทนคุ้มค่าทุกวัน
ทำตามขั้นตอนเหล่านี้บนเครื่องที่ถูกต้อง
เทคนิคทั้งหมดข้างต้นนั้นตั้งอยู่บนสมมติฐานว่าเครื่องจักรมีฐานรองรับที่แข็งแรง จุดศูนย์กลางที่ถูกต้อง และตัวควบคุมที่สามารถกำหนดโปรไฟล์ได้ เปรียบเทียบการกำหนดค่าต่างๆ ในช่วงของ... เครื่องกลึงไม้ CNC สำหรับงานกลึงและแกะสลัก และรับใบเสนอราคาฟรี พร้อมการฝึกอบรมรวมอยู่ด้วย