การเข้าใจขั้นตอนการทำงานแบบ 2 ขั้นตอนเป็นวิธีที่เร็วที่สุดในการทำความเข้าใจตัวเครื่อง เพราะข้อมูลจำเพาะทุกอย่างบนตัวเครื่องนั้น... เครื่องดัด เครื่องจักรชนิดนี้มีไว้เพื่อเปลี่ยนแผ่นโลหะแบนที่มีความแม่นยำให้กลายเป็นชิ้นส่วนสามมิติที่มีความแม่นยำ คำอธิบายนี้จะพาคุณไปตลอดเส้นทาง: เครื่องจักรในตระกูลนี้ประกอบด้วยอะไรบ้าง ขั้นตอนการเปลี่ยนแผ่นโลหะจากการตัดเป็นการขึ้นรูป ความแตกต่างระหว่างวิธีการดัด 3 แบบ คณิตศาสตร์ที่ใช้ในการทำนายตำแหน่งการพับของโลหะ และพฤติกรรมของวัสดุทั่วไปภายใต้แรงกด
อะไรคือสิ่งที่นับว่าเป็นเครื่องดัดแผ่นโลหะ
คำว่า "เครื่องจักร" ในที่นี้หมายถึงเครื่องจักรในกลุ่มเดียวกัน ไม่ใช่เครื่องจักรชนิดเดียว เครื่องดัดโลหะ (press brake) เป็นเครื่องจักรหลักที่ใช้ในการทำงาน โดยจะดันตัวเจาะเข้าไปในแม่พิมพ์รูปตัววีตามแนวยาว ส่วนเครื่องพับโลหะ (folding machines and sheet metal folders) จะหนีบชิ้นงานและแกว่งคานเพื่อพับขอบขึ้น ซึ่งจะทำให้แผ่นโลหะเรียบอยู่บนโต๊ะ และเหมาะสำหรับแผ่นโลหะขนาดใหญ่ที่ควบคุมโดยผู้ปฏิบัติงานเพียงคนเดียว
เครื่องดัดกล่องและถาดจะเพิ่มนิ้วแบ่งส่วนเข้าไปในคานจับยึด เพื่อให้ด้านข้างที่ขึ้นรูปแล้วสามารถหลบหลีกเครื่องมือได้ ซึ่งเป็นสิ่งที่ทำให้สามารถขึ้นรูปผนังทั้ง 4 ด้านของกล่องหรือถาดได้ เครื่องดัดแผ่นโลหะ ใช้วิธีการที่แตกต่างออกไปโดยสิ้นเชิง โดยการดัดแผ่นโลหะหนาให้โค้งระหว่างลูกกลิ้งแทนที่จะพับเป็นรอยตามแนวเส้น
การเลือกใช้เครื่องจักรในโรงงานนั้นขึ้นอยู่กับชิ้นส่วนที่ต้องการ ชิ้นส่วนที่มีรูปทรงยาวและพับงอได้ดีเหมาะกับเครื่องดัดโลหะ (press brake) แผ่นโลหะขนาดใหญ่เหมาะกับเครื่องพับ (folder) ชิ้นส่วนที่เป็นกล่องหรือตู้เหมาะกับเครื่องมือแบบแบ่งส่วน (segmented tooling) และชิ้นส่วนทรงกระบอกเหมาะกับเครื่องรีด (rolls) อย่างไรก็ตาม โรงงานส่วนใหญ่มักจะเลือกใช้เครื่องดัดโลหะ (press brake) เป็นอันดับแรก เพราะสามารถผลิตชิ้นส่วนดัดงอได้หลากหลายที่สุดด้วยการลงทุนเพียงครั้งเดียว
การเปรียบเทียบระหว่างเครื่องดัดโลหะกับเครื่องพับโลหะสมควรได้รับการอธิบายเพิ่มเติมอีกสักประโยค เพราะทั้งสองเครื่องทำงานบนแผ่นโลหะในลักษณะที่ตรงกันข้ามกัน กดเบรก เครื่องพับโลหะแบบทั่วไปมักขอให้ผู้ปฏิบัติงานช่วยประคองชิ้นงานขณะที่ขอบยกขึ้น ซึ่งกลายเป็นงานที่ต้องใช้คนสองคนทำสำหรับแผ่นโลหะบางขนาดใหญ่ที่งอตัวได้เอง แต่เครื่องพับโลหะจะยึดแผ่นโลหะให้แบนราบอยู่บนโต๊ะและเคลื่อนที่เฉพาะคานพับเท่านั้น ทำให้ผู้ปฏิบัติงานเพียงคนเดียวสามารถขึ้นรูปแผ่นโลหะที่ทีมงานดัดโลหะหลายคนทำได้ยาก โรงงานที่ผลิตวัสดุหุ้มอาคารหรือท่อระบายอากาศมักจะเลือกใช้เครื่องพับโลหะเนื่องจากประหยัดแรงงานได้มาก
ขั้นตอนการตัดแล้วดัด
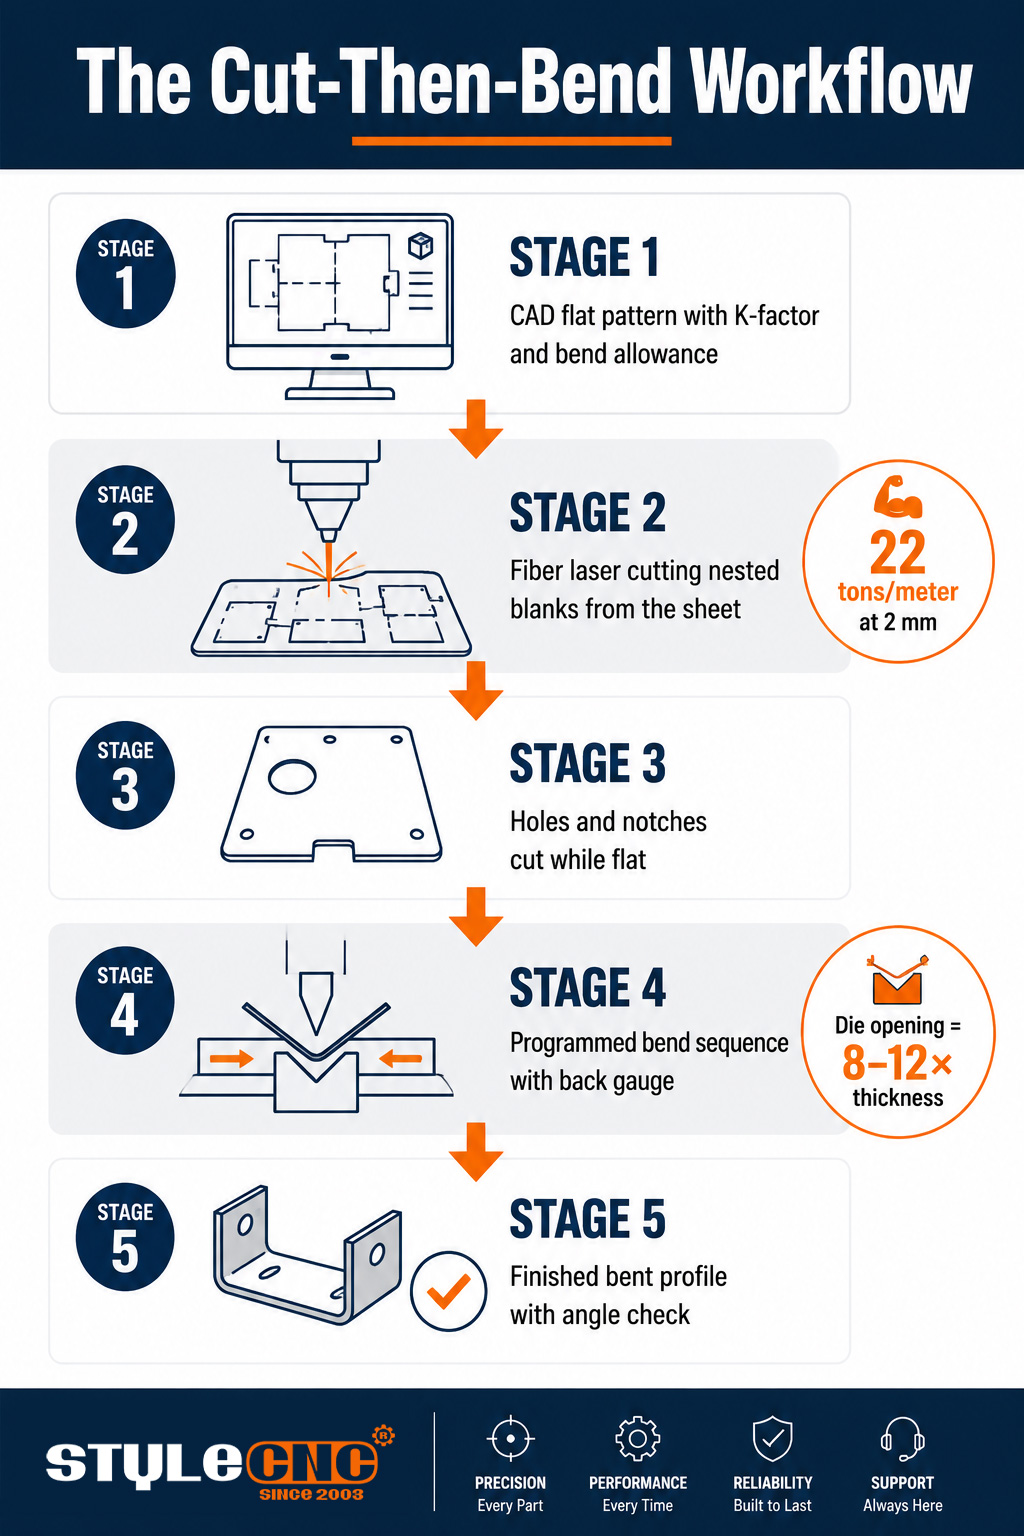
ขั้นตอนการดัดขึ้นรูปเริ่มต้นก่อนถึงเครื่องดัด แผ่นโลหะแบนจะถูกตัดให้ได้ความยาวตามที่คำนวณไว้ จากนั้นจึงเจาะรูและรอยบากขณะที่แผ่นโลหะยังแบนอยู่ และหลังจากนั้นชิ้นส่วนจึงจะเข้าสู่เครื่องดัด การตัดส่วนต่างๆ ขณะที่แผ่นโลหะยังแบนอยู่นั้นมีราคาถูกกว่าและแม่นยำกว่าการเพิ่มส่วนต่างๆ หลังจากขึ้นรูปแล้วอย่างมาก
ความแม่นยำของชิ้นงานเปล่าเป็นตัวกำหนดขีดจำกัดสูงสุดของความแม่นยำในการดัดงอ เครื่องตัดเลเซอร์ไฟเบอร์ป้อนเข้าสายดัด ส่งผลให้ได้ชิ้นงานที่มีคุณภาพขอบและความสม่ำเสมอของขนาดที่ผู้ควบคุมการดัดสามารถไว้วางใจได้ ซึ่งเป็นเหตุผลว่าทำไมปัญหาการดัดจำนวนมากจึงเป็นปัญหาการตัดที่ปลอมตัวมา โรงงานที่ทำงานกับแผ่นเหล็กหนาๆ มักจะประสบปัญหาเหล่านี้ เครื่องตัดเลเซอร์โลหะสำหรับเตรียมชิ้นงาน หรือ เครื่องตัดพลาสม่าซีเอ็นซี ทวนกระแสน้ำ โดยแลกความคมของขอบยางบางส่วนกับความเร็วในส่วนที่เป็นทางลาดชัน
ผู้ปฏิบัติงานจะกำหนดขั้นตอนการส่งมอบงานด้วยคำถามเชิงปฏิบัติ เช่น ด้านที่มีรอยขรุขระของชิ้นงานนี้จะหันเข้าหาแม่พิมพ์และทำให้เกิดรอยบนชิ้นงานหรือไม่ หรือโปรแกรมการตัดได้คำนึงถึงทิศทางของเนื้อไม้แล้วหรือไม่ เพื่อป้องกันไม่ให้ชิ้นงานแตกเมื่อดัดงอ รายละเอียดเหล่านี้จะถูกส่งต่อพร้อมกับชิ้นงาน และโรงงานที่จัดการรายละเอียดเหล่านี้ในขั้นตอนการตัดจะสามารถดัดชิ้นงานได้โดยมีเศษวัสดุเหลือทิ้งน้อยกว่ามาก
การผลิตแบบเป็นชุดช่วยเชื่อมโยงสองขั้นตอนเข้าด้วยกันอย่างประหยัด ซอฟต์แวร์การจัดเรียงชิ้นงานจะบรรจุแบบแผ่นเรียบที่พัฒนาแล้วหลายสิบชิ้นลงบนแผ่นโลหะแต่ละแผ่นก่อนทำการตัด ทำให้เซลล์การดัดได้รับชิ้นงานตามลำดับงานโดยมีการสูญเสียวัสดุน้อยที่สุด เมื่อโปรแกรมการตัดและการดัดมาจากแบบจำลอง CAD เดียวกัน ความยาวที่พัฒนาขึ้น ตำแหน่งรู และเส้นโค้งดัดจะสอดคล้องกันโดยโครงสร้าง และชิ้นงานแรกมักจะผ่านการตรวจสอบในครั้งแรก
ขั้นตอนการดัดนั้นเป็นไปตามลำดับที่ตั้งโปรแกรมไว้ ตัวควบคุมจะสั่งการดัดเพื่อให้ขอบชิ้นงานส่วนต้นๆ ไม่ชนกับเครื่องมือ ตัววัดระยะด้านหลังจะกำหนดตำแหน่งของชิ้นงานสำหรับแต่ละจังหวะ และผู้ปฏิบัติงานจะพลิกหรือหมุนชิ้นงานระหว่างการดัดตามที่การจำลองกำหนด การดัดชิ้นงาน 4 ครั้งอาจใช้เวลาน้อยกว่าหนึ่งนาทีในโปรแกรมที่มีลำดับขั้นตอนที่ดี และอาจใช้เวลานานกว่านั้นถึง 3 เท่าในโปรแกรมที่วางแผนไว้ไม่ดี
การดัดอากาศ เทียบกับ การขึ้นรูปด้านล่าง เทียบกับ การขึ้นรูปเหรียญ
ทั้ง 3 วิธีใช้รูปทรงเรขาคณิตของตัวเจาะและแม่พิมพ์แบบเดียวกัน สิ่งที่แตกต่างคือความลึกที่ตัวเจาะเคลื่อนที่และแรงที่ใช้ การเลือกใช้วิธีใดจะส่งผลต่อความต้องการแรงกด ต้นทุนเครื่องมือ และปริมาณการคืนตัวที่ตัวควบคุมต้องเอาชนะให้ได้:
| ปัจจัย | แอร์ดัด | bottoming | การสร้าง | การวัด |
|---|---|---|---|---|
| การเดินทางแบบเจาะ | หยุดก่อนถึงก้นแม่พิมพ์ | กดแผ่นกระดาษลงในแม่พิมพ์จนสุด | แสตมป์ใช้ปลายเจาะลงบนวัสดุ | ความลึกของการเจาะเมื่อเทียบกับช่องเปิดรูปตัว V ของแม่พิมพ์ |
| ปริมาณตันที่ต้องการ | วิธีที่ต่ำที่สุดใน 3 วิธี | ราวกับดัดอากาศได้ประมาณ 3 ถึง 5 เท่า | ดัดอากาศได้มากถึง 10 เท่า | ตันต่อเมตร จากความหนาและความกว้างของแม่พิมพ์ |
| สปริงกลับ | ใหญ่ที่สุด; ตัวควบคุมจะโค้งงอมากเกินไปเพื่อชดเชย | ลดลง; การสัมผัสของแม่พิมพ์กำหนดมุม | เกือบหมดไปภายใต้แรงกดอัด | ระดับการคืนตัวของความยืดหยุ่นหลังการยกด้วยหมัด |
| ความยืดหยุ่นของเครื่องมือ | ชุดเครื่องมือเดียวสามารถสร้างมุมได้หลากหลาย | ลูกเต๋าหนึ่งลูกต่อมุมเป้าหมาย | เครื่องมือเฉพาะสำหรับแต่ละชิ้นส่วน | จำนวนการเปลี่ยนเครื่องมือในส่วนผสมชิ้นส่วนของคุณ |
| การใช้งานที่ดีที่สุด | งานประกอบทั่วไป งานผลิตแบบผสม | ชิ้นส่วนที่ผลิตซ้ำโดยมีความคลาดเคลื่อนต่ำ | มุมวิกฤตบนแผ่นบาง | สัดส่วนของชิ้นส่วนที่ต้องการองศาต่ำกว่าครึ่งองศา |
การคืนตัว (Springback) คือพฤติกรรมพื้นฐานที่อยู่เบื้องหลังการเปรียบเทียบทั้งหมด โลหะทุกชนิดจะคืนตัวแบบยืดหยุ่นเมื่อตัวกดถูกยกขึ้น ทำให้รอยโค้งเปิดออกเล็กน้อย การดัดด้วยลมยอมรับการคืนตัวนั้นและดัดเกินเพื่อชดเชย ซึ่งเป็นเหตุผลว่าทำไมจึงเป็นที่นิยมในโรงงานสมัยใหม่: ชุดเครื่องมือเดียว แรงกดปานกลาง และตัวควบคุมที่คำนวณค่าชดเชยตามวัสดุแต่ละชนิด
ค่าเผื่อการดัดงอ ค่า K และตัวอย่างการคำนวณ
โลหะจะยืดตัวที่ด้านนอกของส่วนโค้งและหดตัวที่ด้านใน และระหว่างพื้นผิวทั้งสองจะมีแกนกลางที่เป็นกลางซึ่งคงความยาวเดิมไว้ ค่า K-factor จะระบุตำแหน่งของแกนกลางนั้นในรูปของเศษส่วนของความหนา โดยทั่วไปจะอยู่ที่ประมาณ 0.3 ถึง 0.5 และค่าเผื่อการโค้งงอจะใช้ค่านี้ในการคำนวณว่าแต่ละส่วนโค้งใช้พื้นที่วัสดุแผ่นเรียบไปเท่าใด
ตัวเลขเชิงปฏิบัติที่ได้จากการคำนวณทางคณิตศาสตร์นี้:
• ค่าเผื่อการดัดงอจะกำหนดความยาวแผ่นเรียบที่พัฒนาขึ้น ดังนั้นโปรแกรมการตัดจึงขึ้นอยู่กับค่าเผื่อนี้ก่อนที่เครื่องดัดจะสัมผัสกับชิ้นส่วน
• โดยทั่วไปแล้ว กฎข้อหนึ่งกำหนดรัศมีโค้งด้านในขั้นต่ำไว้ที่ประมาณความหนาของวัสดุหนึ่งเท่าสำหรับเหล็กอ่อน เพื่อป้องกันการแตกร้าว
• โดยทั่วไป ความกว้างของช่องเปิดแม่พิมพ์จะอยู่ที่ 8 ถึง 12 เท่าของความหนาของวัสดุ และการขยายความกว้างของแม่พิมพ์จะช่วยลดแรงกดที่ต้องการลง
ตัวอย่างน้ำหนักที่ใช้ในการดัดทำให้เห็นความสัมพันธ์นี้ได้ชัดเจนยิ่งขึ้น การดัดเหล็กอ่อนหนา 2 มม. บนแม่พิมพ์รูปตัว V ขนาด 16 มม. ต้องใช้น้ำหนักประมาณ 22 ตันต่อความยาวดัด 1 เมตร ดังนั้นหน้าแปลนยาว 1.2 เมตรจึงต้องการน้ำหนักประมาณ 27 ตัน หากเปลี่ยนไปใช้เหล็กหนา 3 มม. บนแม่พิมพ์ขนาด 24 มม. น้ำหนักที่ต้องการจะเพิ่มขึ้นเป็นเกือบ 33 ตันต่อเมตร รูปแบบที่ควรจำคือ น้ำหนักที่ใช้จะเพิ่มขึ้นตามกำลังสองของความหนา ซึ่งเป็นเหตุผลว่าทำไมเครื่องจักรที่ออกแบบมาสำหรับงานเหล็กหนา 2 มม. จึงไม่สามารถรับมือกับแผ่นเหล็กหนา 6 มม. ได้อย่างง่ายดาย
แผนภูมิแสดงน้ำหนักที่พิมพ์ไว้บนโครงเครื่องจักรจะระบุการคำนวณนี้อย่างแม่นยำสำหรับขนาดช่องเปิดแม่พิมพ์มาตรฐานทุกขนาด และผู้ปฏิบัติงานที่มีประสบการณ์จะตรวจสอบแผนภูมิเหล่านี้ด้วยความเคยชินมากกว่าความจำ แผนภูมิยังแสดงให้เห็นถึงทางออกเมื่อชิ้นงานเกินขีดจำกัดของเครื่องจักร: การขยายแม่พิมพ์จะลดน้ำหนักที่ต้องการลงอย่างมาก แต่ต้องแลกมาด้วยรัศมีด้านในที่ใหญ่ขึ้นและขอบล่างที่กว้างขึ้น การแลกเปลี่ยนนั้นเป็นที่ยอมรับได้หรือไม่ขึ้นอยู่กับแบบร่าง ซึ่งเป็นเหตุผลว่าทำไมการพูดคุยเรื่องน้ำหนักจึงจบลงที่แบบร่างชิ้นส่วนเสมอ
พฤติกรรมของวัสดุทั่วไป
เหล็กอ่อน
เหล็กกล้าอ่อนเป็นวัสดุพื้นฐานที่ใช้เป็นเกณฑ์ในการคำนวณน้ำหนักบรรทุกในแผนภูมิ เนื่องจากมีคุณสมบัติการคืนตัวที่คาดการณ์ได้ประมาณหนึ่งหรือสององศา ทนทานต่อรัศมีโค้งแคบ และมีความสม่ำเสมอในทุกแผ่น การใช้งานในการผลิตเหล็กกล้า สามารถดัดงอได้อย่างง่ายดายเมื่อชิ้นงานสะอาดและรักษาทิศทางของลายไม้ไว้
สแตนเลส สตีล
เหล็กกล้าไร้สนิมต้องการแรงกดมากกว่าเหล็กกล้าอ่อนประมาณ 50 เปอร์เซ็นต์ที่ความหนาเท่ากัน และคืนตัวได้มากกว่า โดยมักจะคืนตัวได้ 2 ถึง 3 องศา นอกจากนี้ยังแข็งตัวขึ้นเมื่อขึ้นรูป ดังนั้นการดัดซ้ำในจุดเดียวกันจึงเสี่ยงต่อการแตกร้าว ควรตั้งค่าการดัดเกินให้ถูกต้องตั้งแต่ครั้งแรก สำหรับเหล็กกล้าไร้สนิมที่ต้องการผิวสำเร็จคุณภาพสูง ฟิล์มป้องกันและแม่พิมพ์ขัดเงาจึงคุ้มค่า เพราะรอยแม่พิมพ์ที่สามารถขัดออกได้จากเหล็กกล้าอ่อนจะกลายเป็นรอยแผลเป็นถาวรบนพื้นผิวที่ขัดด้าน
อลูมิเนียม
อะลูมิเนียมขึ้นรูปได้ง่ายด้วยแรงน้อยกว่า แต่จะเสียรูปทรงเมื่อขึ้นรูปด้วยรัศมีแคบ โดยเฉพาะอย่างยิ่งในเหล็กกล้าชุบแข็งที่รัศมีน้อยกว่า 1.5 เท่าของความหนาจะทำให้เกิดรอยแตกตามแนวโค้ง การคืนตัวของสปริงจะมากกว่าเหล็กกล้าอ่อนถึงแม้จะใช้แรงน้อยกว่าก็ตาม โลหะผสมที่พบได้ทั่วไปใน การใช้งานในการผลิตอลูมิเนียม แต่ละชนิดมีรัศมีขั้นต่ำของตัวเอง และเหล็กอ่อนจะโค้งงอได้ง่ายกว่าเหล็กโครงสร้างมาก
ข้อบกพร่องในการดัดงอที่พบได้ทั่วไปและสาเหตุของข้อบกพร่องเหล่านั้น
• รอยแตกตามแนวโค้ง: รัศมีแคบเกินไปสำหรับวัสดุ หรือการโค้งงอขนานกับทิศทางของเนื้อไม้
⦿ มุมที่ไม่สม่ำเสมอในชิ้นงานแต่ละชุด: เกิดจากความหนาของวัสดุที่แตกต่างกันระหว่างแผ่น ไม่ใช่ความผิดพลาดของเครื่องจักร
⦿ จุดศูนย์กลางที่ขึ้นรูปไม่สมบูรณ์ในส่วนโค้งยาว: การโก่งตัวของลูกสูบโดยไม่มีการชดเชยความโค้ง
⦿ ร่องรอยจากแม่พิมพ์บนพื้นผิวที่มองเห็นได้: แม่พิมพ์สึกหรอหรือฟิล์มป้องกันบนชิ้นส่วนที่ต้องการความเรียบร้อยของผิวงานหายไป
⦿ ขอบหน้าแปลนไม่ได้ขนาด: การคำนวณระยะเผื่อการดัดงอใช้ค่า K-factor ที่ผิด ทำให้ชิ้นงานถูกตัดให้ได้ความยาวที่คลี่ออกไม่ถูกต้อง
รายการตรวจสอบขั้นตอนการทำงานก่อนเริ่มงานครั้งแรก
☑ ตรวจสอบว่าความยาวแบนที่พัฒนาขึ้นนั้นคำนวณโดยใช้ค่า K-factor ที่วัสดุของคุณมีอยู่จริงหรือไม่
☑ เจาะรูและรอยบากทั้งหมดขณะที่แผ่นโลหะยังแบนราบ โดยเว้นระยะห่างของรูที่สำคัญอย่างน้อย 2.5 เท่าของความหนาจากแนวโค้ง
☑ จัดวางส่วนโค้งให้ขวางกับทิศทางของเนื้อไม้ในส่วนที่ชิ้นส่วนนั้นเอื้ออำนวย
☑ ตรวจสอบว่าช่องเปิดของแม่พิมพ์มีขนาด 8 ถึง 12 เท่าของความหนา และแรงกดอยู่ในช่วงที่เครื่องจักรสามารถทำงานได้อย่างสะดวก
☑ ลองผลิตชิ้นงานตัวอย่างชิ้นแรกหนึ่งชิ้น แล้ววัดมุมและระยะหน้าแปลนก่อนยืนยันการผลิตในปริมาณมาก
เริ่มขั้นตอนการทำงานที่โต๊ะตัด
การดัดที่แม่นยำเริ่มต้นด้วยชิ้นงานตั้งต้นที่แม่นยำ ศึกษาเพิ่มเติม เครื่องตัดเลเซอร์ไฟเบอร์ที่สร้างขึ้นเพื่อป้อนเข้าสู่สายการดัด และรับใบเสนอราคาฟรีที่เหมาะสมกับวัสดุ ความหนา และปริมาณชิ้นส่วนต่อวันของคุณ