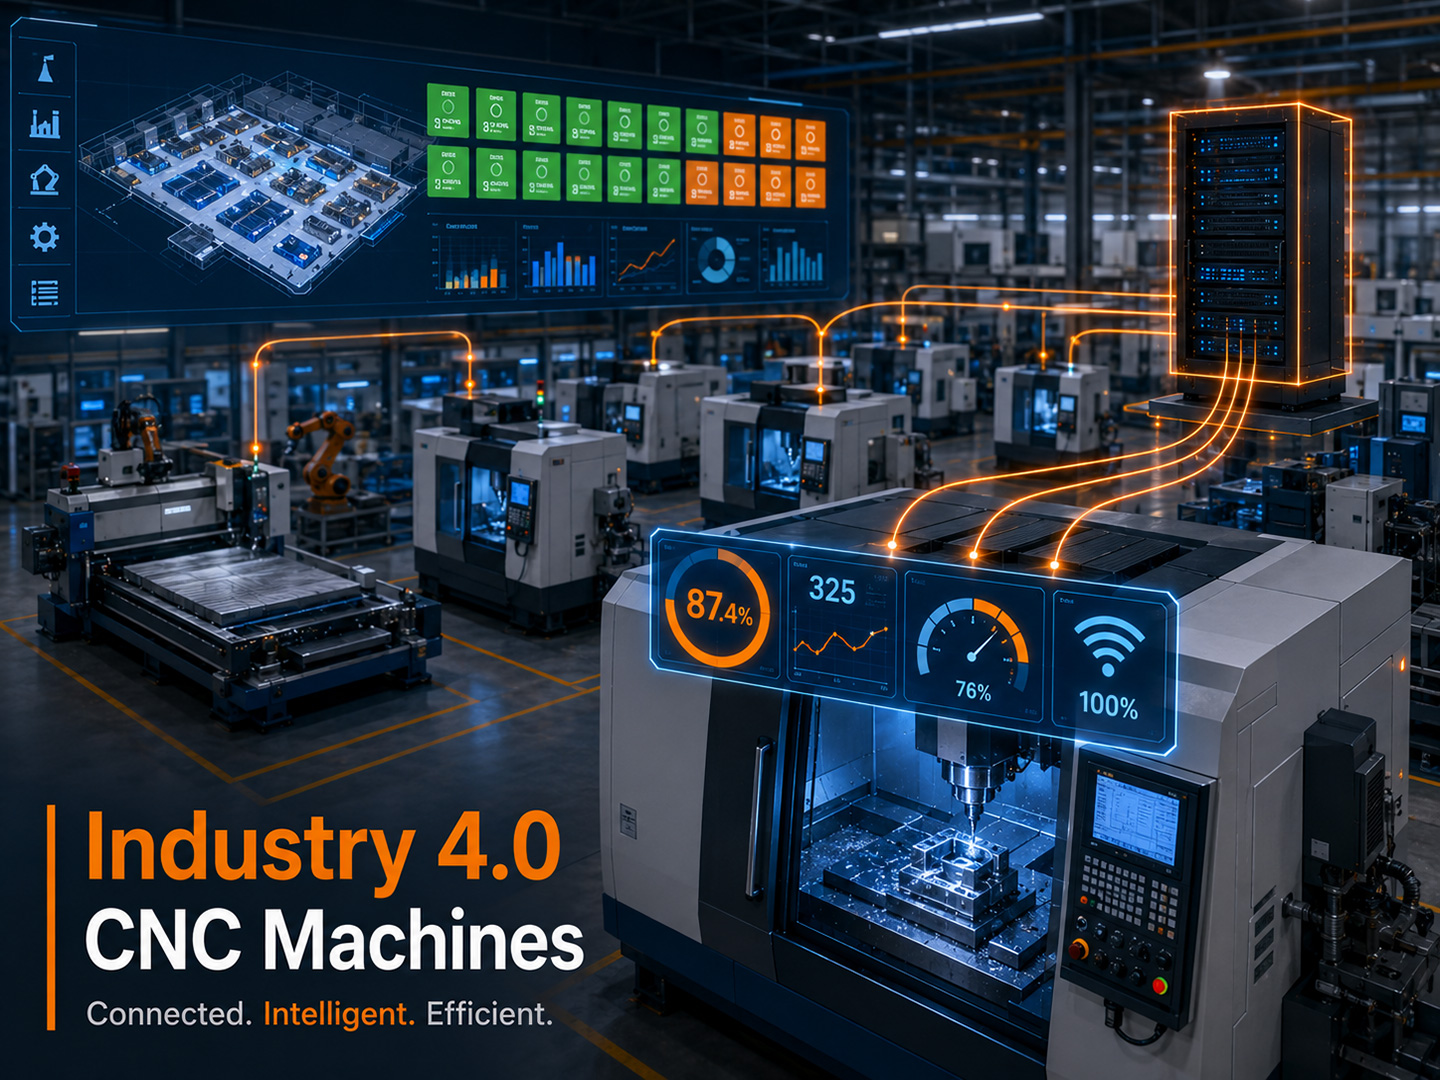
วลีนี้ครอบคลุมความหมายที่หลากหลาย ในแง่ที่ง่ายที่สุดก็คือ อุตสาหกรรม 4.0 เครื่อง CNC อาจจะแค่แสดงสถานะการทำงาน (กำลังตัด, หยุดทำงาน, สัญญาณเตือน) บนแดชบอร์ดในโรงงาน ในระดับที่ซับซ้อนกว่านั้น เครื่องจักรเดียวกันนี้จะอยู่ภายในระบบวงปิดที่ MES กำหนดตารางงาน ERP รับข้อมูลจำนวนผลผลิตแบบเรียลไทม์ การบำรุงรักษาเชิงคาดการณ์จะทำงานจากแนวโน้มกระแสไฟฟ้าของแกนหมุน และข้อมูลคุณภาพจากการตรวจสอบระหว่างกระบวนการจะถูกส่งกลับไปยังโปรแกรมถัดไป ทั้งสองระดับนี้จัดอยู่ในกลุ่มอุตสาหกรรม 4.0 ต่างกันที่ระดับความพร้อม ไม่ใช่ประเภท
สิ่งที่ทำให้เครื่องจักร CNC ในยุคอุตสาหกรรม 4.0 แตกต่างจากเครื่องจักร CNC แบบเดี่ยวๆ คือ การเชื่อมต่อและบริบท เครื่องจักร CNC แบบดั้งเดิมจะทำงานตามโปรแกรมและผลิตชิ้นส่วน แต่เครื่องจักร CNC ในยุคอุตสาหกรรม 4.0 จะทำเช่นเดียวกัน พร้อมทั้งสร้างกระแสข้อมูลอย่างต่อเนื่องที่ส่วนอื่นๆ ของโรงงานสามารถนำไปใช้ในการวางแผนงาน คาดการณ์ความล้มเหลว วัดประสิทธิภาพ และปรับปรุงคุณภาพได้
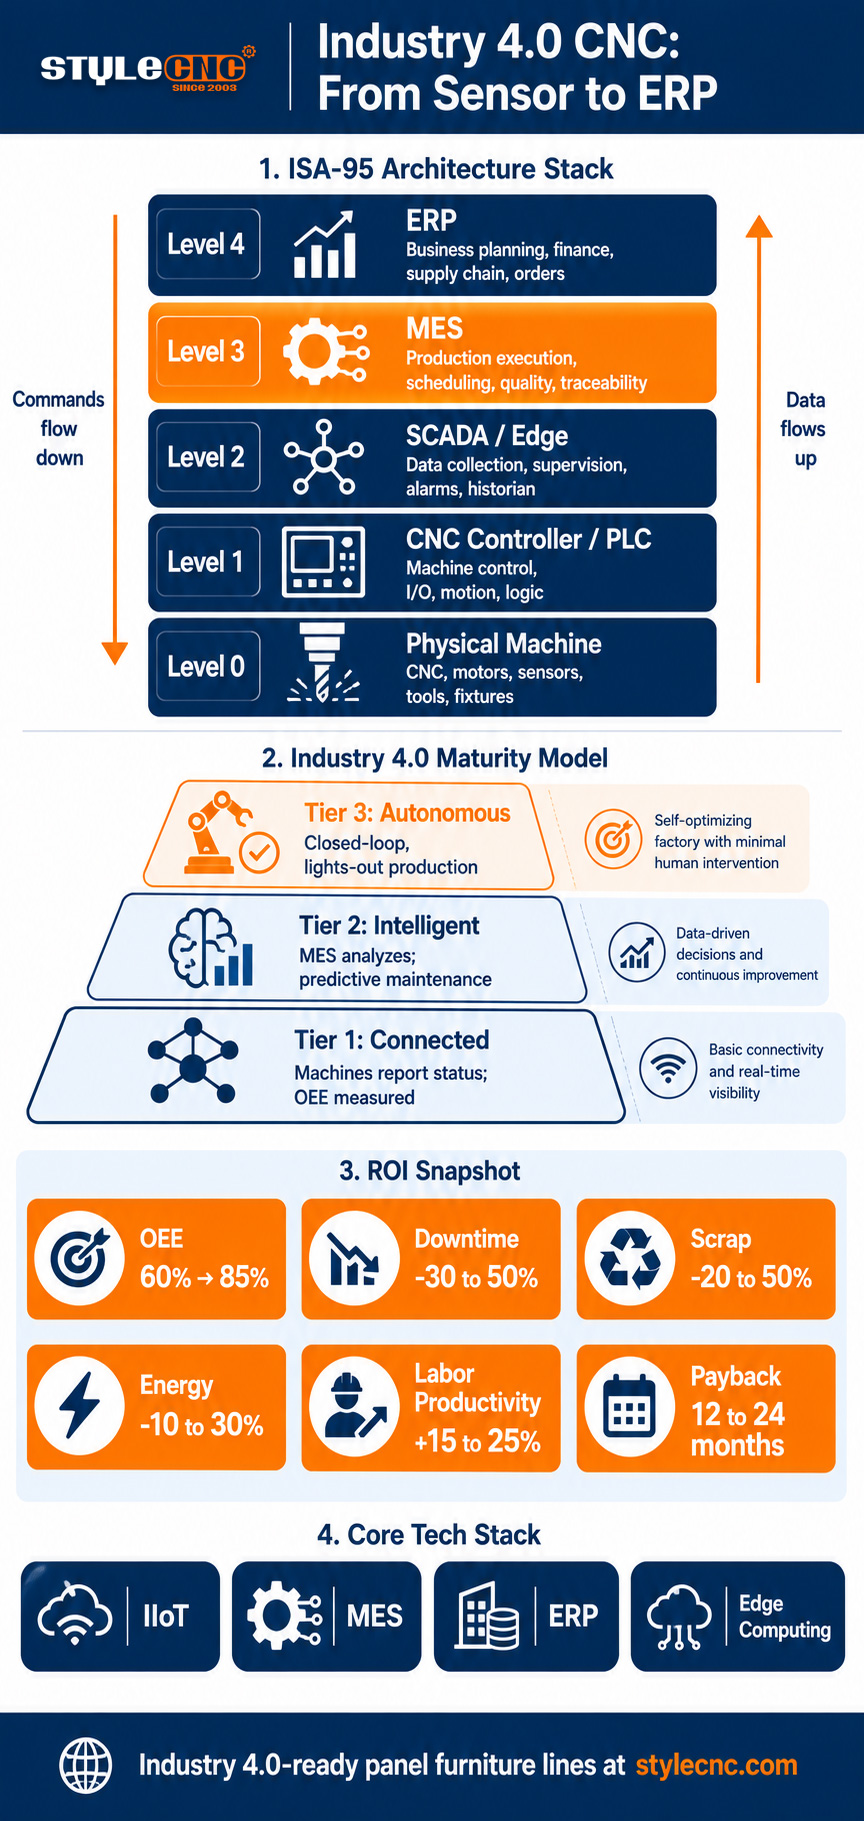
สถาปัตยกรรมอุตสาหกรรม 4.0: จากเซ็นเซอร์สู่ ERP
สถาปัตยกรรมหลักสำหรับเครื่องจักร CNC ในอุตสาหกรรม 4.0 นั้นเป็นไปตามมาตรฐาน ISA-95 ซึ่งกำหนดระดับการควบคุมการผลิตไว้ 5 ระดับ แผนภาพด้านล่างแสดงให้เห็นว่าข้อมูลไหลขึ้นไปตามลำดับชั้นจากเซ็นเซอร์ทางกายภาพไปยังระบบขององค์กร ในขณะที่คำสั่งและกำหนดการจะไหลลงมาในทิศทางตรงกันข้าม
ระดับ 4 ERP / การวางแผนธุรกิจ
การวางแผนตารางเวลา สินค้าคงคลัง การเงิน
ระบบ MES ระดับ 3 / การดำเนินงานด้านการผลิต
การติดตามการผลิต, OEE, การตรวจสอบย้อนกลับ
SCADA ระดับ 2 / การประมวลผลแบบ Edge Computing
การรวบรวมข้อมูล การวิเคราะห์ข้อมูลในระดับท้องถิ่น
ตัวควบคุม CNC / PLC ระดับ 1
ตรรกะของเครื่องจักร การควบคุมการเคลื่อนไหว
ชั้น 0 เลเยอร์ทางกายภาพ
เซ็นเซอร์ แอคชูเอเตอร์ และตัวเครื่องเอง
งานเปลี่ยนแปลงสู่ Industry 4.0 ส่วนใหญ่เกิดขึ้นที่ระดับ 3 ซึ่งเป็นที่ตั้งของระบบการจัดการการผลิต (Manufacturing Execution System หรือ MES) MES เป็นชั้นที่เชื่อมโยงความเป็นจริงในสายการผลิตเข้ากับการวางแผนธุรกิจ โดยจะรวบรวมสถานะเครื่องจักรจากระดับล่าง แปลงใบสั่งงานจาก ERP ให้เป็นตารางการผลิตที่สามารถดำเนินการได้ คำนวณประสิทธิภาพโดยรวมของเครื่องจักร (OEE) แบบเรียลไทม์ และบังคับใช้พารามิเตอร์ของกระบวนการ เช่น เวอร์ชันโปรแกรมที่ได้รับอนุมัติ และเครื่องมือที่ได้รับการรับรอง
ข้อมูลไหลขึ้นสู่ระดับสูงอย่างต่อเนื่อง: ค่าที่อ่านได้จากเซ็นเซอร์เข้าสู่ตัวควบคุม สถานะเครื่องจักรเข้าสู่ระบบ Edge หรือ SCADA ข้อมูลการผลิตที่รวบรวมได้เข้าสู่ระบบ MES และรายงานระดับธุรกิจเข้าสู่ระบบ ERP คำสั่งไหลลงมา: ERP ออกใบสั่งงาน MES กำหนดตารางเวลาให้กับเครื่องจักร ตัวควบคุมดำเนินการตามโปรแกรม และตัวกระตุ้นทำงาน การไหลเวียนของข้อมูลทั้งสองส่วนทำงานพร้อมกัน ซึ่งทำให้สถาปัตยกรรมนี้เป็นแบบวงปิด แทนที่จะเป็นเพียงแบบเชื่อมต่อกัน
แบบจำลองความพร้อมของอุตสาหกรรม 4.0 แบบ 3 ระดับ
ร้านค้าส่วนใหญ่ไม่ได้เปลี่ยนจากเครื่อง CNC แบบดั้งเดิมไปสู่ระบบ Industry 4.0 อย่างเต็มรูปแบบในขั้นตอนเดียว พวกเขาจะค่อยๆ พัฒนาไปทีละขั้น โดยแต่ละขั้นจะให้ผลตอบแทนที่วัดผลได้ซึ่งเป็นทุนสนับสนุนขั้นต่อไป โมเดล 3 ระดับด้านล่างนี้อธิบายถึงเส้นทางดังกล่าว
ระดับ 1: เชื่อมต่อแล้ว
เครื่องจักรจะรายงานสถานะไปยังระบบส่วนกลาง ทำให้โรงงานทราบแบบเรียลไทม์ว่าเครื่องจักรใดกำลังทำงาน เครื่องจักรใดหยุดทำงาน และเครื่องจักรใดส่งสัญญาณเตือน ประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) สามารถวัดได้จริง แทนที่จะเป็นการประมาณการ ระดับนี้เพียงอย่างเดียวมักเผยให้เห็นความจริงที่น่าอึดอัดใจ: โรงงานที่คิดว่าตนเองมีประสิทธิภาพโดยรวม 72 ถึง 76 เปอร์เซ็นต์ มักพบว่าตัวเลขที่แท้จริงนั้นใกล้เคียงกับ 42 เปอร์เซ็นต์ เมื่อข้อมูลดิจิทัลเข้ามาแทนที่รายงานจากผู้ปฏิบัติงาน การลงทุนในระดับที่ 1 นั้นน้อยมาก เซ็นเซอร์วัดกระแสไฟฟ้าบนมอเตอร์แกนหมุนและไมโครคอนโทรลเลอร์ Wi-Fi สามารถประกอบได้ในราคาต่ำกว่า 200 ดอลลาร์สหรัฐต่อเครื่อง โดยใช้ชิ้นส่วนสำเร็จรูปที่มีจำหน่ายทั่วไป
ระดับ 2: อัจฉริยะ
ข้อมูลจะถูกวิเคราะห์และนำไปปฏิบัติ แดชบอร์ด MES จะแสดงจุดที่เป็นปัญหาคอขวด การบำรุงรักษาเชิงคาดการณ์จะแจ้งเตือนแกนหมุนก่อนที่จะเกิดความเสียหาย การบูรณาการ CAM และ ERP ช่วยลดการป้อนข้อมูลด้วยตนเองระหว่างระบบ ข้อมูลคุณภาพจะไหลกลับไปยังพารามิเตอร์การตัดเฉือน ประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ระดับโลกที่ 85 เปอร์เซ็นต์จึงกลายเป็นเป้าหมายที่เป็นไปได้ ระดับนี้ต้องการการลงทุนในซอฟต์แวร์ MES การปรับปรุงเซ็นเซอร์ในจุดที่จำเป็น และโครงสร้างพื้นฐานการเชื่อมต่อ รวมถึงโปรโตคอล OPC-UA หรือ MTConnect ทั่วทั้งกลุ่มเครื่องจักร
ระดับ 3: ระบบอัตโนมัติ
โรงงานแห่งนี้ปิดวงจรการผลิต เครื่องจักรจะกำหนดตารางการทำงานเองโดยอัตโนมัติตามการคาดการณ์ความต้องการจากระบบ ERP การปรับเปลี่ยนที่ขับเคลื่อนด้วย AI จะเกิดขึ้นระหว่างการตัดโดยไม่ต้องมีการแทรกแซงจากมนุษย์ การผลิตแบบไร้คนควบคุมจะดำเนินไปตลอดทั้งคืนโดยมีการบำรุงรักษาเชิงคาดการณ์เพื่อป้องกันความล้มเหลวก่อนที่จะทำให้เกิดการหยุดทำงาน มีโรงงานเพียงไม่กี่แห่งที่ได้มาตรฐาน Tier 3 อย่างเต็มรูปแบบ และส่วนใหญ่ที่ทำได้นั้นอยู่ในอุตสาหกรรมการบินและอวกาศ ยานยนต์ หรืออิเล็กทรอนิกส์ปริมาณมาก การลงทุนด้านทุนมีตั้งแต่จำนวนมากไปจนถึงจำนวนมากพอสมควร ขึ้นอยู่กับขนาดของโรงงานและสภาพของเครื่องจักรเริ่มต้น
เทคโนโลยีหลัก: IoT, MES, ERP และ Edge Computing
เทคโนโลยี 4 ประเภทหลักขับเคลื่อนระบบ CNC ในยุคอุตสาหกรรม 4.0 โดยแต่ละประเภทจะจัดการกับส่วนต่างๆ ของสถาปัตยกรรม และวิธีการเชื่อมต่อระหว่างเทคโนโลยีเหล่านี้จะเป็นตัวกำหนดว่าการใช้งานจะมีความสมบูรณ์มากน้อยเพียงใด
อินเทอร์เน็ตของสรรพสิ่งในภาคอุตสาหกรรม (IIoT) คือชั้นของเซ็นเซอร์และการเชื่อมต่อ เครื่องจักร CNC สมัยใหม่มาพร้อมกับความสามารถ IIoT ในตัว แต่โรงงานส่วนใหญ่ยังคงใช้เครื่องจักรแบบผสมผสาน โดยเครื่องจักรโดยเฉลี่ยมีอายุประมาณ 9 ปี งานวิจัยในอุตสาหกรรมชี้ให้เห็นว่า 47 เปอร์เซ็นต์ของบริษัทอุตสาหกรรมยังไม่ได้นำสินทรัพย์อัจฉริยะที่เชื่อมต่อมาใช้งาน การติดตั้งอุปกรณ์เสริม เช่น เซ็นเซอร์วัดกระแสแกนหมุน เซ็นเซอร์วัดความเร่งจากการสั่นสะเทือน และเกตเวย์แบบเอดจ์ จะช่วยนำเครื่องจักรเก่าเข้าสู่ชั้น IIoT ได้ในราคาที่ต่ำกว่าการเปลี่ยนเครื่องจักรใหม่มาก
ระบบการจัดการการผลิต (MES) คือส่วนงานปฏิบัติการ MES ทำหน้าที่ติดตามการผลิต ตรวจสอบประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) การวางแผน การจัดการคุณภาพ และการตรวจสอบย้อนกลับ เป็นส่วนที่สร้างผลตอบแทนจากการลงทุน (ROI) ที่วัดผลได้มากที่สุดใน Industry 4.0 เนื่องจากแปลงข้อมูลดิบจากเครื่องจักรให้เป็นการตัดสินใจในการผลิตที่นำไปปฏิบัติได้จริง แพลตฟอร์ม MES ที่ใช้กันทั่วไปในสภาพแวดล้อม CNC ได้แก่ Ignition, Siemens Opcenter, Plex และ SAP MII นอกจากนี้ยังมีตัวเลือกแบบโอเพนซอร์สและ lightw8 บนระบบคลาวด์สำหรับโรงงานขนาดเล็กอีกด้วย
การบูรณาการ ERP คือส่วนสำคัญของธุรกิจ การบูรณาการ ERP ช่วยลดช่องว่างระหว่างสิ่งที่ฝ่ายผลิตกำลังทำอยู่กับสิ่งที่ฝ่ายธุรกิจวางแผนไว้ เมื่อใบสั่งงานจาก ERP ไหลเข้าสู่ระบบ MES โดยอัตโนมัติ และผลการผลิตไหลกลับไปยัง ERP โดยไม่ต้องป้อนข้อมูลด้วยตนเอง การวางแผนงานก็จะตอบสนองต่อความเป็นจริงได้ดียิ่งขึ้น รูปแบบการบูรณาการที่สำคัญจะใช้ REST API, OPC-UA หรือตัวเชื่อมต่อเฉพาะของผู้จำหน่ายระหว่าง SAP, Oracle, Microsoft Dynamics หรือ NetSuite กับระบบ MES
การประมวลผลแบบเอดจ์ (Edge computing) คือชั้นประมวลผลอัจฉริยะระดับท้องถิ่น อุปกรณ์เอดจ์จะอยู่ระหว่างเครื่องจักรและระบบคลาวด์ ทำหน้าที่วิเคราะห์ข้อมูลในพื้นที่เมื่อความหน่วงแฝง แบนด์วิดท์ หรือความปลอดภัยทางไซเบอร์เป็นอุปสรรคต่อการส่งข้อมูลไปยังระบบส่วนกลาง การประมวลผลแบบเอดจ์นี่เองที่ทำให้การควบคุมแบบปรับตัวได้ การบำรุงรักษาเชิงคาดการณ์ และการตรวจสอบคุณภาพแบบเรียลไทม์เป็นไปได้ในโรงงานโดยไม่ต้องเสียเวลาในการส่งข้อมูลไปกลับไปยังศูนย์ข้อมูลที่อยู่ห่างไกล
ROI: การวัดผลตอบแทนจากการลงทุนในอุตสาหกรรม 4.0
การคำนวณผลตอบแทนจากการลงทุน (ROI) สำหรับเครื่อง CNC ในยุคอุตสาหกรรม 4.0 นั้นพิจารณาหลายหมวดหมู่พร้อมกัน แต่ละหมวดหมู่มีช่วงผลตอบแทนทั่วไปของอุตสาหกรรม โดยปกติแล้วโรงงานขนาดเล็กจะได้รับผลตอบแทนในระดับต่ำกว่า ในขณะที่โรงงานขนาดใหญ่จะได้รับผลตอบแทนสูงกว่า ตารางด้านล่างสรุปหมวดหมู่ผลตอบแทนที่คาดหวังไว้
| หมวดหมู่ ROI | การปรับปรุงทั่วไป | แหล่งที่มาของกำไร |
|---|---|---|
| การปรับปรุง OEE | ราคาเริ่มต้น 60% ถึง 85% | การมองเห็นแบบเรียลไทม์ การปฏิบัติตามกำหนดการ ลดการหยุดชะงักเล็กๆ น้อยๆ |
| ลดระยะเวลาหยุดทำงานโดยไม่คาดคิด | 30 เป็นร้อยละ 50 | การบำรุงรักษาเชิงคาดการณ์โดยอาศัยการจดจำรูปแบบจากเซ็นเซอร์ |
| การลดของเสียและการแก้ไขงานซ้ำ | 20 เป็นร้อยละ 50 | การตรวจสอบคุณภาพระหว่างกระบวนการผลิต เวอร์ชันโปรแกรมที่บังคับใช้ |
| การใช้พลังงาน | 10 เป็นร้อยละ 30 | การตรวจจับช่วงเวลาที่ไม่ได้ใช้งาน, เวลาการทำงานที่เหมาะสมที่สุด, โหมดสแตนด์บายอัจฉริยะ |
| ผลิตภาพแรงงาน | กำไร 15 ถึง 25 เปอร์เซ็นต์ | การเก็บรวบรวมข้อมูลอัตโนมัติ ลดขั้นตอนการทำงานด้วยตนเอง เพิ่มประสิทธิภาพในการจัดตารางเวลา |
| ต้นทุนการแบกสินค้าคงคลัง | 10 เป็นร้อยละ 20 | การผสานรวมระบบ ERP ช่วยให้การไหลเวียนของวัสดุเป็นไปอย่างทันเวลาพอดี |
| ต้นทุนคุณภาพ (COPQ) | ลดจาก 15-20% รายได้ | การตรวจสอบระหว่างกระบวนการผลิตช่วยป้องกันการแพร่กระจายของข้อบกพร่องไปยังขั้นตอนต่อไป |
| ระยะเวลาคืนทุนโดยทั่วไป | 12 เดือน 24 | ผลกระทบสะสมของหมวดหมู่ข้างต้นต่ออัตรากำไรจากการดำเนินงาน |
ปัจจัยสำคัญที่สุดที่ส่งผลต่อการคำนวณ ROI ส่วนใหญ่คือการเพิ่มประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) โรงงานที่ทำงานได้ 60 เปอร์เซ็นต์ OEE มีกำลังการผลิตฮาร์ดแวร์เท่ากับโรงงานที่ทำงานได้ 85 เปอร์เซ็นต์ โดยความแตกต่างอยู่ที่ข้อมูลและระเบียบวินัยในกระบวนการ การลดช่องว่างดังกล่าวในเครื่องจักรที่มีอยู่มักจะถูกกว่าและเร็วกว่าการซื้อเครื่องจักรใหม่ ซึ่งเป็นเหตุผลที่ผู้จำหน่าย MES และผู้บูรณาการ IIoT มอง Industry 4.0 เป็นกลยุทธ์การขยายกำลังการผลิตมากกว่าการลดต้นทุนเพียงอย่างเดียว
กรณีศึกษา: STYLECNC สายการผลิตเฟอร์นิเจอร์แผงอัจฉริยะ
STYLECNC สร้างสายการผลิต CNC ระดับองค์กรที่แสดงให้เห็นถึงหลักการของอุตสาหกรรม 4.0 ในการผลิตเฟอร์นิเจอร์ สายการผลิตเฟอร์นิเจอร์แผงอัจฉริยะ ระบบนี้ผสานรวมการโหลดอัตโนมัติ การจัดเรียงชิ้นงานอัจฉริยะด้วย CAM การตัดเฉือน CNC ด้วย ATC การเจาะ การปิดขอบ และการติดฉลากด้วยบาร์โค้ด เข้าไว้ในเวิร์กโฟลว์เดียวที่เชื่อมต่อกัน แผ่นชิ้นงานทุกชิ้นที่เข้าสู่สายการผลิตจะถูกติดตามอย่างละเอียดในทุกขั้นตอนการทำงาน โดยข้อมูลจากเซ็นเซอร์และจำนวนรอบการทำงานจะถูกส่งไปยังระบบตรวจสอบส่วนกลาง
สถาปัตยกรรมอ้างอิงสำหรับสายการผลิตนี้กำหนดตำแหน่ง STYLECNC เครื่องจักรในระดับ 0 ถึง 2 ของลำดับชั้น ISA-95 โดยมีระบบ MES และ ERP ที่ลูกค้าใช้งานในระดับ 3 และ 4 สายการผลิตเฟอร์นิเจอร์แผง CNC แบบอัตโนมัติเต็มรูปแบบ การตั้งค่าเป็นจุดเริ่มต้นที่พบได้บ่อยที่สุด โดยรองรับ CAM แบบซ้อนชิ้นงานเต็มรูปแบบ การโหลดแผ่นงานอัตโนมัติ และการเจาะและการปิดขอบชิ้นงานในขั้นตอนถัดไปแบบซิงโครไนซ์ เครื่องเราเตอร์ CNC แบบซ้อนงานอัจฉริยะสำหรับงานทำตู้เฟอร์นิเจอร์ ให้ความสามารถในการซ้อนและติดตามแบบเดียวกันสำหรับร้านทำตู้ขนาดเล็ก
ผลลัพธ์ที่วัดได้ซึ่งสายการผลิตประเภทนี้ออกแบบมาเพื่อให้บรรลุ ได้แก่ การปรับปรุง OEE จากมาตรฐานทั่วไปของเครื่องจักรแบบผสมผสานไปอยู่ในช่วง 75 ถึง 85 เปอร์เซ็นต์ การลดเวลาหยุดทำงานโดยไม่คาดคิดลง 30 ถึง 50 เปอร์เซ็นต์เมื่อใช้ร่วมกับการบำรุงรักษาเชิงคาดการณ์ที่ขับเคลื่อนด้วยระบบ MES และการลดของเสียลง 20 ถึง 50 เปอร์เซ็นต์ผ่านการจัดวางชิ้นงานอย่างเป็นระบบและการตรวจสอบการไหลของวัสดุด้วยบาร์โค้ด การเพิ่มปริมาณการผลิต 5 ถึง 15 เปอร์เซ็นต์ในไตรมาสแรกของการทดลองใช้งานเป็นเรื่องปกติเมื่อโรงงานต่างๆ นำการจัดตารางเวลาแบบเชื่อมโยงมาใช้ร่วมกับสายการผลิตที่มีอยู่เดิม
นอกเหนือจากเฟอร์นิเจอร์แล้ว หลักการของ Industry 4.0 เดียวกันนี้ยังปรากฏให้เห็นในสินค้าอื่นๆ อีกด้วย STYLECNC โซลูชันเฉพาะอุตสาหกรรม ได้แก่ ระบบตัดและเชื่อมด้วยเลเซอร์สำหรับการผลิตแบตเตอรี่ลิเธียมไอออน และ หุ่นยนต์เชื่อมเลเซอร์ไฟเบอร์อุตสาหกรรมสำหรับการผลิตรถยนต์ทั้งสองระบบใช้กระบวนการไหลของข้อมูลจากเซ็นเซอร์ไปยัง ERP แบบเดียวกัน โดยมีการบูรณาการ MES เฉพาะสำหรับแต่ละอุตสาหกรรม ซึ่งแสดงให้เห็นว่า Industry 4.0 ไม่ใช่ผลิตภัณฑ์เดียว แต่เป็นสถาปัตยกรรมระบบที่นำไปประยุกต์ใช้ได้กับสภาพแวดล้อมการผลิตใดๆ ก็ตามที่โรงงานนั้นๆ ดำเนินการอยู่
คำศัพท์: ศัพท์เฉพาะของอุตสาหกรรม 4.0 สำหรับเครื่อง CNC
ใช้เอกสารอ้างอิงนี้ในการประเมินผู้ให้บริการด้านอุตสาหกรรม 4.0 การวางแผนโครงสร้าง หรือการตรวจสอบเอกสาร MES และ ERP
| เทอม | คำนิยาม |
|---|---|
| อุตสาหกรรม 4.0 | การปฏิวัติอุตสาหกรรมครั้งที่ 4 กำหนดโดย IoT, ระบบไซเบอร์-กายภาพ, ปัญญาประดิษฐ์ (AI) และการผลิตที่เชื่อมต่อกัน |
| MES | ระบบบริหารจัดการการผลิต (Manufacturing Execution System) คือซอฟต์แวร์ที่ทำหน้าที่เป็นตัวกลางระหว่างระบบ ERP และสายการผลิต เพื่อจัดการการผลิตแบบเรียลไทม์ |
| ERP | ระบบวางแผนทรัพยากรองค์กร (Enterprise Resource Planning) คือระบบธุรกิจที่จัดการด้านการเงิน สินค้าคงคลัง การวางแผน และการจัดการคำสั่งซื้อ |
| สศอ | ประสิทธิภาพโดยรวมของอุปกรณ์ วัดจากอัตราความพร้อมใช้งาน ประสิทธิภาพ และคุณภาพ เป้าหมายระดับโลกคือ 85 เปอร์เซ็นต์ |
| IIoT | อินเทอร์เน็ตของสรรพสิ่งในภาคอุตสาหกรรม (Industrial Internet of Things: IoT) คือเครือข่ายของเซ็นเซอร์ ตัวควบคุม และอุปกรณ์ปลายทางที่สร้างข้อมูลจากหน้างาน |
| MTConnect | โปรโตคอลการสื่อสารแบบเปิดที่ออกแบบมาโดยเฉพาะสำหรับการแลกเปลี่ยนข้อมูลเครื่องจักร CNC |
| OPC UA | มาตรฐานการสื่อสารอุตสาหกรรมแบบเปิดที่ใช้กันอย่างแพร่หลายสำหรับการถ่ายโอนข้อมูลระหว่างเครื่องจักรกับระบบ |
| ไอเอสเอ-95 | มาตรฐานสากลที่กำหนดลำดับชั้นการบูรณาการระหว่างระบบธุรกิจและสายการผลิต |
| เนมสเปซรวม (UNS) | สถาปัตยกรรมที่มีแหล่งข้อมูลที่เชื่อถือได้เพียงแหล่งเดียว โดยข้อมูลทั้งหมดของโรงงานจะไหลผ่านเนมสเปซทั่วไป |
| Edge Computing | การวิเคราะห์ข้อมูลในระดับท้องถิ่นจะดำเนินการบนเครื่องคอมพิวเตอร์หรือบริเวณใกล้เคียง แทนที่จะดำเนินการบนระบบคลาวด์หรือศูนย์ข้อมูลที่อยู่ห่างไกล |
คำถามที่พบบ่อย (FAQs)
เทคโนโลยี Industry 4.0 คุ้มค่าหรือไม่สำหรับโรงงานรับจ้างผลิตชิ้นส่วน CNC ขนาดเล็ก?
การสนทนาในกระทู้ "อุตสาหกรรม 4.0 - มีใครร่วมวงบ้าง?" บนเว็บไซต์ Practical Machinist แสดงให้เห็นมุมมองที่หลากหลาย การประเมินอย่างตรงไปตรงมาคือ การเชื่อมต่อแบบง่ายๆ (ระดับ 1) คุ้มค่าเกือบทุกครั้ง เพราะต้นทุนต่ำ และการมองเห็นประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) นั้นมีประโยชน์ในทันที การใช้งานระบบ MES อย่างเต็มรูปแบบ (ระดับ 2 ขึ้นไป) จะเหมาะสมกว่าสำหรับโรงงานที่มีเครื่องจักร 10 เครื่องขึ้นไป งานที่ซับซ้อน หรือการผลิตจำนวนมากที่ต้องการเพิ่มประสิทธิภาพ OEE เพียงเล็กน้อย แต่ผลลัพธ์ที่ดีขึ้นจะสะสมมากขึ้นเมื่อผลิตชิ้นส่วนหลายพันชิ้น
ระบบ MES สำหรับโรงงาน CNC มีราคาเท่าไหร่?
ราคาของระบบ MES แตกต่างกันอย่างมาก ขึ้นอยู่กับความสามารถและขนาดของโรงงาน แพลตฟอร์มโอเพนซอร์สอย่าง Ignition สามารถติดตั้งได้ในราคาไม่กี่พันดอลลาร์สหรัฐ บวกกับค่าแรงในการผสานรวม ระบบเชิงพาณิชย์ระดับกลางจาก Plex, Siemens Opcenter หรือ Epicor มีราคาตั้งแต่ 20,000 ถึง 100,000 ดอลลาร์สหรัฐ สำหรับโรงงานขนาดกลางทั่วไป การติดตั้งระบบ SAP MII หรือ Oracle Manufacturing Cloud ระดับองค์กรในโรงงานขนาดใหญ่มีค่าใช้จ่ายหลายล้านดอลลาร์ รายงานจาก SME Manufacturing Engineering ระบุว่า การเชื่อมต่อแบบง่ายๆ ที่สร้างขึ้นเองโดยใช้ชิ้นส่วนสำเร็จรูป สามารถประกอบได้ในราคาประมาณ 150 ดอลลาร์สหรัฐต่อเครื่อง สำหรับการตรวจสอบสถานะแกนหมุนขั้นพื้นฐาน
ฉันสามารถเชื่อมต่อเครื่อง CNC รุ่นเก่าเข้ากับระบบ Industry 4.0 ได้หรือไม่?
ใช่แล้ว นักวิเคราะห์อุตสาหกรรมระบุว่าเครื่องจักร CNC โดยเฉลี่ยในโรงงานของสหรัฐฯ มีอายุประมาณ 9 ปี ดังนั้นการเชื่อมต่อแบบดัดแปลงจึงเป็นรูปแบบการใช้งานที่แพร่หลาย ไม่ใช่การเปลี่ยนเครื่องใหม่ทั้งหมด วิธีการดัดแปลงทั่วไป ได้แก่ อะแดปเตอร์ MTConnect ไมโครคอนโทรลเลอร์เซ็นเซอร์กระแสไฟฟ้าบนแกนหมุน มาตรวัดความเร่งการสั่นสะเทือน และเกตเวย์แบบเอดจ์ที่แปลงโปรโตคอลคอนโทรลเลอร์เฉพาะให้เป็นสตรีมข้อมูลแบบเปิด เครื่องจักรเก่าส่วนใหญ่สามารถเข้าร่วมเครือข่าย Industry 4.0 ได้โดยไม่ต้องเปลี่ยนคอนโทรลเลอร์
ค่า OEE ทั่วไปสำหรับโรงงาน CNC คือเท่าไร?
ค่า OEE ระดับโลกอยู่ที่ 85 เปอร์เซ็นต์ แต่ค่า OEE ทั่วไปในภาคการผลิตอยู่ที่ประมาณ 60 เปอร์เซ็นต์ ช่องว่างนี้มักมองไม่เห็นจนกว่าจะมีการวัดด้วยระบบตรวจสอบดิจิทัล ตัวอย่างหนึ่งจากเอกสารของ SME ระบุว่าโรงงานแห่งหนึ่งคิดว่าตนเองมีค่า OEE อยู่ที่ 72 ถึง 76 เปอร์เซ็นต์เป็นเวลา 5 ปี แต่การวัดด้วยระบบดิจิทัลจริงแสดงให้เห็นเพียง 42 เปอร์เซ็นต์ ความคลาดเคลื่อนเกิดจากการรายงานเวลาหยุดทำงานสั้นๆ การเปลี่ยนตารางงาน และเวลาว่างที่ไม่ได้ใช้งาน ซึ่งการรายงานด้วยเอกสารกระดาษมองข้ามไป
MES และ ERP แตกต่างกันอย่างไร?
ระบบ ERP จัดการฟังก์ชันระดับธุรกิจ เช่น การเงิน สินค้าคงคลัง การจัดการคำสั่งซื้อ และการวางแผนระดับสูง ในขณะที่ระบบ MES จัดการฟังก์ชันระดับการผลิต เช่น การกำหนดตารางเวลาแบบเรียลไทม์ การตรวจสอบเครื่องจักร การติดตามคุณภาพ และการวัด OEE ระบบ ERP อยู่ในระดับ ISA-95 ระดับ 4 และทำงานในกรอบเวลาหลายชั่วโมงถึงหลายวัน ในขณะที่ระบบ MES อยู่ในระดับ 3 และทำงานในกรอบเวลาไม่กี่วินาทีถึงไม่กี่นาที ระบบทั้งสองทำงานร่วมกัน โดยใบสั่งงานจาก ERP จะไหลเข้าสู่ตารางงานใน MES และผลการผลิตจาก MES จะไหลกลับไปยัง ERP เพื่อออกใบแจ้งหนี้และอัปเดตสินค้าคงคลัง
ฉันจะเริ่มต้นโครงการนำร่อง Industry 4.0 ในโรงงาน CNC ของฉันได้อย่างไร?
แหล่งข้อมูลจากอุตสาหกรรม เช่น SME, Excellerant และ Jitbase เห็นพ้องกันในรูปแบบที่คล้ายคลึงกัน เริ่มต้นด้วยการตรวจสอบการเชื่อมต่อเพื่อยืนยันว่าเครื่องจักรใดบ้างที่สามารถเผยแพร่ข้อมูลได้แล้ว และเครื่องจักรใดบ้างที่ต้องปรับปรุงเพิ่มเติม เลือกเซลล์การผลิตหนึ่งเซลล์หรือเครื่องจักรสำคัญหนึ่งเครื่องสำหรับการทดลองใช้งาน เชื่อมต่อเครื่องจักรนั้น วัดค่า OEE พื้นฐานเป็นเวลา 2 ถึง 4 สัปดาห์ และตั้งเป้าหมายเพิ่มผลผลิต 5 ถึง 15 เปอร์เซ็นต์ในไตรมาสแรกของการทดลองใช้งาน บันทึกสิ่งที่ได้ผล จากนั้นจึงขยายผล โรงงานที่พยายามใช้งาน MES ทั่วทั้งโรงงานในขั้นตอนเดียวมักจะประสบปัญหา ในขณะที่โรงงานที่ทดลองใช้งานก่อนมักจะประสบความสำเร็จ
บรรทัดด้านล่าง
การผลิตด้วยเครื่อง CNC ในยุคอุตสาหกรรม 4.0 นั้นไม่ได้เน้นการซื้อเครื่องจักรใหม่มากนัก แต่เน้นการเปลี่ยนเครื่องจักรที่โรงงานมีอยู่แล้วให้เป็นส่วนหนึ่งของระบบการผลิตที่เชื่อมต่อกัน การเชื่อมต่อระดับ Tier 1 นั้นเข้าถึงได้เกือบทุกโรงงานในปัจจุบัน การติดตั้งระบบ MES ระดับ Tier 2 ให้ผลตอบแทนจากการลงทุนที่วัดผลได้มากที่สุด และเป็นเป้าหมายระยะกลางที่เหมาะสมสำหรับสภาพแวดล้อมการผลิตส่วนใหญ่ ส่วนระบบอัตโนมัติระดับ Tier 3 นั้นเป็นทิศทางระยะยาวสำหรับโรงงานที่มีปริมาณและความซับซ้อนมากพอที่จะรองรับการลงทุนดังกล่าว
STYLECNC สายการผลิตภาคอุตสาหกรรม รวมถึงสายการผลิตเฟอร์นิเจอร์แผงอัจฉริยะ ได้รับการออกแบบให้เป็นแพลตฟอร์มที่พร้อมใช้งานสำหรับอุตสาหกรรม 4.0 โดยมีเซ็นเซอร์ครอบคลุม การเชื่อมต่อเครือข่าย และสถาปัตยกรรมตัวควบคุมที่ผสานรวมเข้ากับระบบ MES และ ERP ที่ลูกค้าใช้งานได้อย่างราบรื่น ติดต่อเรา STYLECNC ทีมหรือตรวจสอบ โซลูชันการผลิตเฟอร์นิเจอร์แผง และที่กว้างขึ้น แคตตาล็อกสายการผลิตเฟอร์นิเจอร์ เพื่อหารือเกี่ยวกับการบูรณาการ Industry 4.0 สำหรับการใช้งาน Nextion ของคุณ