ตลอดหลายทศวรรษที่ผ่านมา การถกเถียงนี้ถูกมองว่าเป็นเหมือนการแข่งขัน: 3D การพิมพ์เทียบกับการตัดเฉือนด้วยเครื่อง CNC การเพิ่มเทียบกับการลด การผลิตทีละชั้นเทียบกับการผลิตทีละชิ้น อุตสาหกรรมที่ใช้ทรัพยากรวัสดุมากที่สุด เช่น การบินและอวกาศ พลังงาน และการแพทย์ ได้ยุติข้อถกเถียงเหล่านี้ไปแล้วโดยการผสมผสานทั้งสองอย่างเข้าด้วยกัน การผลิตแบบไฮบริดหมายถึงการใช้กระบวนการเพิ่มและลดวัสดุร่วมกัน บางครั้งภายในเครื่องจักรเดียว เพื่อผลิตชิ้นส่วนที่กระบวนการใดกระบวนการหนึ่งไม่สามารถผลิตได้ด้วยตัวเอง คู่มือนี้จะกล่าวถึงการผลิตแบบไฮบริดว่าคืออะไร เปรียบเทียบกับการผลิตแบบเพิ่มและลดวัสดุอย่างเดียวอย่างไร อุตสาหกรรมใดที่การผลิตแบบไฮบริดได้รับความนิยมมากที่สุด และในด้านใดบ้าง STYLECNC ความสามารถในการกัดขึ้นรูปแม่พิมพ์นั้นเหมาะสม สำหรับพื้นฐานแล้ว 3D เปรียบเทียบการพิมพ์กับการแกะสลักด้วยเครื่อง CNC ดูข้อมูลเบื้องต้นได้ที่นี่ 3D เครื่องพิมพ์เทียบกับ 3D การเปรียบเทียบเราเตอร์ CNC.
การผลิตแบบไฮบริดคืออะไร?
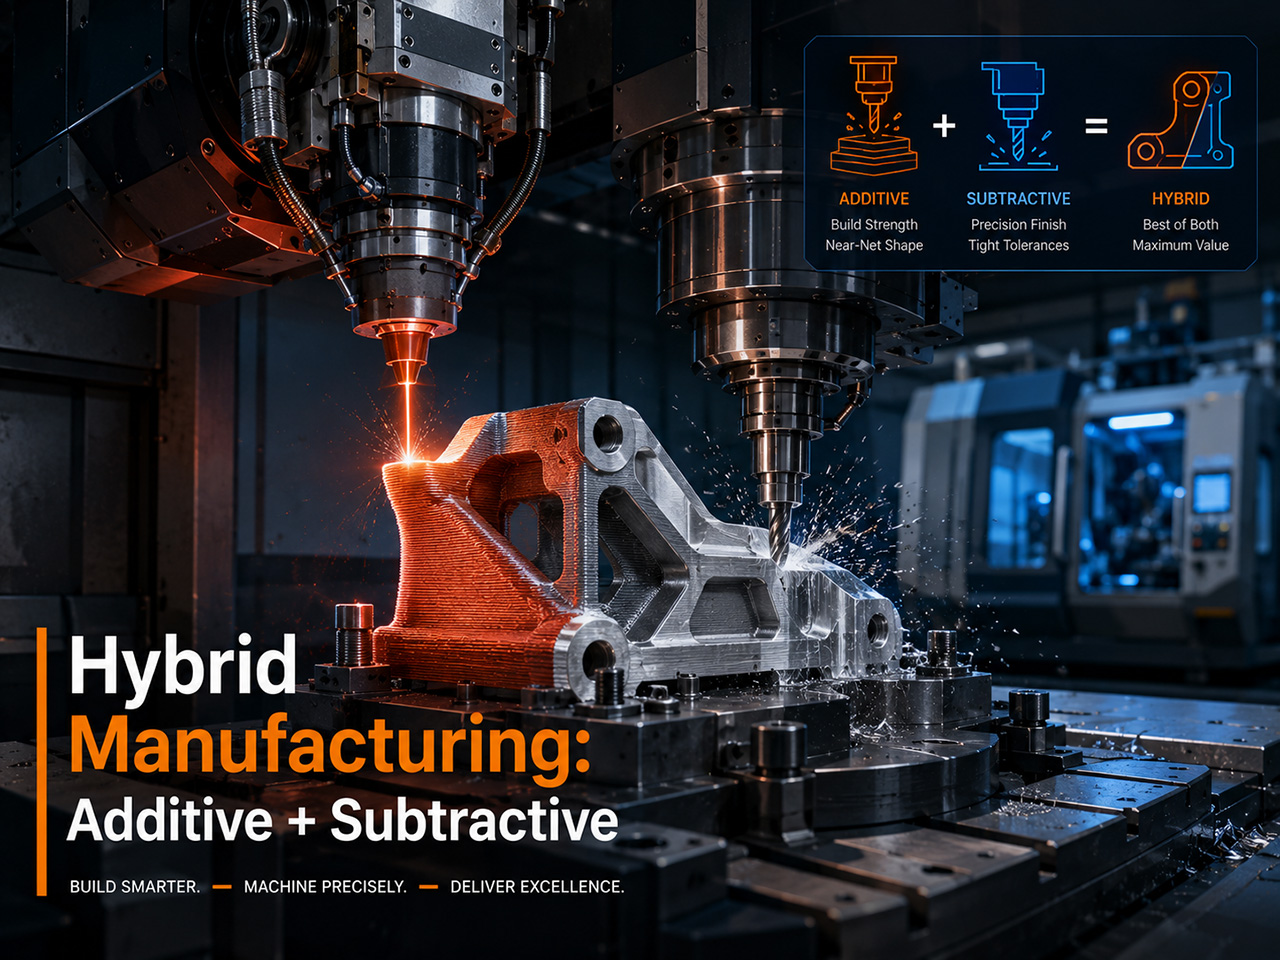
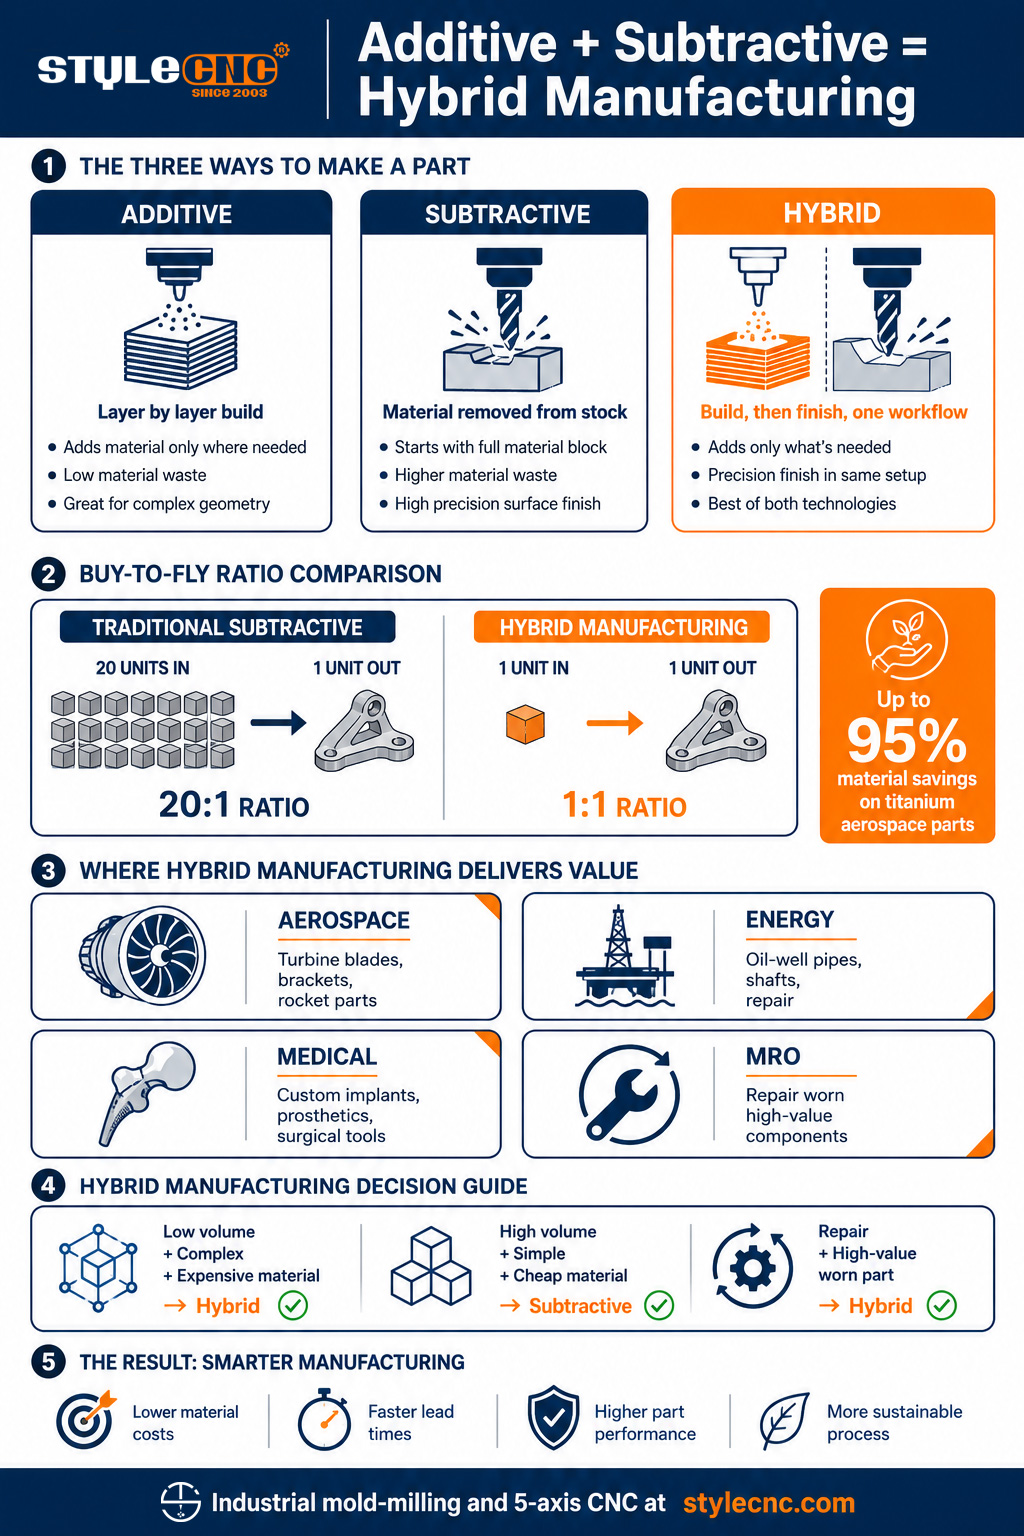
การผลิตแบบไฮบริดเป็นการผสมผสานระหว่างการผลิตแบบเพิ่มเนื้อวัสดุ (3D ผสานรวมกระบวนการขึ้นรูปด้วยความร้อน (การพิมพ์ หรือการขึ้นรูปโลหะด้วยความร้อน) และกระบวนการขึ้นรูปด้วยการลดวัสดุ (การตัดเฉือนด้วยเครื่อง CNC) เข้าไว้ในขั้นตอนการทำงานเดียวหรือเครื่องจักรเดียว ขั้นตอนการเพิ่มวัสดุจะสร้างรูปทรงเรขาคณิตใกล้เคียงกับรูปทรงสุดท้ายจากผงโลหะหรือลวด และขั้นตอนการลดวัสดุจะตกแต่งพื้นผิวที่สำคัญ คุณสมบัติภายใน และขนาดที่มีความคลาดเคลื่อนต่ำในขั้นตอนเดียวกัน
การผลิตแบบไฮบริดมีอยู่ 2 รูปแบบหลัก รูปแบบแรกคือไฮบริดแบบเครื่องเดียว ซึ่งหัวการพิมพ์ 1 มิติและแกนหมุนกัด CNC ใช้พื้นที่เดียวกัน แกนเดียวกัน และพื้นที่ทำงานเดียวกัน DMG MORI Lasertec 65 3DMazak Integrex i-400AM และ Okuma LASER EX เป็นตัวอย่างที่ถูกกล่าวถึงมากที่สุด อันดับที่สองคือเวิร์กโฟลว์แบบไฮบริด ซึ่ง... 3D เครื่องพิมพ์สร้างชิ้นส่วน และเครื่อง CNC อีกเครื่องหนึ่งจะทำการตกแต่งชิ้นส่วนให้เสร็จสมบูรณ์ โดยทั้งสองกระบวนการได้รับการจัดการอย่างต่อเนื่องในรูปแบบสายการผลิต ทั้งสองรูปแบบนี้จัดเป็นการผลิตแบบไฮบริดในเอกสารทางอุตสาหกรรม
ลักษณะเด่นคือเจตนา ร้านค้าที่ดำเนินกิจการ 3D การมีเครื่องพิมพ์อยู่มุมหนึ่งและเครื่องกัดอยู่มุมหนึ่ง ไม่ได้หมายความว่าเป็นการผลิตแบบไฮบริดเสมอไป โรงงานที่ออกแบบชิ้นส่วนโดยรู้ว่าบางส่วนจะถูกพิมพ์ใกล้เคียงกับรูปทรงสุดท้าย และบางส่วนจะถูกกลึงให้ได้ค่าความคลาดเคลื่อนที่ยอมรับได้ นั่นคือการผลิตแบบไฮบริด ไม่ว่ากระบวนการทั้งสองจะใช้เครื่องจักรเดียวกันหรือไม่ก็ตาม
การพิมพ์แบบบวก การพิมพ์แบบลบ และการพิมพ์แบบผสม: การเปรียบเทียบที่ชัดเจนที่สุด
ตารางด้านล่างเปรียบเทียบวิธีการทั้ง 3 วิธี โดยพิจารณาจากปัจจัยต่างๆ ที่ส่งผลต่อการเลือกกระบวนการในสภาพแวดล้อมการผลิต การเปรียบเทียบนี้จัดทำขึ้นเพื่อใช้เป็นข้อมูลสรุปเด่นสำหรับผู้ซื้อที่กำลังค้นหาตัวเลือกต่างๆ
| ปัจจัย | สารเติมแต่ง (3D การพิมพ์) | การตัดเฉือน (CNC) | เป็นลูกผสม |
|---|---|---|---|
| แนวทางการสร้าง | การวางซ้อนโลหะหรือพอลิเมอร์ทีละชั้น | การกำจัดวัสดุออกจากแท่งวัสดุแข็ง | การขึ้นรูปใกล้เคียงรูปทรงสุดท้ายด้วยการกลึงตกแต่งขั้นสุดท้าย |
| อิสรภาพทางเรขาคณิต | สูงสุด รวมทั้งโครงสร้างตาข่ายภายในและช่องทางต่างๆ | มีข้อจำกัดด้านการเข้าถึงเครื่องมือและรูปทรงของชิ้นงาน | ผสานอิสระในการขึ้นรูปวัสดุเข้ากับความแม่นยำในการกลึง |
| ของเสียจากวัสดุ (ซื้อเพื่อบิน) | ใกล้เคียงอัตราส่วน 1:1 ในหลายๆ ส่วน | อัตราส่วนสูงสุดถึง 20:1 สำหรับชิ้นส่วนอากาศยานที่ซับซ้อน | เข้าใกล้ค่า 1:1 แม้กระทั่งในโลหะผสมสำหรับอุตสาหกรรมการบินและอวกาศ |
| ผิว | โดยปกติแล้วจะต้องมีการประมวลผลภายหลัง | ค่า Ra ตั้งแต่ 1.6 ถึง 3.2 ได้จากเครื่องจักรโดยตรง | การตกแต่งผิวด้วยเครื่องจักรบนพื้นผิวที่สำคัญ |
| ปริมาณการผลิตที่เหมาะสมที่สุด | 1 ถึง 50 ชิ้นส่วนต่อแบบ | ชิ้นส่วนมากกว่า 100 ชิ้นที่ต้องคิดค่าเสื่อมราคาจากเครื่องมือ | ชิ้นส่วนที่มีปริมาณการผลิตน้อย ซับซ้อน และมีมูลค่าสูง |
| ค่าเครื่องมือ | ไม่มี | ค่าใช้จ่ายเริ่มต้นสูงสำหรับอุปกรณ์และเครื่องมือ | ระดับปานกลาง ยังคงต้องติดตั้งอุปกรณ์เพิ่มเติม |
| เวลาการทำงานต่อชิ้นส่วน | โดยทั่วไปสำหรับโลหะใช้เวลา 5 ถึง 15 ชั่วโมง | โดยทั่วไปใช้เวลา 30 ถึง 90 นาทีสำหรับโลหะ | เร็วกว่าการใช้สารเติมแต่งบริสุทธิ์ในชิ้นส่วนสำเร็จรูป |
| การลงทุน | ราคาตั้งแต่ 10 ถึง 1 ล้านดอลลาร์สหรัฐ ขึ้นอยู่กับเทคโนโลยี | ราคาสำหรับเครื่อง CNC ระดับอุตสาหกรรมอยู่ที่ 30 ถึง 500 ดอลลาร์สหรัฐ | ระบบไฮบริดแบบเครื่องเดียวมีราคาตั้งแต่ 1 ล้านถึง 2 ล้านดอลลาร์สหรัฐ |
| เหมาะสมที่สุด | ต้นแบบ, รูปทรงเรขาคณิตที่ซับซ้อน, อุปกรณ์ทางการแพทย์แบบสั่งทำพิเศษ | การผลิตจำนวนมาก ความคลาดเคลื่อนที่แม่นยำ โลหะแข็ง | การบินและอวกาศ พลังงาน การซ่อมบำรุง การระบายความร้อนแบบปรับรูปทรงตามแม่พิมพ์ |
ความแตกต่างที่เห็นได้ชัดที่สุดคืออัตราส่วนระหว่างวัสดุที่ซื้อมากับวัสดุที่ใช้ในการผลิต การผลิตชิ้นส่วนยึดไทเทเนียมสำหรับอุตสาหกรรมการบินและอวกาศแบบดั้งเดิมมักจะกำจัดวัสดุเริ่มต้นออกไปถึง 95 เปอร์เซ็นต์ ทำให้ได้อัตราส่วนสูงถึง 20:1 แต่การผลิตแบบไฮบริดจะสร้างรูปทรงใกล้เคียงกับรูปทรงสุดท้ายก่อน จากนั้นจึงทำการตัดเฉือนเฉพาะพื้นผิวที่สำคัญเท่านั้น ทำให้ได้อัตราส่วนที่ใกล้เคียงกับ 1:1 สำหรับโลหะผสมนิกเกิลและไทเทเนียมที่มีราคาสูงถึงหลายร้อยดอลลาร์ต่อกิโลกรัม การประหยัดวัสดุเพียงอย่างเดียวนี้ก็คุ้มค่ากับการลงทุนสำหรับผู้ผลิตในอุตสาหกรรมการบินและอวกาศและพลังงานหลายรายแล้ว
วิธีการทำงานของการผลิตแบบไฮบริด
การผลิตแบบไฮบริดเป็นการผสมผสานเทคโนโลยีหลัก 3 อย่าง ได้แก่ ระบบการขึ้นรูปด้วยการเรียงวัสดุ ระบบการตัดเฉือนด้วยเครื่องจักร CNC และซอฟต์แวร์ CAD/CAM แบบบูรณาการที่ใช้ในการตั้งโปรแกรมกระบวนการทั้งสองกับแบบจำลองชิ้นส่วนเดียวกัน
การขึ้นรูปด้วยพลังงานโดยตรงร่วมกับการกัดขึ้นรูป 5 แกน
รูปแบบการผลิตที่โดดเด่นในอุตสาหกรรมคือการขึ้นรูปด้วยพลังงานโดยตรง (Directed Energy Deposition: DED) ร่วมกับการกัดขึ้นรูป 5 แกน ลำแสงเลเซอร์หรืออิเล็กตรอนจะหลอมผงโลหะหรือลวดขณะที่ป้อนผ่านหัวฉีดแบบแกนร่วม สร้างชิ้นงานที่มีรูปร่างใกล้เคียงกับรูปร่างสุดท้ายทีละชั้น จากนั้นเครื่องจักรเดียวกันจะเปลี่ยนจากหัวขึ้นรูปไปเป็นแกนหมุนกัดขึ้นรูป และตกแต่งพื้นผิวที่สำคัญให้ได้ความคลาดเคลื่อนตามที่กำหนด DMG MORI Lasertec 65 3D และ Mazak Integrex i-400AM เป็นตัวอย่างการใช้งานอ้างอิง ตามรายงานข่าวในอุตสาหกรรม Lasertec 65 3D สามารถรองรับชิ้นส่วนที่มีเส้นผ่านศูนย์กลางสูงสุด 500 มม. และผสานการขึ้นรูปวัสดุแบบ 5 แกนเข้ากับการกัดขึ้นรูป 5 แกนอย่างเต็มรูปแบบในตัวเครื่องเดียว
การขึ้นรูปด้วยผงโลหะแบบฟิวชั่น บวกการขัดผิวแบบลดความหนา
รูปแบบที่สองใช้เทคโนโลยีการหลอมผง (PBF) ในการพิมพ์ชิ้นส่วนในเครื่องหนึ่ง จากนั้นจึงถ่ายโอนไปยังอีกเครื่องหนึ่ง โรงงานซีเอ็นซี สำหรับการตกแต่งขั้นสุดท้าย กระบวนการทำงานนี้พบได้บ่อยในโรงงานขนาดเล็ก เนื่องจากช่วยหลีกเลี่ยงต้นทุนการลงทุนของเครื่องจักรแบบครบวงจร ข้อเสียคือการจัดการชิ้นส่วนและการติดตั้งอุปกรณ์จับยึดใหม่ระหว่างกระบวนการต่างๆ แพลตฟอร์ม OPM ของ Matsuura Lumex และ Sodick บีบอัดกระบวนการทำงานนี้ให้เหลือเพียงเครื่องจักรเดียวสำหรับชิ้นส่วนขนาดเล็กและซับซ้อนมากขึ้น
การกัดขึ้นรูปด้วยกระบวนการอาร์คลวดแบบเพิ่มเนื้อวัสดุ (Wire Arc Additive) ร่วมกับเครื่อง CNC
การผลิตแบบเติมเนื้อวัสดุด้วยการเชื่อมลวดอาร์ค (WAAM) ใช้หัวเชื่อมแบบเดียวกับการเชื่อมโลหะเพื่อเติมวัสดุในอัตราที่สูงกว่าวิธีการใช้ผงโลหะมาก มักใช้ร่วมกับการกัดขึ้นรูป 5 แกนเพื่อการตกแต่งขั้นสุดท้าย เครื่องจักร Mazak Variaxis j-600AM ใช้แนวทางนี้ WAAM เป็นที่นิยมสำหรับโครงสร้างขนาดใหญ่ในอุตสาหกรรมการบินและอวกาศและพลังงาน ซึ่งความเร็วในการเติมวัสดุมีความสำคัญมากกว่าความละเอียดสูง แต่ละชิ้นงานมีหลักการออกแบบพื้นฐานเดียวกัน คือ สร้างชิ้นงานให้ได้รูปทรงใกล้เคียงกับรูปทรงสุดท้ายอย่างมีประสิทธิภาพ จากนั้นจึงทำการกลึงเพื่อความแม่นยำ
การเลือกใช้รูปแบบการขึ้นรูปทั้ง 3 แบบนั้นขึ้นอยู่กับขนาดของชิ้นส่วน วัสดุ และข้อกำหนดด้านความแม่นยำ การขึ้นรูปด้วย DED โดยใช้เครื่องกัด 5 แกนนั้นเหมาะสมที่สุดสำหรับชิ้นส่วนขนาดใหญ่ในอุตสาหกรรมการบินและอวกาศและพลังงาน ที่มีเส้นผ่านศูนย์กลางของชิ้นส่วนเกิน 200 มม. และเกี่ยวข้องกับโลหะผสมไทเทเนียมหรือนิกเกิล การขึ้นรูปด้วย PBF โดยใช้การตกแต่งแบบลบออกนั้นเหมาะสำหรับชิ้นส่วนขนาดเล็กที่ซับซ้อนกว่า 200 มม. ซึ่งรายละเอียดของพื้นผิวมีความสำคัญมากกว่าอัตราการขึ้นรูป การขึ้นรูปด้วย WAAM โดยใช้เครื่องกัด CNC นั้นเหมาะสำหรับงานโครงสร้างขนาดใหญ่มาก ซึ่งความเร็วในการขึ้นรูปเป็นปัจจัยสำคัญ และข้อกำหนดด้านความเรียบของพื้นผิวอยู่ในระดับปานกลาง โรงงานผลิตแบบไฮบริดส่วนใหญ่มักจะใช้รูปแบบการขึ้นรูปมากกว่าหนึ่งแบบ โดยเลือกกระบวนการให้เหมาะสมกับชิ้นส่วน แทนที่จะใช้เครื่องจักรเดียวกันสำหรับทุกชิ้นส่วน
การประยุกต์ใช้ในอุตสาหกรรม: การบินและอวกาศ พลังงาน การแพทย์ และการซ่อมบำรุง (MRO)
การผลิตแบบไฮบริดได้หยั่งรากอย่างมั่นคงที่สุดใน 4 กลุ่มอุตสาหกรรมหลัก โดยแต่ละกลุ่มมีปัจจัยขับเคลื่อนทางเศรษฐกิจหรือทางเทคนิคเฉพาะเจาะจง
การบินและอวกาศ
อุตสาหกรรมการบินและอวกาศเป็นอุตสาหกรรมแรกที่นำการผลิตแบบไฮบริดมาใช้ในระดับใหญ่ ชิ้นส่วนที่ใช้กันทั่วไป ได้แก่ โครงยึดเครื่องยนต์ ใบพัดกังหัน อุปกรณ์โครงสร้าง และชิ้นส่วนเครื่องยนต์จรวด โดยเฉพาะอย่างยิ่งในโลหะผสมไทเทเนียมและนิกเกิล งานวิจัยของศูนย์เทคโนโลยีการผลิตได้บันทึกการลดต้นทุนการผลิตในNช่วง 23 ถึง 47 เปอร์เซ็นต์ สำหรับชิ้นส่วนการบินและอวกาศที่ซับซ้อน เมื่อเทียบกับวิธีการตัดเฉือนแบบดั้งเดิม เครื่องไฮบริด DMG MORI Lasertec 6600 DED ถูกออกแบบมาโดยเฉพาะสำหรับชิ้นงานขนาดใหญ่ รวมถึงชิ้นส่วนเครื่องยนต์จรวด
พลังงาน
ผู้ผลิตพลังงานใช้การผลิตแบบไฮบริดสำหรับท่อบ่อน้ำมัน ใบพัดกังหัน ตัววาล์ว และเพลาขนาดใหญ่ โดยสามารถเคลือบคุณสมบัติทนต่อการสึกหรอลงบนวัสดุฐานที่มีต้นทุนต่ำกว่า แล้วจึงทำการกลึงขึ้นรูป การซ่อมแซมท่อส่งและเครื่องมือใต้ดินกลายเป็นกรณีการใช้งานที่สำคัญ: ชิ้นส่วนที่มีมูลค่าสูงที่สึกหรอจะถูกเพิ่มวัสดุใหม่ด้วยกระบวนการ DED แล้วจึงทำการกลึงขึ้นรูปให้ได้ตามข้อกำหนดเดิม ในแง่เศรษฐศาสตร์นั้นคุ้มค่าอย่างยิ่งเมื่อชิ้นส่วนอะไหล่มีราคา 50,000 ดอลลาร์สหรัฐขึ้นไป ในขณะที่การซ่อมแซมด้วยวิธีไฮบริดมีต้นทุนเพียงเศษเสี้ยวของจำนวนนั้น
บริการทางการแพทย์
การผลิตอุปกรณ์ทางการแพทย์ใช้กระบวนการทำงานแบบผสมผสานในการผลิตรากฟันเทียม เครื่องมือผ่าตัด และฟันปลอมเฉพาะบุคคล รากฟันเทียมสะโพกและเข่าที่ทำจากไทเทเนียมได้รับประโยชน์จากโครงสร้างแบบเติมแต่งที่มีรูพรุนซึ่งช่วยส่งเสริมการเชื่อมต่อกับกระดูก ควบคู่ไปกับพื้นผิวสัมผัสที่ผ่านการกลึงจนเรียบเหมือนกระจก การผลิตแบบผสมผสานยังช่วยสนับสนุนการปรับแต่งอย่างรวดเร็วในงานศัลยกรรมกระดูกและขากรรไกร ซึ่งแต่ละกรณีของผู้ป่วยมีความเฉพาะเจาะจงและต้นทุนการผลิตแบบดั้งเดิมไม่สามารถใช้งานได้
การบำรุงรักษา ซ่อมแซม และยกเครื่อง (MRO)
MRO (Maintenance, Repair, and Overhaul) เป็นเทคโนโลยีไฮบริดที่เติบโตเร็วที่สุด เนื่องจากช่วยแก้ปัญหาด้านเศรษฐศาสตร์การซ่อมแซมที่มีมาอย่างยาวนาน ใบพัดเครื่องยนต์เจ็ทที่สึกหรอ ตัวเรือนเกียร์ โพรงแม่พิมพ์ และชิ้นส่วนปั๊ม สามารถซ่อมแซมได้โดยการเพิ่มวัสดุใหม่ลงในบริเวณที่เสียหาย แล้วจึงทำการกลึงพื้นผิวที่ซ่อมแซมแล้วให้กลับมาได้ขนาดตามความคลาดเคลื่อนเดิม เครื่องจักร Mazak Variaxis j-600AM เหมาะสำหรับงานนี้ โดยผสมผสานการหล่อแบบเพิ่มเนื้อวัสดุด้วยลวดอาร์คเข้ากับการหล่อแบบลดเนื้อวัสดุด้วยเครื่องจักร 5 แกน ในการตั้งค่าเดียว โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนอากาศยาน แม่พิมพ์ ดาย และชิ้นส่วนสำหรับการขุดเจาะน้ำมัน
รูปแบบที่พบได้ทั่วไปในทั้ง 4 กลุ่มอุตสาหกรรมคือ การผลิตแบบไฮบริดประสบความสำเร็จในกรณีที่ชิ้นส่วนมีมูลค่าสูงและวิธีการแบบดั้งเดิมไม่สามารถใช้งานได้ อุตสาหกรรมการบินและอวกาศและพลังงานมีต้นทุนวัสดุสูงที่สุด อุตสาหกรรมการแพทย์มีความต้องการการปรับแต่งมากที่สุด และอุตสาหกรรมซ่อมบำรุง (MRO) มีทางเลือกในการเปลี่ยนชิ้นส่วนที่มีราคาแพงที่สุด อุตสาหกรรมที่ไม่มีลักษณะเหล่านี้ เช่น สินค้าอุปโภคบริโภคทั่วไป ชิ้นส่วนยานยนต์ และการผลิตอลูมิเนียมปริมาณมาก ยังไม่ได้นำการผลิตแบบไฮบริดมาใช้ในอัตราเดียวกัน เนื่องจากเศรษฐศาสตร์ไม่เอื้ออำนวยเมื่อวัสดุราคาถูก ปริมาณการผลิตสูง และชิ้นส่วนสามารถใช้ทดแทนกันได้
ตารางตัดสินใจ: เมื่อใดที่การผลิตแบบไฮบริดมีความเหมาะสม
ใช้เมทริกซ์ด้านล่างเป็นกรอบเริ่มต้นในการประเมินว่าชิ้นส่วนหรือสถานการณ์การผลิตที่กำหนดนั้นเหมาะสมกับการผลิตแบบผสมผสานเมื่อเทียบกับวิธีการผลิตแบบเพิ่มเนื้อวัสดุอย่างเดียวหรือแบบลดเนื้อวัสดุอย่างเดียวหรือไม่
| สถานการณ์การผลิต | แนวทางที่แนะนำ | หลักการและเหตุผล |
|---|---|---|
| ปริมาณการผลิตน้อย รูปทรงเรขาคณิตซับซ้อน วัสดุราคาแพง | เป็นลูกผสม | วิธีการซื้อเพื่อใช้งานจริง (Buy-to-fly approaches) มีอัตราส่วน 1:1 กับการตกตะกอน ชิ้นส่วนสำคัญได้รับการกลึงให้ได้ค่าความคลาดเคลื่อนที่ยอมรับได้ |
| ปริมาณมาก รูปทรงเรขาคณิตเรียบง่าย วัสดุทั่วไป | ลบ | เวลาในการผลิตด้วยเครื่อง CNC ที่ 30 ถึง 90 นาทีต่อชิ้นนั้นเร็วกว่าการผลิตแบบเติมเนื้อวัสดุ (Additive Manufacturing) ที่ใช้เวลา 5 ถึง 15 ชั่วโมงต่อชิ้น |
| ต้นแบบ, ช่องภายในที่ซับซ้อน, โพลิเมอร์ | สารเติมแต่ง | 3D การพิมพ์โครงสร้างตาข่ายและช่องทางโค้งนั้นไม่สามารถกัดขึ้นรูปได้ |
| การซ่อมแซมชิ้นส่วนที่มีมูลค่าสูงที่สึกหรอ | เป็นลูกผสม | การเติมวัสดุจะช่วยฟื้นฟูวัสดุ ส่วนการกลึงจะช่วยปรับวัสดุให้กลับมาอยู่ในเกณฑ์เดิม |
| อุปกรณ์ฝังทางการแพทย์สั่งทำพิเศษ ทำจากไทเทเนียม | เป็นลูกผสม | รูปทรงเรขาคณิตเฉพาะบุคคลจากกระบวนการผลิตแบบเพิ่มเนื้อวัสดุ (Additive Manufacturing) และพื้นผิวสำเร็จรูปจากกระบวนการผลิตด้วยเครื่องจักร (Machining) |
| โพรงแม่พิมพ์ที่มีช่องระบายความร้อนแบบปรับตามรูปทรง | เป็นลูกผสม | ช่องระบายความร้อนพิมพ์อยู่ด้านใน; พื้นผิวเหล็กกล้าเครื่องมือกลึงจนเป็นผิวเรียบเหมือนกระจก |
| การผลิตชิ้นส่วนอลูมิเนียมจำนวนกว่า 500 ชิ้น | ลบ | ต้นทุนเครื่องมือและต้นทุนรอบการผลิตสามารถตัดจำหน่ายได้ ต้นทุนเงินทุนแบบผสมผสานจึงไม่คุ้มค่า |
| จิ๊กและฟิกซ์เจอร์แบบชุดเดียว | สารเติมแต่ง | 3D ชิ้นส่วนจับยึดและอุปกรณ์จับชิ้นงานที่พิมพ์ด้วยเครื่องพิมพ์ 3 มิติ มีต้นทุนต่ำกว่าชิ้นส่วนที่ผลิตด้วยเครื่องจักรอย่างมาก |
เมทริกซ์นี้เป็นเพียงกรอบเริ่มต้น ไม่ใช่คำตอบสุดท้าย ต้นทุนต่อหน่วยของแต่ละชิ้นส่วนขึ้นอยู่กับความพร้อมของเครื่องจักร ความเชี่ยวชาญของโปรแกรมเมอร์ ต้นทุนวัสดุ ณ เวลาที่ซื้อ และข้อกำหนดด้านคุณภาพเฉพาะของลูกค้า รูปแบบที่พบได้ในทุกสถานการณ์คือ ระบบไฮบริดจะเหมาะสมที่สุดเมื่อวัสดุมีราคาแพง รูปทรงซับซ้อน และปริมาณการผลิตต่ำถึงปานกลาง
การผลิตแม่พิมพ์และดาย: จุดบรรจบของเทคโนโลยีไฮบริด STYLECNC ความสามารถ
การผลิตแม่พิมพ์และดายนั้นอยู่ตรงจุดตัดของปัจจัยขับเคลื่อนการผลิตแบบไฮบริดทุกรูปแบบ โพรงแม่พิมพ์มีรูปทรงเรขาคณิตที่ซับซ้อน วัสดุที่ใช้เป็นเหล็กกล้าเครื่องมือราคาแพง ปริมาณการผลิตต่ำ (หนึ่งถึงไม่กี่แม่พิมพ์ต่อแบบ) และลูกค้าต้องการพื้นผิวที่เรียบเนียนซึ่งทำได้เฉพาะด้วยการกลึงเท่านั้น ช่องระบายความร้อนแบบโค้งมน ซึ่งทอดผ่านแม่พิมพ์เพื่อควบคุมพฤติกรรมทางความร้อนระหว่างการฉีดขึ้นรูป เป็นตัวอย่างที่ดีของการใช้งานแบบไฮบริด: ไม่สามารถเจาะด้วยวิธีดั้งเดิมได้ พิมพ์ได้ง่ายด้วยวิธีการพิมพ์แบบเพิ่มเนื้อวัสดุ และสามารถตกแต่งพื้นผิวได้ด้วยการกัดขึ้นรูปที่มีความแม่นยำสูงเท่านั้น
STYLECNC ความสามารถในการกัดขึ้นรูปในระดับอุตสาหกรรมนั้นสร้างขึ้นจากส่วนของการลดวัสดุในสมการนี้ เครื่องจักรผลิตแม่พิมพ์ CNC ประเภท ประกอบด้วยเครื่องกัดแม่พิมพ์อัตโนมัติเต็มรูปแบบสำหรับเหล็กกล้าเครื่องมือชุบแข็ง แม่พิมพ์อลูมิเนียม และแม่พิมพ์ผลิตขนาดใหญ่หลายช่อง สำหรับโรงงานที่ผลิตแม่พิมพ์แบบดั้งเดิมอยู่แล้วและกำลังมองหาเวิร์กโฟลว์แบบไฮบริด STYLECNC เครื่องกัด CNC อัตโนมัติเต็มรูปแบบสำหรับการผลิตแม่พิมพ์ ทำหน้าที่ตกแต่งผิวชิ้นงานขั้นสุดท้ายบนแม่พิมพ์ที่มีรูปทรงใกล้เคียงกับรูปทรงสุดท้ายที่ผลิตโดยระบบการพิมพ์ 3 มิติจากภายนอก
การขอ ประเภทเครื่อง CNC 5 แกน ขยายขีดความสามารถนี้สำหรับการทำงานบนพื้นผิวหลายแกนที่การตกแต่งแม่พิมพ์แบบไฮบริดต้องการ โดยเฉพาะอย่างยิ่งบนพื้นผิวเครื่องมือระบายความร้อนแบบสอดคล้องและรูปทรงโพรงที่ซับซ้อน STYLECNC เครื่องฉีดขึ้นรูป CNC พร้อมระบบเปลี่ยนเครื่องมืออัตโนมัติ ช่วยให้เห็นภาพชัดเจนยิ่งขึ้นสำหรับสภาพแวดล้อมการผลิตที่เครื่องมือและกระบวนการหลายอย่างทำงานต่อเนื่องกันในขั้นตอนการตั้งค่าเดียว ลดขั้นตอนการจัดการที่แต่เดิมแยกกระบวนการเพิ่มเนื้อวัสดุและกระบวนการลดเนื้อวัสดุออกจากกัน
สำหรับโรงงานในอุตสาหกรรมการบินและอวกาศ พลังงาน การแพทย์ และการซ่อมบำรุง (MRO) ที่กำลังเปลี่ยนจากกระบวนการตัดเฉือนอย่างเดียวไปสู่กระบวนการแบบไฮบริด จุดเริ่มต้นที่เหมาะสมที่สุดคือการอัพเกรดส่วนของการตัดเฉือนก่อน เครื่องจักรกลซีเอ็นซี 5 แกนที่มีประสิทธิภาพสูง พร้อมระบบเปลี่ยนเครื่องมืออัตโนมัติและโปรแกรมประมวลผลหลังการผลิตที่ได้รับการตรวจสอบแล้ว สามารถทำงานร่วมกับระบบการเพิ่มเนื้อวัสดุจากผู้จำหน่ายภายนอกได้อย่างราบรื่น ทำให้โรงงานสามารถทดสอบกระบวนการทำงานแบบไฮบริดได้โดยไม่ต้องลงทุน 1-2 ล้านดอลลาร์สหรัฐในระบบแบบครบวงจรเครื่องเดียวในวันแรก
โดยทั่วไปแล้ว ขั้นตอนการรับเลี้ยงบุตรบุญธรรมจะแบ่งออกเป็น 3 ระยะ ระยะแรกคือการแนะนำ 3D- การพิมพ์ 3 มิติสำหรับจิ๊ก ฟิกซ์เจอร์ และปากจับแบบอ่อน ควบคู่ไปกับการกัดขึ้นรูปด้วยเครื่อง CNC แบบดั้งเดิม ช่วยประหยัดเวลาและค่าใช้จ่ายในการผลิตเครื่องมือโดยไม่ต้องเปลี่ยนแปลงกระบวนการผลิตชิ้นส่วน เฟส 2 เพิ่มระบบการพิมพ์ 3 มิติโลหะแบบแยกส่วนสำหรับต้นแบบและชิ้นส่วนปริมาณน้อย โดยใช้ร่วมกับระบบที่มีอยู่เดิม เครื่อง CNC การจัดการขั้นตอนการตกแต่งชิ้นงานผ่านการถ่ายโอนด้วยมือ ขั้นตอนที่ 3 จะเลือกใช้ระบบไฮบริดแบบเครื่องจักรเดียวที่ผสานรวมเข้าด้วยกัน หรือจัดระบบการทำงานของเครื่องจักร 2 เครื่องให้เป็นสายการผลิตที่มีการเขียนโปรแกรม การจัดตารางเวลา และการควบคุมคุณภาพร่วมกัน แต่ละขั้นตอนมีผลตอบแทนที่วัดได้ และโรงงานที่ดำเนินการตามแนวทางนี้มักจะตัดสินใจลงทุนในระบบไฮบริดได้ดีกว่าโรงงานที่ซื้อระบบไฮบริดแบบเครื่องจักรเดียวโดยที่ยังไม่เข้าใจอย่างถ่องแท้ว่าชิ้นส่วนใดบ้างที่ต้องการระบบนี้จริงๆ
คำศัพท์: ศัพท์เฉพาะด้านการผลิตแบบไฮบริด
ใช้เอกสารอ้างอิงนี้เมื่อเปรียบเทียบเครื่องจักรไฮบริด พูดคุยกับผู้ขาย หรือตรวจสอบเอกสารทางเทคนิคของอุตสาหกรรม
| เทอม | คำนิยาม |
|---|---|
| การผลิตแบบไฮบริด | แนวทางการผลิตที่ผสมผสานกระบวนการเพิ่มเนื้อวัสดุและกระบวนการลดเนื้อวัสดุ ทั้งในเครื่องจักรเดียวหรือในกระบวนการทำงานต่อเนื่อง |
| การสะสมพลังงานแบบกำหนดทิศทาง (DED) | กระบวนการผลิตแบบเติมเนื้อวัสดุ โดยการหลอมผงโลหะหรือลวดโลหะด้วยเลเซอร์ ลำแสงอิเล็กตรอน หรืออาร์คขณะที่วัสดุถูกวางลงไป |
| การหลอมรวมผงแป้ง (PBF) | กระบวนการผลิตแบบเติมแต่ง โดยการหลอมผงโลหะเป็นชั้นๆ อย่างเลือกสรรโดยใช้เลเซอร์หรือลำแสงอิเล็กตรอน |
| การผลิตสารเติมแต่งอาร์คลวด (WAAM) | กระบวนการผลิตแบบเติมเนื้อวัสดุ โดยใช้หัวฉีดแบบเชื่อมเพื่อวางลวดโลหะในอัตราสูง เหมาะสำหรับโครงสร้างขนาดใหญ่ |
| รูปทรงใกล้เคียงตาข่าย | รูปทรงของชิ้นส่วนใกล้เคียงกับแบบสุดท้ายแล้ว แต่ยังต้องมีการกลึงตกแต่งเพิ่มเติมสำหรับพื้นผิวที่สำคัญและค่าความคลาดเคลื่อนที่ยอมรับได้ |
| อัตราส่วนการซื้อตั๋วต่อการบิน | อัตราส่วนของวัตถุดิบที่ซื้อมาต่อวัสดุในชิ้นส่วนสำเร็จรูป ยิ่งต่ำยิ่งดี อัตราส่วนที่เหมาะสมคือ 1:1 |
| การระบายความร้อนตามรูปทรง | ช่องระบายความร้อนของแม่พิมพ์ที่ออกแบบตามรูปทรงของโพรงแม่พิมพ์ โดยทั่วไปสร้างขึ้นโดยวิธีการเติมเนื้อวัสดุ (additive manufacturing) และทำการกลึงเพื่อปิดผนึก |
| หัวหุ้ม | หัวฉีดสำหรับเทคนิคการเติมเนื้อวัสดุ (Additive deposition nozzle) ที่ส่งผงโลหะไปพร้อมกับลำแสงเลเซอร์เพื่อสร้างชั้นวัสดุขึ้นมา |
| การควบคุมวงปิด | การตรวจสอบและปรับพารามิเตอร์การตกตะกอนแบบเรียลไทม์ระหว่างการสร้างแบบเติมแต่ง เพื่อให้ได้คุณภาพที่สม่ำเสมอ |
| เครื่องจักรที่ทำงานได้หลายอย่างพร้อมกัน | แพลตฟอร์ม CNC ที่รวมการกลึง การกัด การเจาะ และบ่อยครั้งคือการขึ้นรูปเพิ่มเนื้อวัสดุไว้ในการตั้งค่าเดียว |
คำถามที่พบบ่อย (FAQs)
การผลิตแบบไฮบริดจะเข้ามาแทนที่การผลิตด้วยเครื่อง CNC แบบดั้งเดิมหรือไม่?
ไม่เลย การสนทนาในกระทู้ "ผลกระทบของการผลิตแบบเพิ่มเนื้อวัสดุต่อการผลิตแบบลดเนื้อวัสดุ" บนเว็บไซต์ Practical Machinist สะท้อนให้เห็นถึงฉันทามติของอุตสาหกรรมในวงกว้าง: การผลิตแบบไฮบริดไม่ได้เข้ามาแทนที่การผลิตแบบลดเนื้อวัสดุสำหรับการผลิตวัสดุทั่วไปในปริมาณมาก แต่เป็นการเสริมการผลิตแบบลดเนื้อวัสดุโดยการจัดการชิ้นส่วนที่การผลิตด้วยเครื่องจักรอย่างเดียวไม่สามารถทำได้อย่างคุ้มค่า เช่น รูปทรงเรขาคณิตที่ซับซ้อน โลหะผสมราคาแพง และการซ่อมแซมชิ้นส่วนที่มีมูลค่าสูง โรงงานผลิตส่วนใหญ่จะยังคงใช้เครื่องจักร CNC เฉพาะทางควบคู่ไปกับความสามารถของระบบไฮบริดที่เพิ่มเข้ามา
เครื่องจักรการผลิตแบบไฮบริดมีราคาเท่าไหร่?
ระบบไฮบริดแบบเครื่องเดียว เช่น DMG MORI Lasertec 65 3D และเครื่องจักร Mazak Integrex i-400AM มีรายงานว่าราคาอยู่ที่ 1 ถึง 2 ล้านดอลลาร์สหรัฐต่อเครื่อง ตามรายงานจาก VoxelMatters และ Modern Machine Shop ระบบการทำงานแบบไฮบริด ซึ่งระบบการผลิตแบบเพิ่มเนื้อวัสดุแยกต่างหากป้อนชิ้นส่วนให้กับเครื่อง CNC แยกต่างหากนั้น มีต้นทุนการผลิตที่ถูกกว่ามาก แต่ต้องมีการวางแผนกระบวนการอย่างรอบคอบเพื่อจัดการการส่งต่อชิ้นส่วนระหว่างเครื่องจักร
วัสดุชนิดใดเหมาะสมที่สุดสำหรับการผลิตแบบไฮบริด?
ไทเทเนียม โลหะผสมนิกเกิล (อินโคเนล 625 และ 718) เหล็กกล้าเครื่องมือ (H13, P20) และเหล็กกล้าไร้สนิม เป็นวัสดุที่ได้รับการกล่าวถึงมากที่สุดในเอกสารเกี่ยวกับการผลิตแบบไฮบริด เนื่องจากความคุ้มค่าทางเศรษฐกิจของวัสดุราคาแพงนั้นสูงกว่า เพราะการปรับปรุงคุณภาพจากกระบวนการขึ้นรูปด้วยการเติมเนื้อวัสดุแบบใกล้เคียงกับรูปทรงสุดท้ายจะคุ้มค่าที่สุดเมื่อแต่ละกิโลกรัมมีราคาสูงถึงหลายร้อยดอลลาร์ ส่วนการผลิตแบบไฮบริดด้วยอะลูมิเนียมนั้นพบได้น้อยกว่า เพราะอะลูมิเนียมมีราคาถูกพอที่จะทำให้การขึ้นรูปด้วยเครื่องจักรแบบดั้งเดิมยังคงคุ้มค่าอยู่
การผลิตแบบไฮบริดสามารถซ่อมแซมชิ้นส่วนที่สึกหรอได้หรือไม่?
ใช่แล้ว และ MRO ก็เป็นหนึ่งในกรณีการใช้งานแบบไฮบริดที่เติบโตเร็วที่สุด รายงานจาก SME และ Modern Machine Shop ระบุว่ามีการใช้แพลตฟอร์ม Mazak Variaxis ในการเติมวัสดุใหม่ลงบนใบพัดเครื่องยนต์เจ็ทที่สึกหรอ โพรงแม่พิมพ์ และชิ้นส่วนขุดเจาะน้ำมัน จากนั้นจึงทำการกลึงพื้นผิวที่ซ่อมแซมแล้วให้กลับมาได้ขนาดตามเดิม ในแง่เศรษฐศาสตร์นั้นคุ้มค่า เพราะต้นทุนการซ่อมแซมแบบไฮบริดมักจะต่ำกว่าการเปลี่ยนชิ้นส่วนเดิมมาก
ฉันต้องใช้ซอฟต์แวร์อะไรบ้างสำหรับการผลิตแบบไฮบริด?
จำเป็นต้องใช้แพลตฟอร์ม CAD/CAM ที่สามารถรองรับการเขียนโปรแกรมทั้งแบบเพิ่มเนื้อวัสดุและลดเนื้อวัสดุในแบบจำลองเดียวกัน ซอฟต์แวร์ที่ครองตลาด ได้แก่ Siemens NX Hybrid CAD/CAM, Autodesk PowerMill ที่มีโมดูลสำหรับการเพิ่มเนื้อวัสดุ และซอฟต์แวร์เฉพาะของบริษัทผู้ผลิตเครื่องจักร เช่น DMG MORI CELOS การเขียนโปรแกรมเครื่องจักรแบบไฮบริดนั้นต้องการความเชี่ยวชาญทั้งในด้านพารามิเตอร์การเพิ่มเนื้อวัสดุและการเขียนโปรแกรม CAM แบบดั้งเดิม ซึ่งเป็นหนึ่งในความท้าทายด้านกำลังคนหลักที่ระบุไว้ในการศึกษาการนำไปใช้ในอุตสาหกรรม
การผลิตแบบไฮบริดคุ้มค่าหรือไม่สำหรับโรงงานรับจ้างผลิต?
ขึ้นอยู่กับลักษณะงาน แหล่งข้อมูลในอุตสาหกรรม รวมถึง SME และสิ่งพิมพ์ทางการค้าด้านการผลิตแบบเพิ่มเนื้อวัสดุ (additive manufacturing) ชี้ให้เห็นว่าโรงงานที่ทำงานด้านการบินและอวกาศ พลังงาน การแพทย์ หรือการซ่อมบำรุง (MRO) โดยใช้วัสดุราคาแพงในปริมาณน้อยถึงปานกลาง จะคืนทุนได้เร็วที่สุด โรงงานที่เน้นการผลิตโลหะทั่วไปในปริมาณมาก เช่น อลูมิเนียมและเหล็กกล้าอ่อน มักจะไม่คุ้มค่ากับต้นทุนการลงทุน กลยุทธ์การเข้าสู่ตลาดทั่วไปคือการใช้ 3D- อุปกรณ์จับยึดแบบพิมพ์และขากรรไกรอ่อนควบคู่ไปกับอุปกรณ์จับยึดแบบดั้งเดิม CNC CNC ก่อนที่จะลงทุนในฮาร์ดแวร์ไฮบริดแบบบูรณาการ