ในบทความนี้ คำว่า "end" จะใช้เรียกพื้นผิวตัดของเราเตอร์ CNC ทั้งหมด ในอุตสาหกรรม อาจเรียกปลายประเภทต่างๆ ว่า ends, bits, endmills, cutters หรือ drilling (เป็นต้น) ชื่อบางชื่ออาจเหมาะสมกว่าสำหรับปลายบางประเภท แต่เพื่อความชัดเจน เราจะเรียกปลายทั้งหมดรวมกันว่า "end" ในบทความนี้
การเลือกวัสดุที่จะใช้กับเราเตอร์ CNC ต้องพิจารณาปัจจัยอื่นๆ นอกเหนือไปจากชิ้นส่วนสุดท้ายที่ต้องการ วัสดุต่างๆ จะได้รับผลกระทบจากเราเตอร์ในรูปแบบต่างๆ กัน โดยแตกต่างกันไปตามการใช้งานและการตั้งค่าเครื่องจักร วัสดุที่เราเตอร์โดยเฉพาะการใช้งานจะได้รับผลกระทบจากวัสดุ สิ่งสำคัญคือต้องเข้าใจตัวเลือกวัสดุที่มีอยู่และสามารถทำนายพฤติกรรมของวัสดุที่ทราบได้เมื่อตัดสินใจเลือกใช้วัสดุที่ไม่ได้มาตรฐาน
ป่า
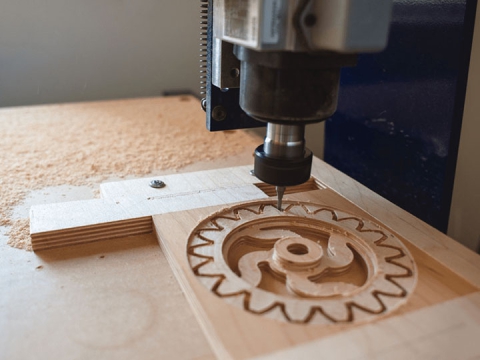
ไม้มีหลายประเภทให้เลือกใช้บนเราเตอร์ CNC และไม่ควรมองข้ามคุณสมบัติที่หลากหลาย ไม้แต่ละประเภทมีความแข็ง ความเหนียว ความแข็ง และความหนาแน่นที่แตกต่างกันไป อย่างไรก็ตาม ไม้ทั้งหมดประกอบด้วยโพลีเมอร์ธรรมชาติอย่างเซลลูโลสและลิกนิน โดยมีน้ำยางหรือเรซินผสมอยู่บ้าง
สิ่งสำคัญที่ต้องจำไว้คือคุณสมบัติจะเปลี่ยนแปลงไปตามปริมาณความชื้นของไม้ โดยทั่วไป ความชื้นจะทำให้ไม้มีความอ่อนตัว ยืดหยุ่นมากขึ้น แน่นขึ้น และยึดเกาะได้ดีขึ้น ไม้ที่ใช้กับเราเตอร์ควรเก็บไว้ในสภาพแวดล้อมที่แห้งเสมอ และตัดเมื่อแห้ง
ไม่น่าแปลกใจที่ไม้ที่มีคุณสมบัติต่างๆ กันนั้นเหมาะอย่างยิ่งสำหรับการใช้กับเราเตอร์ CNC ไม้มีความแข็งต่ำเมื่อเทียบกับปลายเราเตอร์เหล็กทั่วไป ดังนั้นจึงทำให้เครื่องจักรสึกหรอน้อย นอกจากนี้ ไม้ยังมีความเหนียวต่ำมาก ดังนั้นไม้ที่ถอดออกจะแตกเป็นชิ้นเล็กๆ ซึ่งสามารถโยนหรือดูดออกจากพื้นที่ทำงานได้อย่างง่ายดาย ทำให้ปลายยังคงเย็นอยู่ได้
ประเภทของไม้
• ไม้เนื้ออ่อน: สน, ซีดาร์, เฟอร์
• ไม้เนื้อแข็ง: ไม้โอ๊ค, ไม้เมเปิ้ล, ไม้เชอร์รี่, ไม้วอลนัท
• ไม้แปรรูป: ไม้อัด, MDF (แผ่นใยไม้อัดความหนาแน่นปานกลาง), แผ่นปาร์ติเคิลบอร์ด
หมายเหตุ: ผู้ปฏิบัติงานควรคาดหวังว่าจะลดอัตราการกำจัดวัสดุที่ใช้กับไม้ที่มีความหนาแน่นหรือเหนียวตามลำดับ
ลามิเนตคอมโพสิตและไม้อัด
เมื่อตัดวัสดุด้วยวิธีใดก็ตาม ควรพิจารณาถึงกลไกการล้มเหลวของวัสดุก่อน ในกรณีของวัสดุคอมโพสิตแบบลามิเนต (เช่น การวางซ้อนด้วยคาร์บอนไฟเบอร์ ไฟเบอร์กลาสบางชนิด และไม้อัด) กลไกการล้มเหลวที่ต้องระวังคือการแยกชั้นของชั้นต่างๆ ซึ่งสามารถทดสอบได้ที่ขอบวัสดุทุกด้านโดยพยายามงัดขอบให้เปิดออก และสังเกตพฤติกรรมของรอยแตกที่เกิดขึ้น:
1. รอยแตกร้าวจะลามมายังพื้นผิวด้วยเส้นทางที่สั้นที่สุด – ความล้มเหลวของชั้นไขว้
2. รอยแตกร้าวลามเข้าไปในระนาบของแผ่น – ความล้มเหลวจากการแยกตัว
สำหรับวัสดุที่เสียหายเนื่องจากการแยกชั้น ขอบอาจฉีกขาดและโก่งงอในแนวตั้งระหว่างการกัด เพื่อป้องกันผลลัพธ์ดังกล่าว ขอแนะนำให้ใช้ปลายแบบบีบอัด
หัวตัดแบบอัดแรง (Compression end) มีลักษณะเป็นคมตัดแบบเกลียวลงที่ด้านบน และคมตัดแบบเกลียวขึ้นที่ด้านล่าง หมายความว่า วัสดุที่ถูกตัดจะมีพื้นผิวด้านบนและด้านล่างถูกอัดเข้าหากันตรงกลางในระหว่างการตัด ทำให้ความแข็งแรงของวัสดุในด้านการอัดแรงสามารถต้านทานความอ่อนแอต่อการแตกร้าวในด้านการดึงได้
โปรดจำไว้ว่าปลายที่บีบอัดจะดันวัสดุที่ถูกถอดออกออกไปด้านข้าง ไม่ใช่ขึ้นหรือลง ดังนั้น จึงสามารถดึงวัสดุออกได้ตามขอบที่เปิดออกเท่านั้น
ประเภทของคอมโพสิต
• ไฟเบอร์กลาส : พลาสติกเสริมแรง
• คาร์บอนไฟเบอร์: อัตราส่วนความแข็งแรงสูงต่อ W8
• ฟีนอลิก : ทนความร้อน ทนทาน.
จำ เขตการบีบอัดระหว่างทิศทางการตัดทั้ง 2 ทิศทางบริเวณปลายจะต้องอยู่ตรงกลางวัสดุของคุณ
- ควรพิจารณาส่วนประกอบของวัสดุผสมทั้งร่วมกันและแยกกัน
- หากเมทริกซ์ของคอมโพสิตเป็นเรซินโพลิเมอร์ ให้ใช้การพิจารณาที่เหมาะสมกับประเภทพลาสติกนั้น
- หากคอมโพสิตมีเส้นใยหรืออนุภาคที่มีฤทธิ์กัดกร่อน ให้ใช้ปลายเราเตอร์ที่ชุบแข็งอย่างเหมาะสมและการระบายความร้อนเพื่อลดการสึกหรอ
พลาสติก
โฟม
โฟมโพลีเมอร์มีจำหน่ายสำหรับการตัดด้วย CNC และมีข้อดีคือไม่ก่อให้เกิดการสึกหรอที่เห็นได้ชัดบนปลาย ขณะเดียวกันก็สามารถสร้างรูปทรงที่ซับซ้อนสำหรับบรรจุภัณฑ์แบบกำหนดเอง ความสวยงาม เรขาคณิตการทดสอบ หรือสำหรับการฝึกปฏิบัติที่มีความเสี่ยงต่ำ คุณสมบัติที่โดดเด่นของวัสดุเหล่านี้คือความแข็งแรงในการเฉือนที่ต่ำ ทำให้สามารถตัดได้อย่างรวดเร็วและง่ายดาย
เมื่อเลือกใช้วัสดุเหล่านี้ หากความแข็งแรงในการดึงของโฟมต่ำกว่าความแข็งแรงในการเฉือน ชิ้นส่วนโฟมอาจถูกฉีกออกแทนที่จะตัดเป็นชิ้นเล็กชิ้นน้อย นอกจากนี้ ชิ้นส่วนโฟมที่ค่อนข้างเหนียวและยืดหยุ่นได้อาจฉีกขาดและพันรอบปลายเราเตอร์ได้
สำหรับโฟมที่มีความเสี่ยงดังกล่าว ควรเลือกใช้ปลายที่คมในการตัดด้วยความเร็วสูงโดยใช้ร่องที่แหลมคม ไม่ใช่ปลายที่หยาบหรือตื้น อย่างไรก็ตาม โฟมที่แข็งสามารถขัดได้แทนที่จะตัดเพื่อป้องกันไม่ให้เสียรูป
พลาสติกอ่อน
พลาสติกอ่อน (เช่น โพลีเอทิลีนความหนาแน่นต่ำ) ถูกกำหนดโดยการวัดสัมพันธ์: พลาสติกอ่อนเป็นพอลิเมอร์ที่ทำให้เกิด "ลอน" หรือชิ้นยาวมากเมื่อถูกตัด ซึ่งหมายความว่าพลาสติกอ่อนจะมีความแข็งน้อยกว่าและมีแนวโน้มที่จะยืดหยุ่นได้มากกว่า โปรดทราบว่าพลาสติกที่อ่อนกว่ามักจะมีจุดหลอมเหลวที่ต่ำกว่า และจะสูญเสียความคลาดเคลื่อนของขนาดเนื่องจากจะงอเมื่อถูกตัดเมื่อร้อน ลดแนวโน้มนี้ด้วยอุณหภูมิแวดล้อมที่เย็น พัดลม และการตัดตื้น ปลายตัดที่มีร่องน้อยกว่าหรือร่องที่ไม่ก้าวร้าวอาจลดปัญหาที่เกิดจากการติดขัดเนื่องจากลอนยาว
พลาสติกแข็ง
พลาสติกแข็ง (เช่น โพลีเมทิลเมทาคริเลต) ถูกกำหนดโดยการวัดสัมพันธ์: พลาสติกประเภทนี้จะผลิตเศษโลหะสั้นที่มีปลายหักเมื่อถูกตัด ซึ่งหมายความว่าพลาสติกประเภทนี้จะแข็งกว่าและสามารถตัดโดยใช้ปลายที่เจาะไม่แน่นเกินไป เนื่องจากการกำจัดอนุภาคขนาดเล็กน่าจะทำได้ง่ายกว่า อย่างไรก็ตาม ความร้อนสูงเกินไปก็ยังคงเป็นปัญหาได้ง่าย
พลาสติกแข็งจะเสียรูปน้อยลงเมื่อได้รับความร้อนมากเกินไป แต่ก็อาจละลายหรือเสื่อมสภาพได้ตั้งแต่บริเวณพื้นผิวการตัด ทำให้เกิดวัสดุพลาสติกที่ไหม้เกรียมสะสมที่ปลายเราเตอร์และไม่สามารถตัดได้ ลดแนวโน้มนี้ด้วยอุณหภูมิแวดล้อมที่เย็น พัดลม และการตัดตื้น
ประเภทของพลาสติก
• อะคริลิค : ใส มีสีสัน แข็งแรง
• โพลีคาร์บอเนต : ทนทานต่อแรงกระแทกสูง ใส
• พีวีซี (โพลีไวนิลคลอไรด์) : ทนทาน อเนกประสงค์
• HDPE (High-Density Polyethylene) : น้ำหนักเบา ทนต่อความชื้น
โลหะมีค่า
ในกรณีส่วนใหญ่ โลหะชนิดเดียวที่ควรตัดด้วยเราเตอร์คืออะลูมิเนียม โลหะผสมอะลูมิเนียมที่มีซิลิกอนสูงบางชนิดมีความแข็งมาก และควรใช้ในโรงสีเท่านั้น
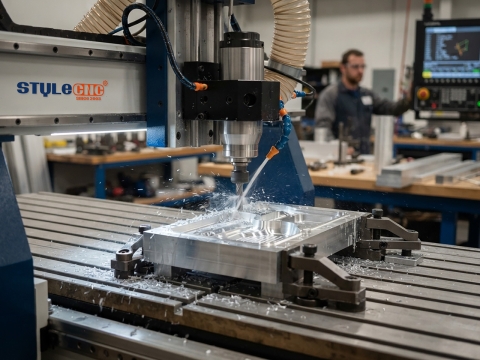
อลูมิเนียมจะทำให้เกิดลอนยาวเมื่อตัดด้วยปลายปกติ ซึ่งมักจะทำให้เกิดการติดขัดหากไม่มีระยะห่างมาก เมื่อต้องตัดอลูมิเนียมโดยมีความคลาดเคลื่อนน้อย ควรใช้ปลายตัดแบบพิเศษ ปลายประเภทนี้มีคุณสมบัติอยู่ระหว่างปลายขัดและปลายตัดแบบมีร่องหลายร่อง มีรูปแบบพื้นผิวแบบ "เพชร" ทรงสี่เหลี่ยมขนมเปียกปูนซึ่งป้องกันไม่ให้พื้นผิวตัดเพียงพื้นผิวเดียวสัมผัสกับวัสดุจำนวนมากตลอดรอบการตัดทั้งหมด จึงสามารถทำลายวัสดุที่แยกออกจากกันออกเป็นชิ้นเล็กๆ ได้
โปรดทราบว่าความแข็งและการระบายความร้อนแบบกระจายของโลหะจะไวต่ออุณหภูมิโดยรอบ ดังนั้นการตั้งค่าที่ถูกต้องสำหรับเราเตอร์ของคุณอาจเปลี่ยนแปลงได้หากอุณหภูมิในพื้นที่ทำงานของคุณไม่ได้รับการควบคุม เมื่อความร้อนสะสมขึ้น ปลายจะสึกหรอเร็วขึ้นเนื่องจากความอ่อนตัว และพื้นผิวของโลหะจะเหนียวขึ้น ซึ่งทำให้เกิดการเสียรูปแบบ "เลอะ" แทนที่จะตัดได้สะอาดและแม่นยำ ตัดอย่างช้าๆ และใช้พัดลมระบายความร้อน
ในบางกรณี โลหะอื่นๆ นอกจากอลูมิเนียมอาจถูกเจาะออกไป
- โลหะผสมทองเหลืองบางชนิดมีความอ่อนเพียงพอที่จะต้องกลึงด้วยความระมัดระวังเป็นพิเศษ จึงควรเลือกใช้ปลายที่แข็งเป็นพิเศษ และใช้เส้นทาง CNC ที่ได้รับการออกแบบมาโดยเฉพาะสำหรับจุดประสงค์นั้น
- ในทางทฤษฎี โลหะที่อ่อนมาก เช่น ทองแดงบริสุทธิ์ ทองคำ หรือตะกั่ว ก็ยังสามารถแยกได้เช่นกัน
- ในกรณีของวัสดุที่มีความหนาแน่นและมีความยืดหยุ่นสูง เช่น โลหะบริสุทธิ์ที่อ่อน ให้เลือกปลายตัดที่มีความคมและมีจำนวนร่องเพียงไม่กี่อัน
- ในกรณีของวัสดุที่มีความหนาแน่นและมีความยืดหยุ่นสูง เช่น โลหะบริสุทธิ์ที่อ่อน ให้เลือกปลายตัดที่มีความคมและมีจำนวนร่องเพียงไม่กี่อัน
ประเภทของโลหะ
• อะลูมิเนียม: น้ำหนักเบา ทนต่อการกัดกร่อน
• ทองเหลือง : ตกแต่ง ตัดง่าย
• เหล็ก : แข็งแกร่ง ทนทาน.
• ทองแดง : นำไฟฟ้าได้ดี อ่อนตัว
หินและเซรามิก
วัสดุที่มีความแข็งมากและมีความเหนียวต่ำ เช่น หินตะกอน และเซรามิกทั่วไป (หินแกรนิต หินทราย กระเบื้อง) สามารถใช้ปลายที่มีฤทธิ์กัดกร่อนแบบแข็งขัดผิวได้
ปลายเหล่านี้มักทำจากโลหะที่มีอนุภาคเพชรฝังอยู่เป็นสารกัดกร่อน สำหรับกระเบื้องที่มีความเหนียวต่ำมาก ปลายที่ตื้น มีร่องแน่น หรือปลายที่ทำลายเศษโลหะซึ่งทำจาก HSS หรือคาร์ไบด์อาจเหมาะสม
โดยทั่วไป เราเตอร์ CNC ใช้สำหรับวัสดุเหล่านี้เมื่อต้องการรายละเอียดการบรรเทาหรือรูปแบบขอบที่ซับซ้อน เนื่องจากหินและวัสดุเซรามิกมีความแข็งสูงและมีค่าการนำความร้อนต่ำ จึงสร้างความร้อนได้ในปริมาณมากและมีการถ่ายเทความร้อนออกไปเพียงเล็กน้อยโดยผ่านพื้นผิวและอนุภาคที่ถูกเอาออก ซึ่งหมายความว่าความร้อนที่สะสมที่ปลายเราเตอร์เป็นปัญหาสำคัญ ขอแนะนำให้ระบายความร้อนด้วยน้ำโดยตรง
ประเภทของหินและเซรามิก
• หินอ่อน : สง่างาม ค่อนข้างนุ่ม
• หินแกรนิต: แข็ง ทนทาน.
• กระเบื้องเซรามิก: แข็ง เปราะบาง
ในการที่จะได้ผลลัพธ์ตามที่ต้องการในโครงการเราเตอร์ CNC วัสดุที่เหมาะสมถือเป็นองค์ประกอบสำคัญ วัสดุแต่ละชนิดมีคุณสมบัติเฉพาะตัวและต้องใช้เครื่องมือ ความเร็ว และเทคนิคเฉพาะ การปฏิบัติตามแนวทางปฏิบัติที่ดีที่สุดที่ระบุไว้ในคู่มือนี้จะช่วยให้คุณใช้ประสิทธิภาพของเราเตอร์ CNC ได้อย่างสูงสุด